ARTICLE · 1368604
新版FMEA手册(可收藏下载)
新版FMEA手册(可收藏下载)你有没有遇到过这样的情况:产品卖得好好的,突然批量性故障被客户投诉;产线跑了大半年,某道工序突然频繁出不良,查了半天才发现是当初设计时埋下的坑。 质量圈有句老话:质量是设计出来的,不是检验出来的。但现实是,大多数团队把 80% 的精力花在了 “救火” 上,真正用于 “防火” 的时间少得可怜。今天要聊的 FMEA,就是那把用来 “防火” 的工具。
FMEA 的英文全称是 Failure Mode and Effects Analysis,中文译为失效模式及影响分析。我们拆成三块理解: Failure(失效):产品 / 过程达不到规定功能。不只是彻底损坏,包含三类:功能完全丧失、功能部分丧失、功能降级或出现非预期功能。 Mode(模式):失效的具体表现形式,也就是 “怎么坏”。 ✅ 正确写法:焊点开裂;❌ 笼统写法:焊接不良 模式描述越具体,后续分析才有落脚点;写得笼统,表格就只是凑字数。 Effects(影响):失效发生带来的后果,影响对象分为:下工序、工厂内部、终端客户、法规层面。后果严重程度,直接决定严重度评分。 一句话串起来:先理清会怎么坏,再评估坏了会带来什么后果,最后判定风险优先管控顺序。 配套三个核心评分维度(AIAG & VDA 新版): S 严重度 :失效后果的严重等级,只看结果,不看发生概率; O 频度 :失效原因发生、最终引发失效的可能性; D 探测度 :失效流到下工序或客户之前,被现有手段检出的可能性。 很多人容易把 FMEA 和其他质量工具混淆,这里一次性厘清: 行业通用定义:一种以团队为导向的系统性分析方法,用于识别并减少风险,是技术风险管理的基本方法。这句话里三个关键词,决定 FMEA 该怎么落地: 团队为导向:设计、工艺、品质、生产、采购 / 供应商、客户共同参与。单人闭门输出的只是个人经验;跨部门研讨形成的 FMEA,才是组织经验沉淀。客户审核时,经常核查参与人员,而不只是看表格。 系统性:不是零散头脑风暴,遵循固定链路:结构→功能→失效→风险→优化,跳过任意一层,分析结论都会悬空。 识别并减少风险:重点在后半句。只识别风险、不落地改善,产出的只是风险清单,算不上真正的 FMEA。有效的 FMEA,必须配套改善措施 + 有效性验证。 评判标尺:FMEA 不是证明你没有风险,而是证明你清楚风险在哪、并且已经采取了管控动作。 按照分析对象,分为几类: DFMEA(设计 FMEA):分析产品设计本身潜在失效,输出用于设计规范、验证计划; PFMEA(过程 FMEA):分析制造过程潜在失效,输出用于控制计划、工艺参数管控; FMEA-MSR(监视及响应 FMEA):面向带诊断功能的机电系统,分析使用阶段故障监控、系统响应逻辑; 基础 FMEA:沉淀公司历史项目经验教训库,新项目可以基于它迭代,不用每次从零搭建,大幅降低 FMEA 开展成本,很容易被大家忽略。 
FMEA 起源于汽车供应链,但并不是汽车行业专属工具。 ✅ 适用场景 行业:汽车零部件、SMT 电子制造、家电、医疗器械、轨道交通、工程机械、新能源电池 / 电驱等; 阶段:研发阶段做 DFMEA;产线开发、NPI 导入阶段做 PFMEA;量产发生设计变更、物料替换、新设备 / 工装导入、产线搬迁,都必须同步更新 FMEA。变更不更新,是审核高频重问题; 对象:系统、组件、零件、工序、工步,仓储、物流、检测环节,只要存在功能要求、存在达不到要求的可能性,都可以开展。 ❌ 它不能替代这些工作 
很多企业 FMEA 表格填得满满当当,审核依旧大量不符合项。根源:只填表,没有打通分析逻辑。七步法就是强制团队按逻辑推进,避免形式化。 1.策划与准备:划定分析范围、组建跨部门团队。禁止质量单独包揽,设计、工艺、生产、采购都要参与; 2.结构分析:拆解分析对象,理清组成关系,明确边界(系统→子系统→零件 / 产线→工序→工步); 3.功能分析:明确每一部分的功能,推荐「动词 + 名词」描述。例:螺丝→提供夹紧力;焊接→形成导电连接; 4.失效分析:顺着功能反向思考:这个功能会怎么失效?失效之后带来什么后果?例:螺丝→松脱,后果:异响、零件脱落;焊点→虚焊,后果:间歇性断路; 5.风险分析:S/O/D 打分,评估 AP 优先级。核心原则:客观打分,不要为了报告好看人为压低发生度; 6.优化:针对高 AP 风险项制定改善措施,明确责任人、完成节点。措施要可落地、可验证。 ❌ 无效描述:加强检验;✅ 有效描述:X 工位增加扭矩传感器,设置报警阈值; 7.结果文档化:留存分析过程、判定依据、改善验证结果。这份资产最大价值不是应付审核,而是后续新项目复用,避免重复踩坑。
写在最后 FMEA 没办法让不良彻底消失。它的价值是:在故障发生之前,提前识别、评估风险,并且备好管控方案。 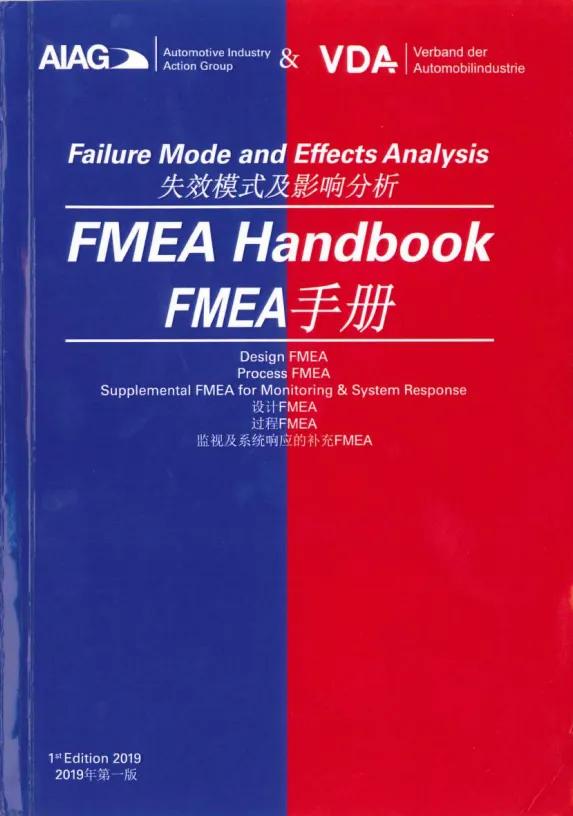
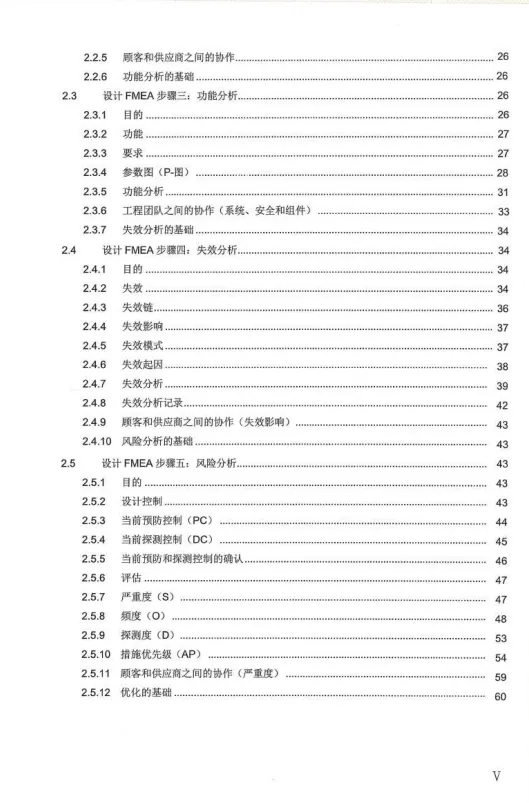
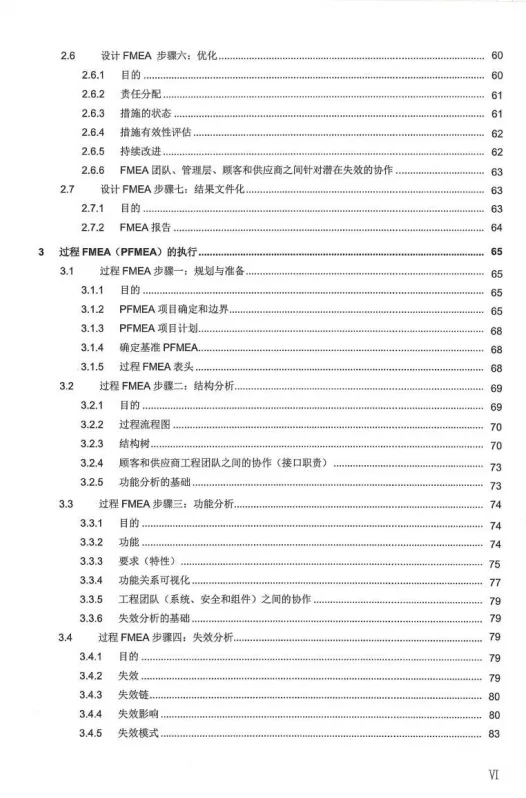
👉 觉得有用, 点赞 + 在看 + 转发,持续更新品质干货。
一、FMEA 到底是什么?
新版变化:不再是 S×O×D 计算 RPN 排序,改用AP 措施优先级,直接划分高、中、低风险。
常见概念区分(避坑)
≠ 检验标准:FMEA 预判潜在风险;检验标准规定怎么检出不良; ≠ 控制计划:控制计划是现场落地执行文件,FMEA 是控制计划的输入之一; ≠ FTA 故障树:FTA 从不良结果倒推根因(自上而下);FMEA 从功能正向推演失效后果(自下而上);二者互补,不可互相替代; ≠ 归档作业:如果没有推动设计、工艺更改,FMEA 仅仅是一份文字记录,没有价值。
二、FMEA 官方定义与核心内涵
三、FMEA 适用范围 & 能力边界
风险分析的落点,最终都在这样一条产线上
一句话概括:凡是可能出问题、并且值得提前花钱去防的地方,都适用。
不能替代可靠性试验、设计验证:FMEA 是推演分析,验证需要试验数据支撑; 不能替代控制计划现场落地:FMEA 确定要管控什么风险,控制计划定义日常怎么管控; 不能替代已发生异常的问题解决:批量异常发生后,用 8D、根因分析、纠正改善流程; 不是一次性文件:没有随变更更新、缺少验证记录的 FMEA,只是过期文档; 不能当成追责清单:目的是公开讨论风险,不是追责。
四、新版 AIAG & VDA FMEA 七步法(核心实操)
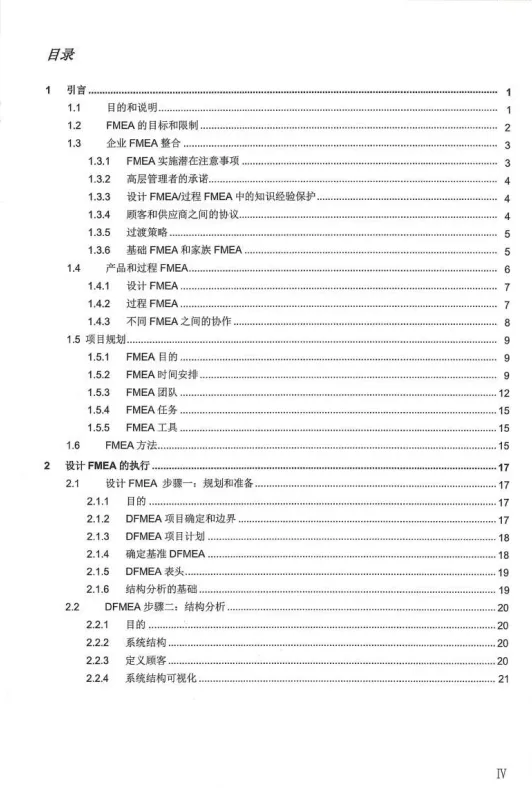
通过网盘分享的文件:第五版FMEA中文版.pdf
链接: https://pan.baidu.com/s/169cByH6_UHjiyP227VhV1w?pwd=7esr 提取码: 7esr