ARTICLE · 1006119
多尺度视角:破解陶瓷光固化VPP“可打印、不可烧结”行业痛点
陶瓷光固化 VPP(Vat‑photopolymerization)凭借微米级成型精度与极高结构设计自由度,成为制备复杂多孔、薄壁、点阵陶瓷构件的主流增材制造手段,广泛应用于骨修复支架、航空热端构件、电子散热、新能源器件等领域。但是行业长期面临一个非常棘手的现实难题,很多模型在打印阶段可以得到形态完整的生坯,经过脱脂、烧结热处理之后却出现开裂、翘曲、分层、坍塌,也就是论文提出的 “printable‑but‑not‑sinterable(可打印,但不可烧结)” 现象。浙江大学贺永团队在材料综述顶刊《Progress in Materials Science》发表长篇综述《Ceramic vat photopolymerization: a multiscale perspective》,从多尺度、多场耦合视角系统拆解浆料制备、光固化成型、脱脂、烧结全链条的缺陷演化逻辑,提出 “抵抗‑预防‑释放‑利用” 四级全流程协同优化框架,为复杂跨尺度陶瓷构件稳定制造提供完整理论范式与工程参考。
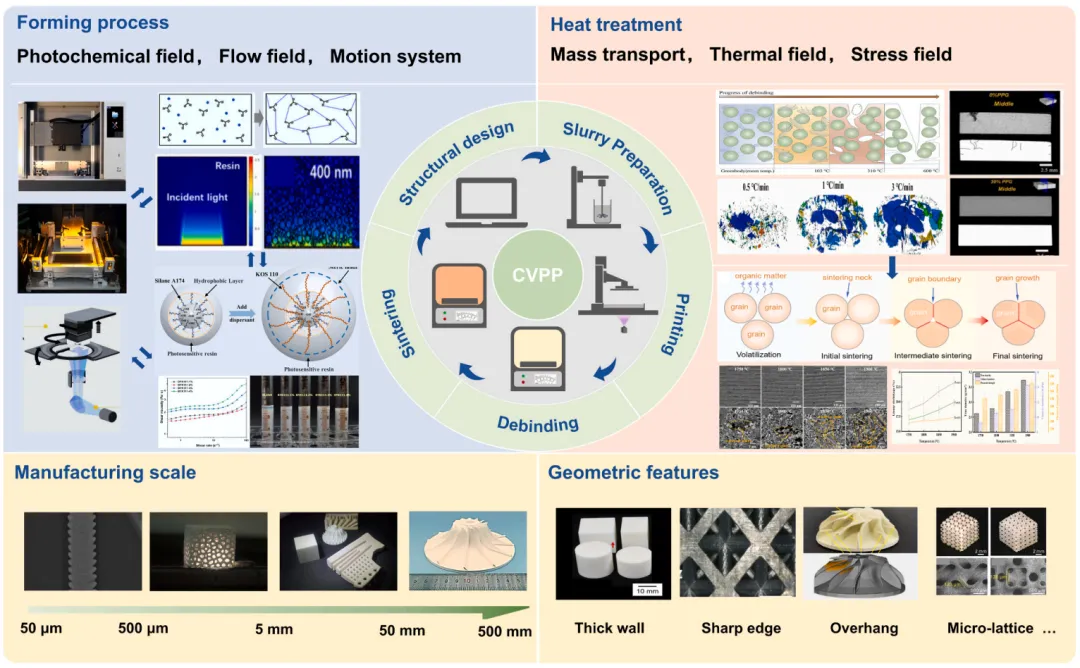
图 1 陶瓷 VPP 光固化多尺度成型与热处理全流程总览图
一、陶瓷光固化制造全链条与核心矛盾
陶瓷光固化增材制造是一条长流程工艺链,完整流程包含陶瓷光敏浆料配制、VPP 光固化打印得到陶瓷生坯、脱脂去除全部有机粘结相、高温烧结得到致密陶瓷件。整条链路不是各个工序的简单叠加,上游工序产生的微小缺陷,会沿着工艺链条不断传递、放大,最终在热处理阶段集中爆发失效。不同于纯树脂光固化打印,陶瓷体系内部存在陶瓷粉体、光敏树脂、各类助剂多相体系,打印过程同时受到光场、流场、应力场、浆料胶体稳定性的耦合约束,微观颗粒尺度、介观层间尺度、宏观构件尺度会表现出截然不同的失效规律。小尺寸微点阵、薄壁特征容易出现光散射带来的过固化、特征失真;中大尺寸厚壁构件,更容易产生固化残余应力、浆料沉降分层;到了脱脂烧结阶段,孔隙演化、质量输运、热‑力耦合又会进一步放大前期遗留的各类缺陷。过去大量研究大多集中在单一环节优化,比如只改良浆料配方,或者只调整烧结曲线,缺少把全流程缺陷传递关系打通的系统性分析,这也是很多实验室配方换一套构件结构就失效的根本原因,而这篇综述正是针对这一行业痛点展开系统性梳理。
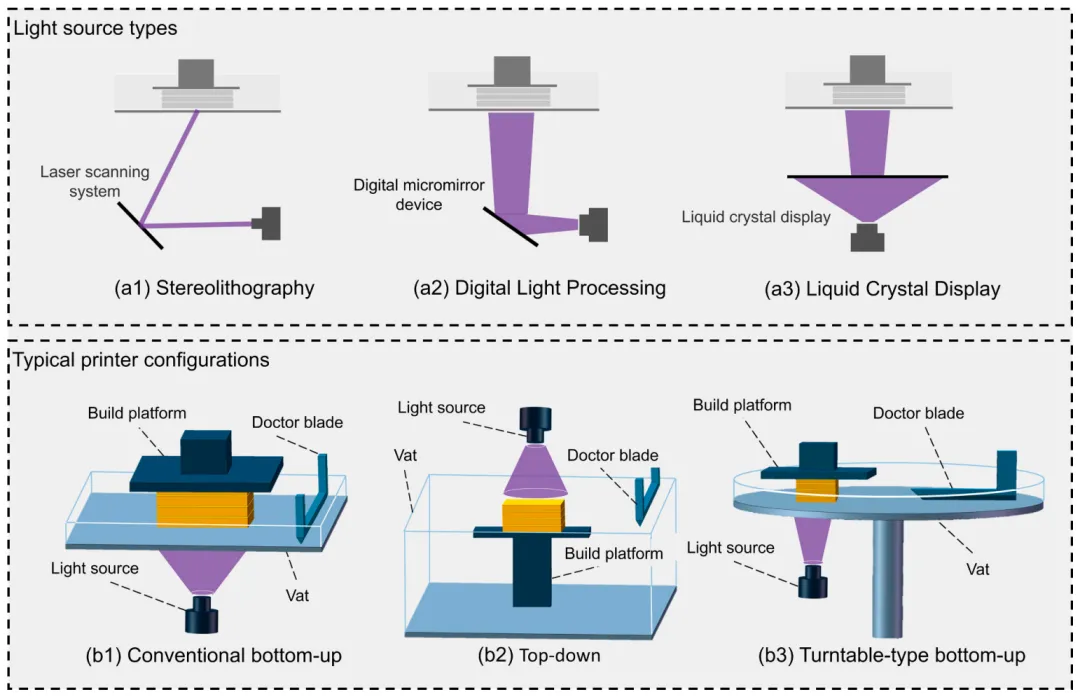
图 2 主流 VPP 设备光源与硬件构型,SLA、DLP、LCD 曝光模式,底置、顶置、转盘式设备结构
二、浆料体系与光固化成型阶段多场耦合机理
浆料是陶瓷 VPP 的物质基础,浆料的流变特性、胶体分散稳定性、光学特性共同划定了实际可加工窗口。高固含量是烧结获得高致密度陶瓷的前提,但是陶瓷粉体的高比表面又会抬升浆料粘度,同时陶瓷颗粒与树脂折射率失配带来强烈米氏光散射,散射会造成侧向过固化,直接破坏微观特征尺寸精度。综述把成型阶段约束划分为光学边界、流变边界、稳定性边界三重边界,实际可加工区间是三重窗口相互重叠的区域。光场层面,曝光能量决定固化深度与侧向过固化程度,颗粒粒径、折射率差、光源波长都会改变光在浆料内部的衰减行为;流场层面,刮刀铺料、平台升降带来剪切作用,高粘度浆料容易出现铺料缺陷,粘度太低又会发生大尺寸构件坍塌、微细结构被浆料冲毁;稳定性层面,颗粒沉降、团聚随打印时长不断发展,会让光学窗口、流变窗口随时间持续收缩,长时间打印的大尺寸构件很容易出现沿打印高度方向的固含量梯度。光聚合交联会带来本征体积收缩,层与层之间约束会将化学收缩转化为固化残余应力,应力会以应力波形式跨尺度传播,在尖角、薄壁、悬垂结构等几何不连续位置形成应力集中,埋下后期脱脂烧结开裂的隐患。综述系统总结小尺度、中等尺度、大尺度构件,以及悬垂、点阵、尖角等典型几何特征下,光场、流变、应力各自占据主导地位的失效模式,为针对性优化提供依据。
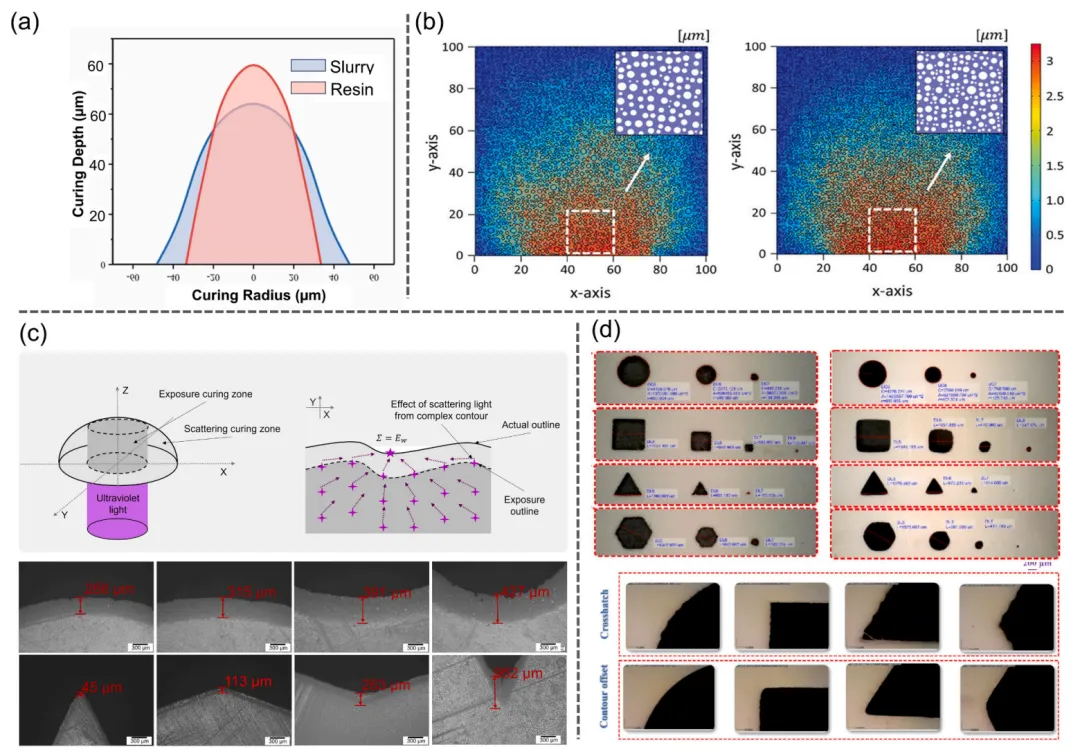
图 3 陶瓷浆料光散射效应,固化深度与侧向过固化现象仿真与试验结果
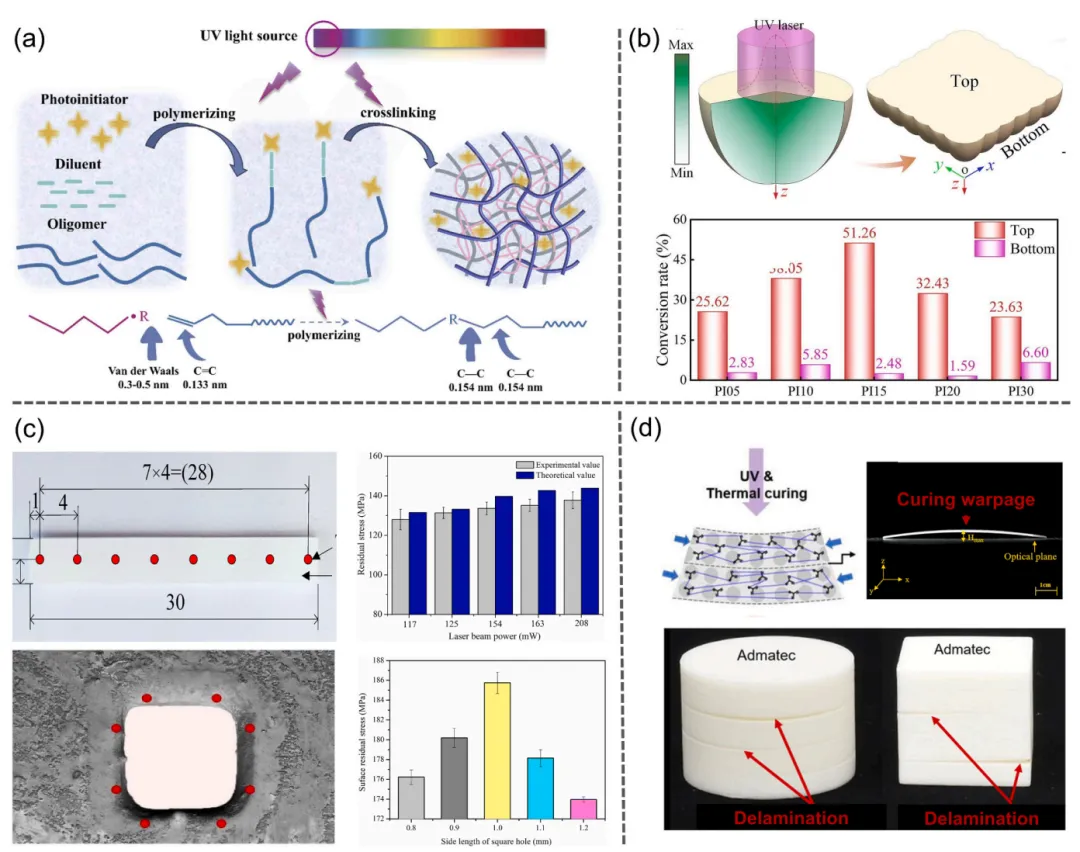
图 4 光固化交联带来的固化应力,翘曲、分层等典型生坯缺陷
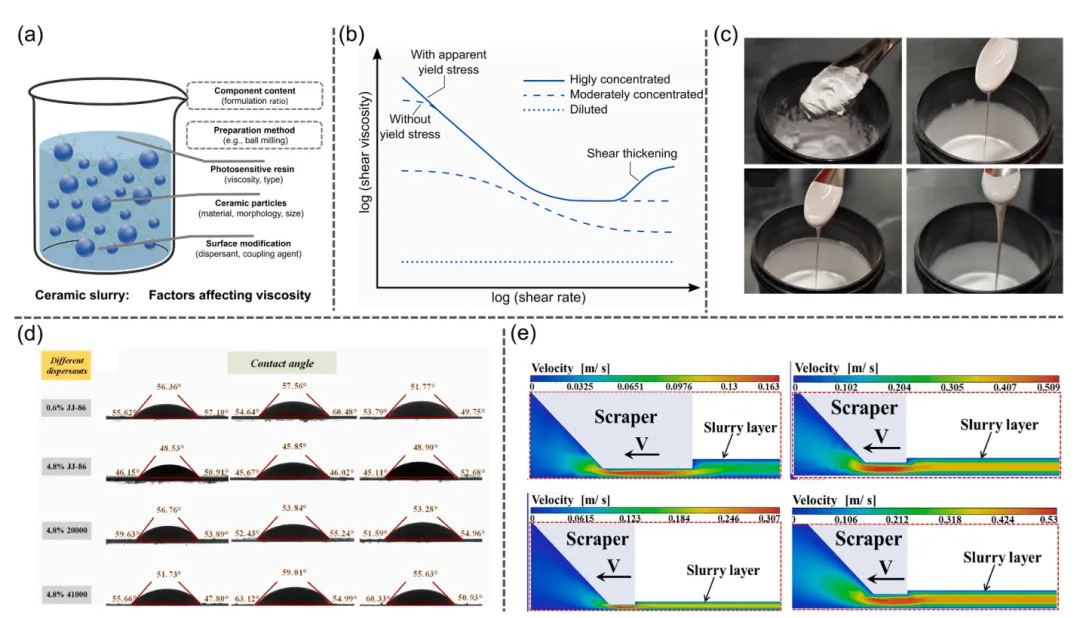
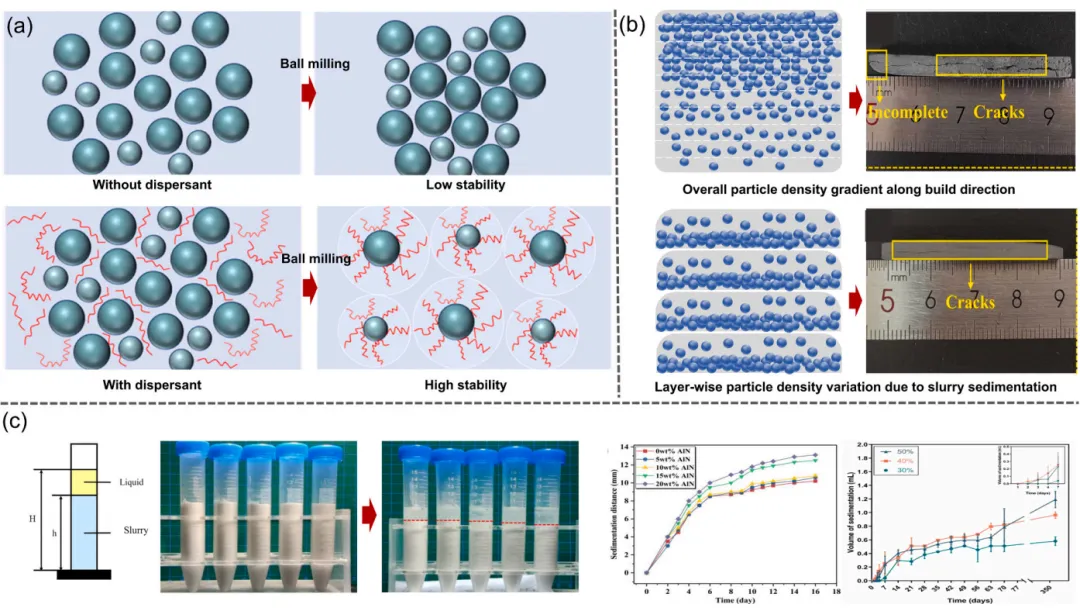
图 5 陶瓷浆料流变行为、刮刀铺料 CFD 流体仿真、颗粒沉降失稳机理
三、脱脂热处理:多尺度传质传热与缺陷演化
打印完成的陶瓷生坯是陶瓷颗粒骨架被有机粘结剂完全填充的复合体系,脱脂的目标是在不破坏陶瓷骨架前提下,把光敏树脂、各类助剂全部热分解排出,这一步是大量构件报废的高发工序。脱脂过程是热、质、力多场强耦合过程,微观尺度发生高分子热裂解,介观尺度孔隙网络不断演化,宏观构件层面存在巨大的传质距离差异。厚壁构件内部分解产生的气态产物向外逸出路径很长,如果升温速率过快,内部气体压力积聚,就会出现鼓泡、鼓胀;薄壁、细小特征骨架强度弱,热应力、自重容易带来变形坍塌。脱脂分为液相扩散主导的早期阶段,和气体渗透主导的后期阶段,构件壁厚、内部孔隙连通性直接决定临界脱脂厚度。原始生坯内部的微小气孔、层间弱结合、颗粒团聚缺陷,在脱脂过程中会不断放大,形成裂纹源。综述详细对比升温速率、保温制度、气氛(空气、惰性、混合气氛)、埋粉支撑、构件摆放姿态对脱脂质量的影响,指出单纯依靠通用热重曲线来制定升温曲线并不能完全适配复杂多尺度构件,必须同时考虑几何特征带来的传质约束,针对厚壁、点阵、薄壁构件做差异化的热处理制度设计。
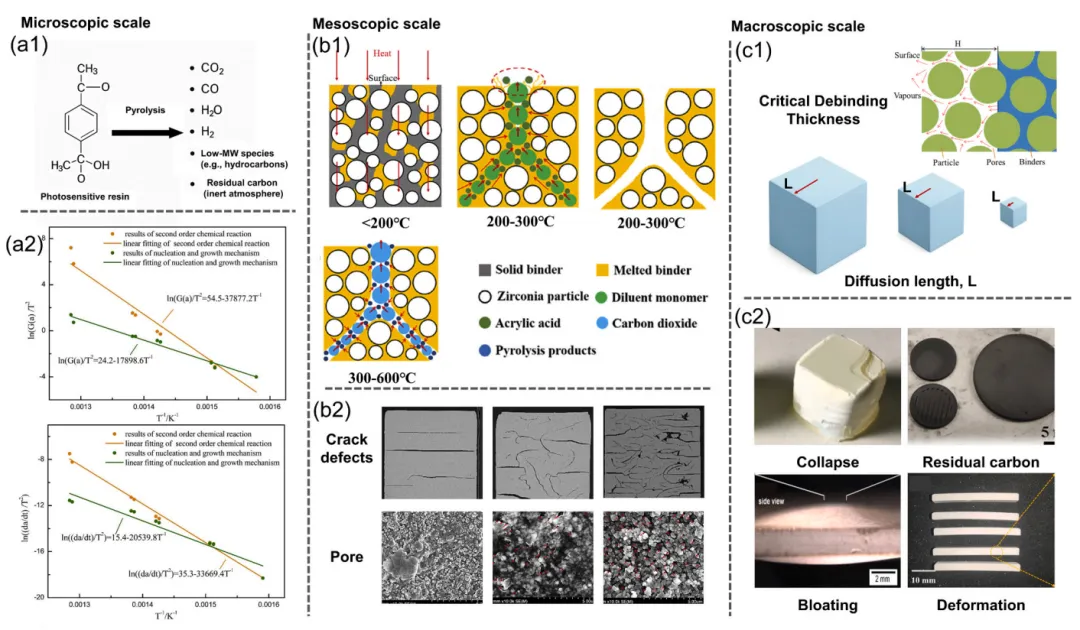
图 6 脱脂过程多尺度演化,热解产物、孔隙演变以及鼓泡、分层、坍塌典型缺陷
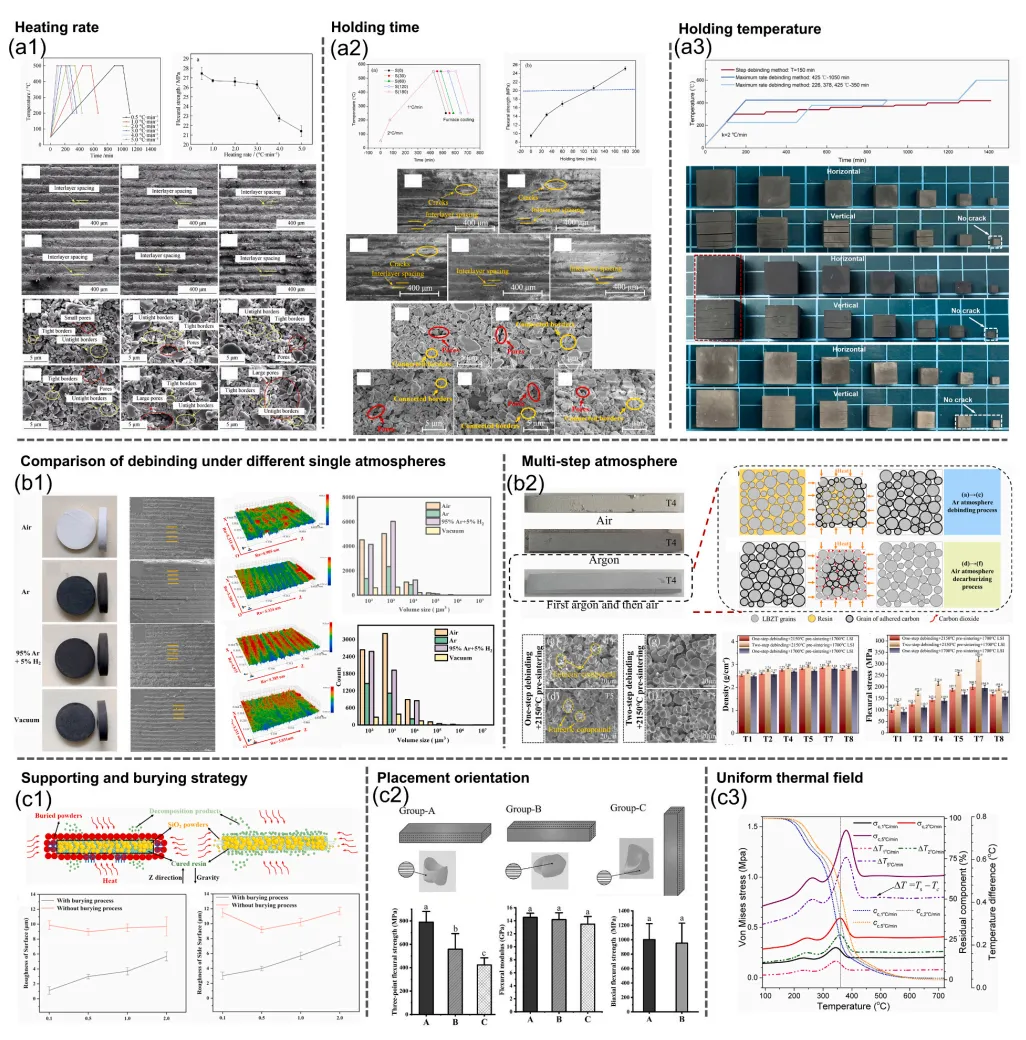
图 7 脱脂工艺参数优化,升温速率、保温时间、气氛、埋粉策略对比试验
四、烧结阶段非均匀致密化与近净形制造策略
脱脂之后得到多孔陶瓷素坯,烧结阶段依靠颗粒之间物质输运完成致密化。VPP 打印构件因为打印层理、颗粒分布不均,天然存在各向异性,不同几何位置致密化速率不一致,带来非均匀收缩,诱发翘曲、裂纹、尺寸漂移。综述梳理常规烧结、快速烧结、放电等离子烧结、微波烧结多种工艺的适用边界,分析升温制度、保温时长、气氛、外压条件对不同陶瓷体系的影响。同时重点介绍面向光固化陶瓷的 “面向烧结的设计” 思想,不能打印完成之后被动去接受烧结变形,而是要在 CAD 模型设计阶段就提前干预,包括收缩补偿、圆角化解尖角应力集中、增加导应力特征、优化支撑摆放位置,通过结构设计提前规避烧结缺陷。同时综述对比机理驱动有限元仿真、数据驱动机器学习、经验回归三类烧结变形预测手段的优势与短板,当前复杂几何下的多尺度烧结变形精准预测依旧存在很大挑战,需要仿真模型结合实验标定混合方案。
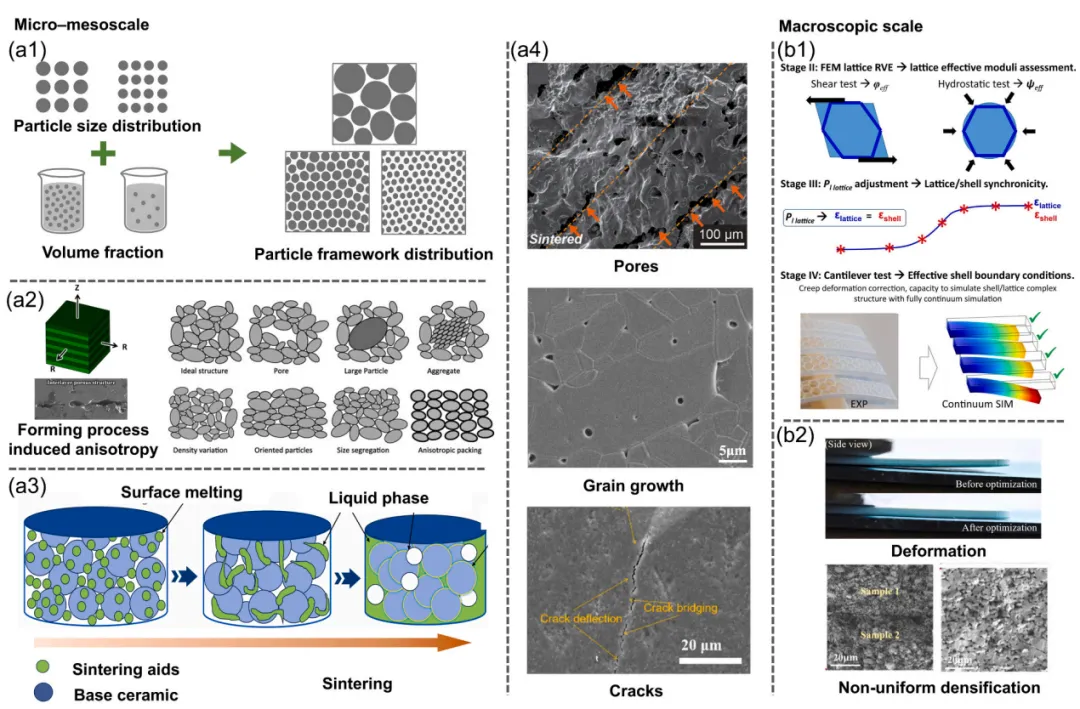
图 8 烧结多尺度机理,颗粒骨架演变、各类烧结缺陷形貌 SEM 图
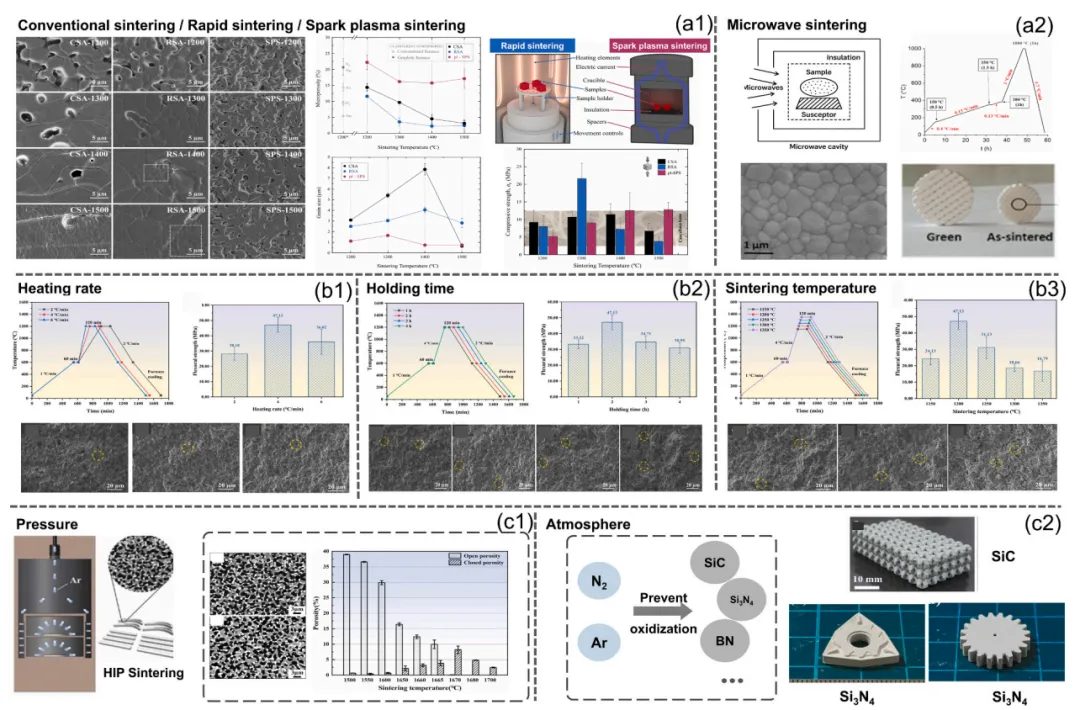
图 9 烧结工艺路线对比;升温、保温、气氛压力参数优化结果
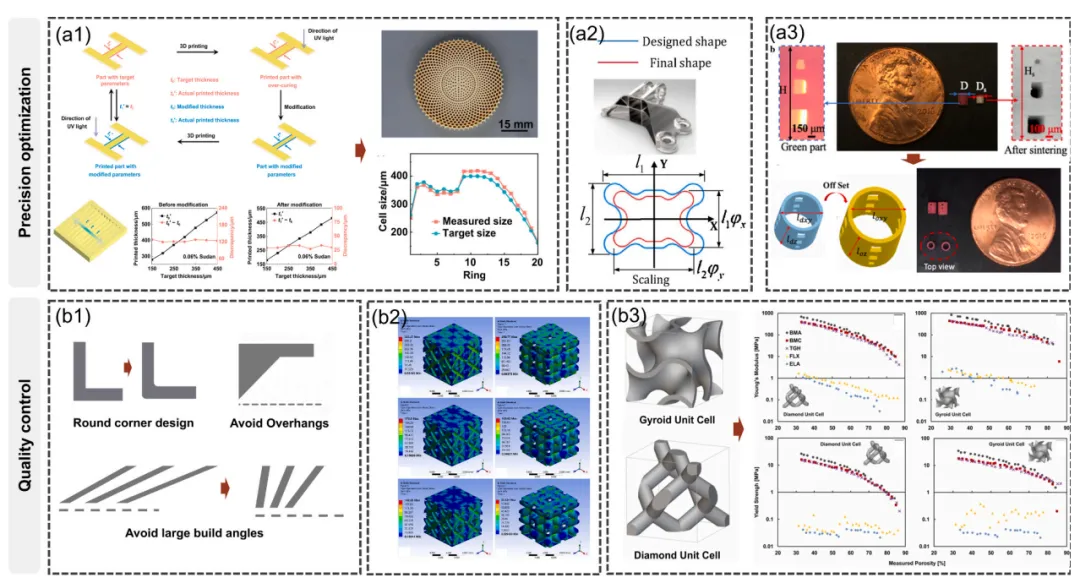
图 10 面向烧结的结构设计:尺寸补偿、圆角优化、点阵单元设计
五、全链条四级协同优化框架与技术发展方向
基于对浆料‑打印‑脱脂‑烧结全链路缺陷传递、跨尺度耦合规律总结,该综述提出“抵抗‑预防‑释放‑利用” 的四级协同完整工艺链调控策略。抵抗指通过粉体级配、树脂配方改良,提升陶瓷骨架本身抵抗工艺损伤的本征能力;预防指在浆料配制、打印硬件、切片参数层面,从源头减少气泡、团聚、层间缺陷的生成;释放指在脱脂、烧结热处理阶段,通过热制度、气氛、支撑策略让残余应力可控释放,避免应力集中爆发成宏观裂纹;利用指充分发挥增材制造的结构设计自由度,通过模型层面的结构优化、变形补偿,主动去适配成型‑热处理带来的变形。这套框架打通材料、成型、热处理、数字化结构设计,不再局限于单点参数调优,而是面向构件最终性能开展端到端协同设计。文章同时展望未来发展方向,包括分子层面机理驱动的光敏树脂新体系开发;无层化体积打印等新型成型工艺;AI 机器学习介入浆料配方、切片、工艺参数闭环优化;并且梳理生物医疗、电子热管理、能源、航天在轨制造四大典型应用场景的技术需求与现存瓶颈,指出当前在大尺寸构件、高可靠性批量制备上仍存在大量待解决问题。
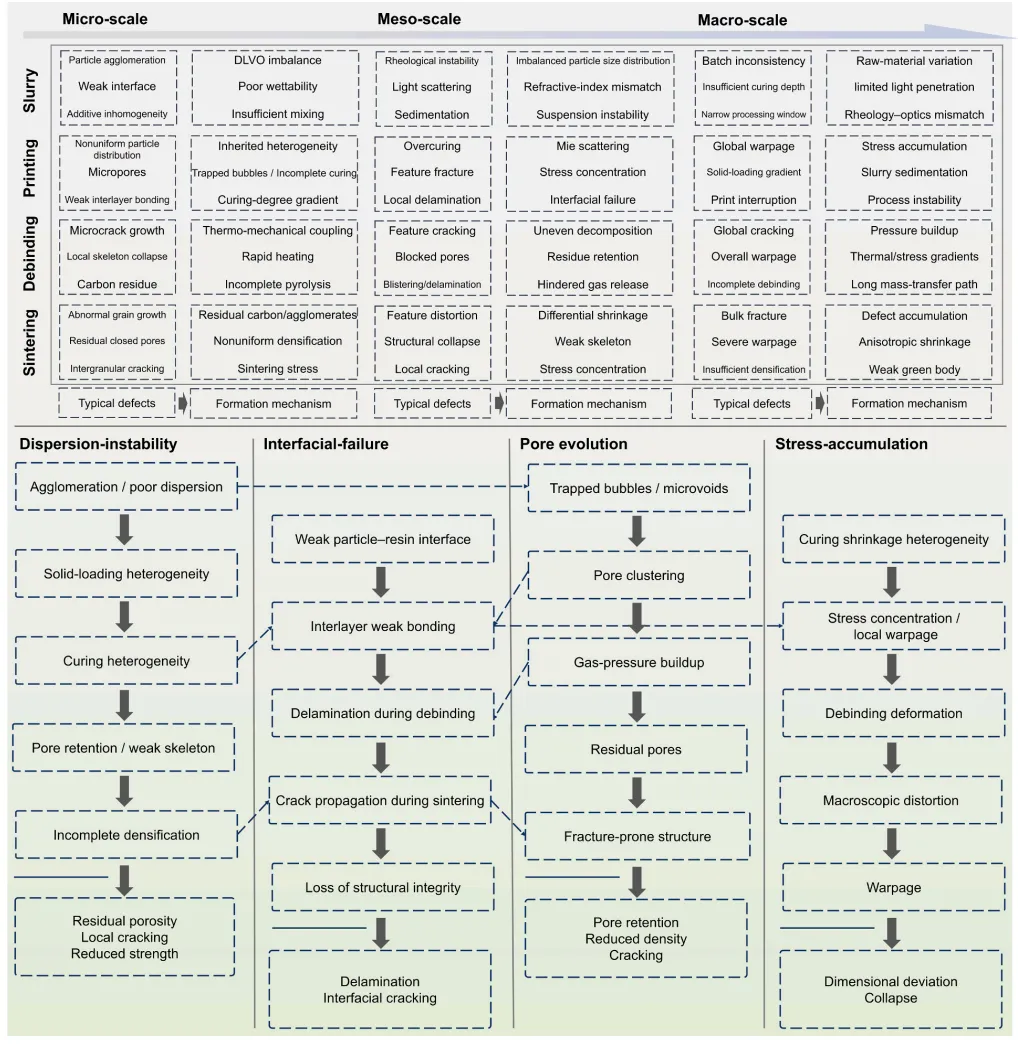
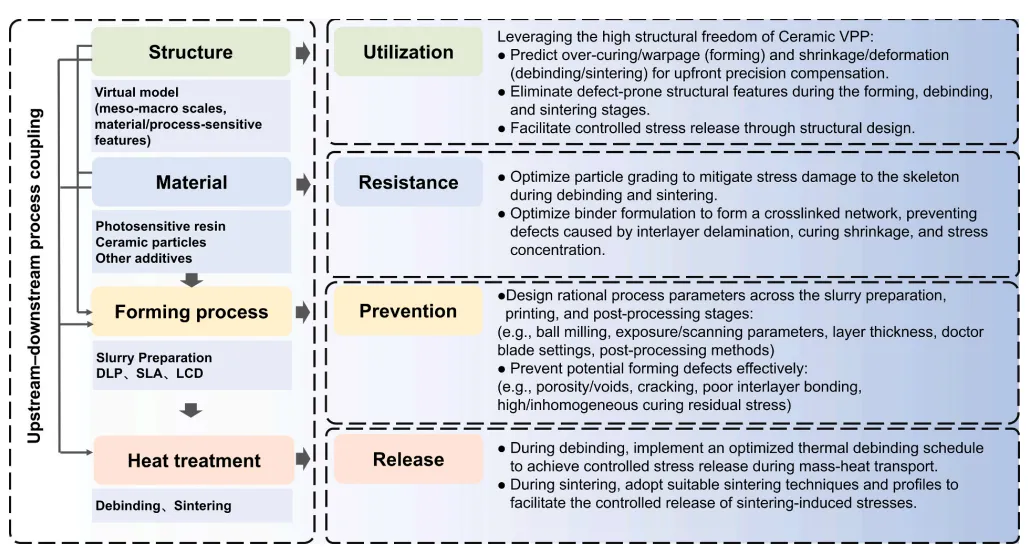
图 11 陶瓷 VPP 全链条缺陷耦合演化逻辑框图;“抵抗‑预防‑释放‑利用” 四级协同优化框架总示意图
六、总结
该成果跳出单一工序的局部优化,把陶瓷光固化增材制造的 “可打印不可烧结” 这个行业共性难题从多物理场、多尺度、全流程缺陷传递角度进行完整剖析。很多科研与工程实践中,研究者往往只追求生坯外观完好,却忽略上游遗留缺陷会在热处理集中爆发。陶瓷 VPP 真正实现近净形高性能构件,不能只靠调某一组打印参数或者烧结曲线,需要浆料材料、打印硬件与切片策略、脱脂烧结热处理、数字化结构设计四方协同。同时综述也客观指出,现阶段无论是仿真还是 AI 模型,距离任意复杂构件的精准预测还有不小差距,机理‑实验‑数据融合将是后续重要发展路径,对于从事陶瓷光固化浆料开发、设备开发、工艺调试、构件研发的科研人员与工程技术人员都具备极高参考价值。
参考文献
[1] Ye Y, Tian Z J, Jiao C, et al. Ceramic vat photopolymerization: a multiscale perspective[J]. Progress in Materials Science, 2027,163:101767.DOI:10.1016/j.pmatsci.2026.101767