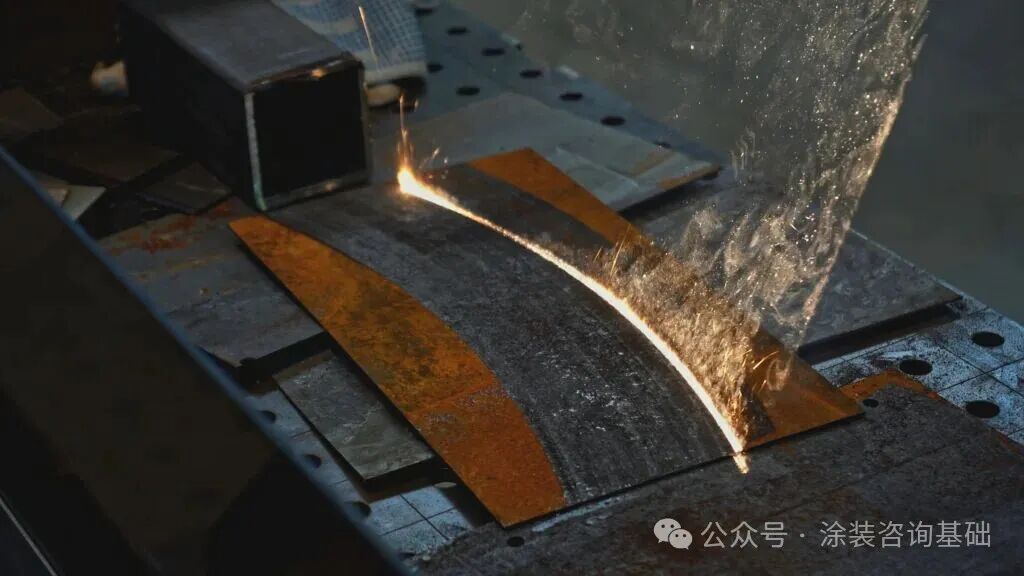
Guide and Reference Photographs for Steel Surfaces Prepared by Pulsed Laser Ablation
脉冲激光烧蚀处理钢材表面的指导和参考照片
前言
本指南中的资料和图片旨在供涂料或衬里规范编制人员、施工人员、检验人员及其他相关人员使用,用于确定或验证采用大气等离子清理(APC)方法所达到的标准表面清洁度等级,相关要求见AMPP SP21523《金属的非热性性等离子体表面处理》。编制理由
AMPP SP21523 是首批有关非热性等离子清理技术清洁度制定的成文标准之一。经大气等离子清理制备后的表面状态,与行业内更为熟知的磨料喷砂清理、水射流清理或者动力工具清理等工艺所获得表面存在差异,因此本指南配套提供了多组用于对比的图片资料,方便规范编制人员和检验人员按照AMPP SP21523的要求制定表面清洁度要求并完成表面清理作业。范围
本AMPP指南介绍了参考照片的使用方法,照片展示了碳钢(未涂漆、先前涂漆和部分生锈)经脉冲激光烧蚀(PLA)清理前后的外观。这些照片用于配套AMPP脉冲激光烧蚀表面处理的成文标准SP21511-1 (2024)《用于黑色金属表面处理的激光烧蚀 —— 脉冲激光(LA-1)》以及 AMPP 脉冲激光烧蚀技术指南Guide 21611 (2024)《黑色金属基材脉冲激光烧蚀技术指南》。成文标准是判定清理要求符合性的首要依据,照片不得替代成文标准使用。说明
参考照片为彩色照片,展示了未涂漆、先前涂漆的钢材表面经脉冲激光烧蚀表面处理前后的多种状态。除非另有注明,每组编号对应的“处理后”图片均取自初始状态所示的同一块试板。照片是在可控的影室光照条件下拍摄的,以尽可能呈现全部细节。环境光照不足时,应使用手电筒观察激光烧蚀处理后的表面。本指南中所有激光烧蚀清理状态均采用调Q脉冲式手持激光系统制备。激光功率设定为1000W,脉冲频率为24~40kHz,采用线型扫描光束,最大扫描宽度为80毫米,扫描频率为50~150Hz。特定工况所选用的激光设备、光束参数(包括脉冲频率、扫描频率、扫描宽度)、操作人员手法、扫描速度以及同一区域的扫道次数,都是显著影响激光烧蚀后表面外观的可变因素。图示状态
初始状态参考照片展示了表面处理前的各种状态,包括裸钢材、锈蚀钢材以及经磨料喷砂清理并形成表面轮廓的带旧涂层钢材。初始状态如下:状态A2:覆盖腐蚀产物的裸钢表面,存在润滑油或油脂污染状态B1:附着牢固和完好的老化涂层,存在舱底含油废弃物混合物污染状态C1:破损但仍附着牢固的完好老化涂层,存在腐蚀状态C2:经自然老化且破损但附着牢固的完好老化涂层,存在腐蚀参考照片展示了经脉冲激光烧蚀(PLA)处理后的表面。所示的各类清理等级如下:PLA -烧蚀清理(AC):利用脉冲激光烧蚀制备表面,用于后续表面处理、外观修整或去污处理。通常用于清除裸露基材或其他带涂层表面的表面污染物和表面浮锈,清理效果近似SSPC-SP 1溶剂清洗。PLA -扫除烧蚀(SA):利用脉冲激光烧蚀使涂层粗化,用于涂装新的面涂层,同时去除部分完好涂层(近似SSPC-SP 7/NACE No.4)。激光磨蚀被认为属于扫除烧蚀的定义范畴。PLA -定点及扫除烧蚀(SSA):局部脉冲激光烧蚀,用于维修涂装和涂层体系修复的表面处理。定点及扫除烧蚀用于对出现腐蚀、涂层劣化或失效(例如起泡、分层、开裂)的特定区域清理至基材金属。定点及扫除烧蚀包含上述扫除烧蚀的定义。PLA -部分烧蚀(PA):利用脉冲激光烧蚀去除大部分(即50%)完好涂膜厚度或者单一涂层,用于面漆涂装施工(近似SSPC-SP 6/NACE No.3)。PLA -彻底烧蚀(TA):去除全部完好涂层、表面浮锈等(近似SSPC-SP 10/NACE No.2或 SSPC-SP 17)。附录 A 提供了采用脉冲激光烧蚀清理后合格和不合格状态的补充示例。步骤
选取与待清理表面外观最为接近的初始状态照片。待清理表面可能同时存在多种初始状态。确定规范所规定的清理等级(例如PLA‑AC、PLA‑TA等)。识别出与选定初始状态以及规定的清理等级相对应的照片。本套参考照片必须与AMPP的成文表面处理标准配套使用,参考照片仅根据外观进行判定,不涵盖满足成文规范所需的其他要素。钢基材表面在纹理、色度、颜色、色调、点蚀、剥落、氧化皮等方面存在差异,在与参考照片比对时应予以考虑。检查注意事项
经脉冲激光烧蚀处理后的表面应采用目视观察,不得使用放大工具。处理后的表面外观不能与磨料喷砂清理或其他机械方式处理的表面等同对比。经脉冲激光烧蚀处理合格的基材金属,表面不应存在表面浮锈。脉冲激光烧蚀无法清除层状剥落锈、层叠锈或堆积锈,这些腐蚀产物必须采用手工铲刀、钢丝刷或其他机械方式进行清除。脉冲激光烧蚀会在基材金属表面形成浅层热致变色,颜色范围从灰色至浅蓝色。这类变色属于可接受状态,并且会随激光设备、光束参数以及操作人员手法而发生变化。变色通常出现在重叠区域、起停点位、激光光束扫除速度过慢或速度不稳时、小面积腐蚀细节处理过程中、三维结构复杂的表面以及难以触及的区域及其周边部位。过度脉冲激光烧蚀处理一般表现为裸露金属呈现深蓝色。该现象是激光光束驻留时间过长造成的,常发生在操作人员试图清除100%涂层时。出现过度烧蚀说明需要重新调整脉冲激光烧蚀操作工艺,更多说明请参阅AMPP脉冲激光烧蚀相关参考文件。A1初始状态
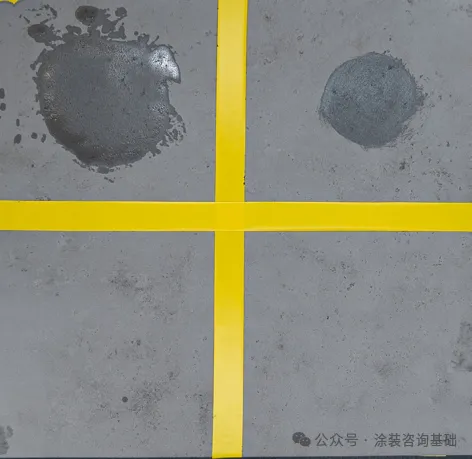
裸钢,存在润滑油(左上)及油脂(右上)污染
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
A1.1经PLA‑AC烧蚀清理后
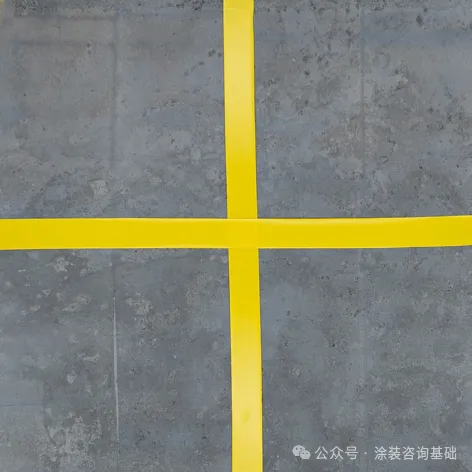
裸钢,已清理,润滑油(左上)及油脂(右上)已去除
基材金属洁净,左下及右下区域
A2初始状态
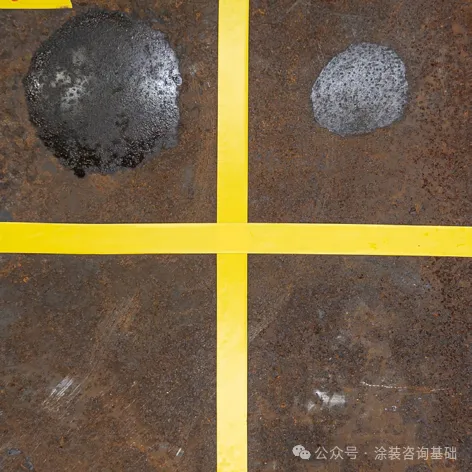
锈蚀钢材,存在润滑油(左上)及油脂(右上)污染
未经过磨料喷砂清理(保留氧化皮)
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
A2.1经PLA‑AC烧蚀清理后
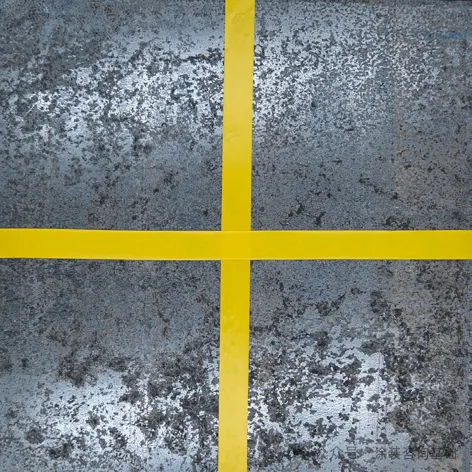
腐蚀产物、油脂及油类污染均已清除,深色区域为腐蚀点蚀坑
光亮区域为氧化皮
B1初始状态
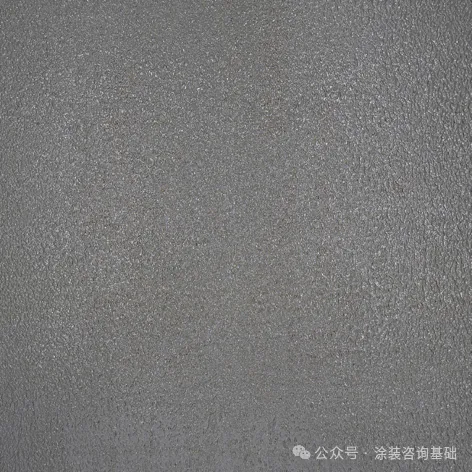
环氧涂层,存在舱底含油废弃物混合物污染
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
B1.1初始状态特写
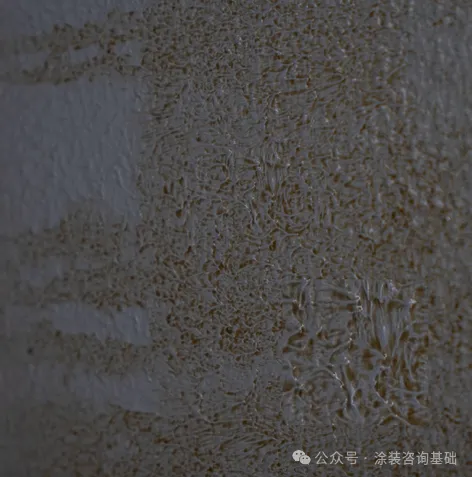
存在舱底含油废弃物混合物污染的表面
图像尺寸 7.5 厘米 ×7.5 厘米(3 英寸 ×3 英寸)
B1.1.1内嵌小图特写
2.5 厘米 ×2.5 厘米(1 英寸 ×1 英寸)
B1.2经PLA‑AC烧蚀清理后
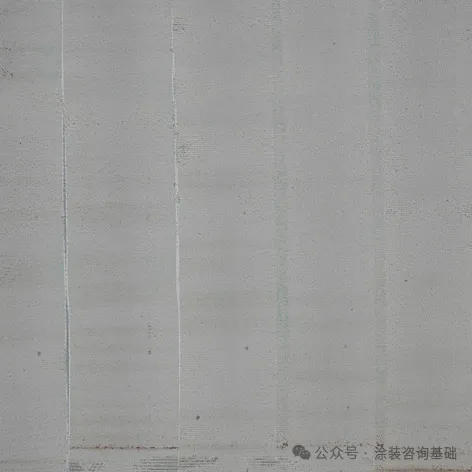
含油废弃物已清除,竖线为激光扫除纹路
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
B1.3经PLA‑AC烧蚀清理,半幅清理状态
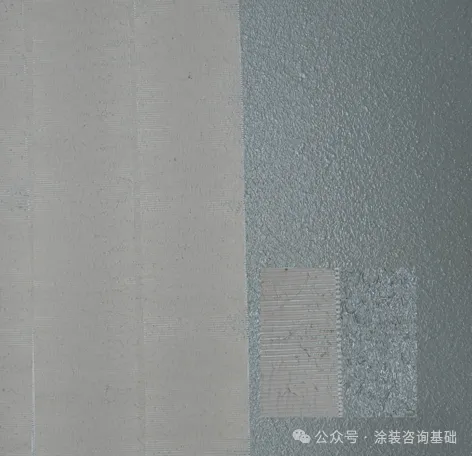
左侧:脉冲激光烧蚀清理区域,哑光表面,含油废弃物已清除
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
B1.3.1内嵌小图特写
B2初始状态
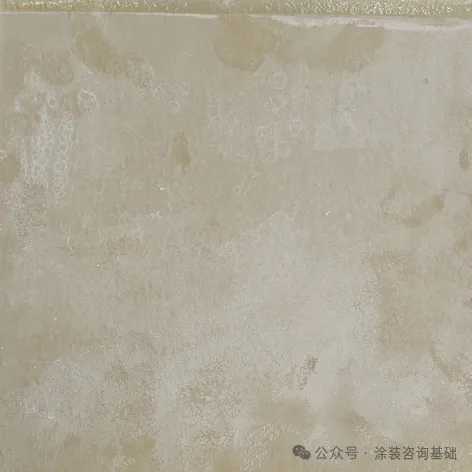
环氧涂层,完好且附着牢固,表面经自然老化/风化
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
B2.1经PLA‑SA扫除烧蚀清理后
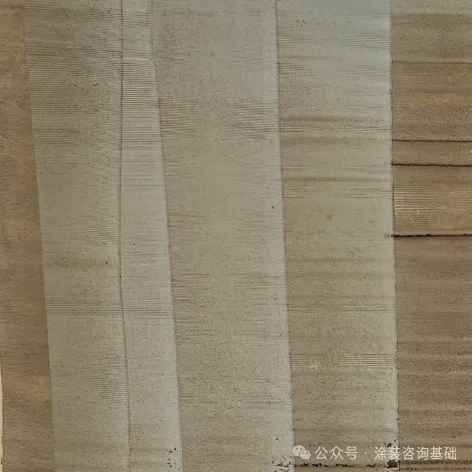
PLA‑SA清理,风化涂层,去除部分表层(即≤ 25%)并通过激光磨蚀粗化处理
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
B2.2经PLA‑SA扫除烧蚀清理后
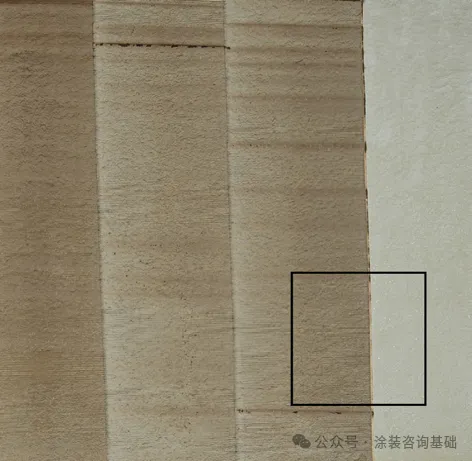
左侧四分之三区域经PLA‑SA处理,风化涂层,去除部分面漆表层并经激光磨蚀粗化处理;右侧四分之一区域未处理
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
B2.2.1经PLA‑SA扫除烧蚀后,放大图
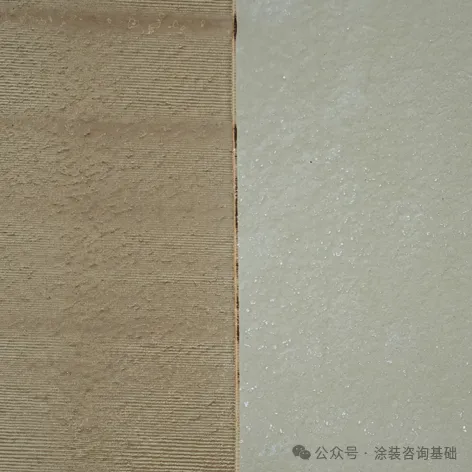
由上述 B2.2 放大,近似实物尺寸
左侧:PLA‑SA处理,风化涂层的表层去除并经激光磨蚀粗化处理;右侧:未处理
C1初始状态
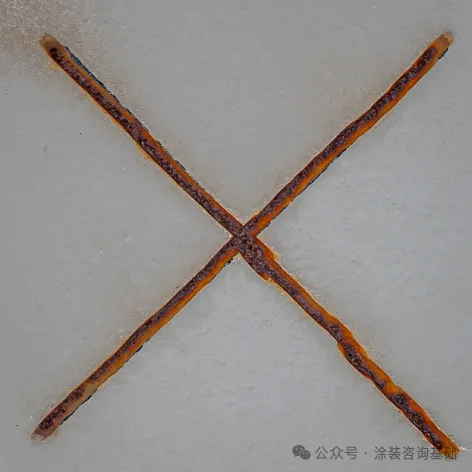
环氧涂层,附着牢固/完好,存在破损
裸露的基材金属带有局部腐蚀
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
C1.1经PLA‑SSA定点及扫除烧蚀清理后
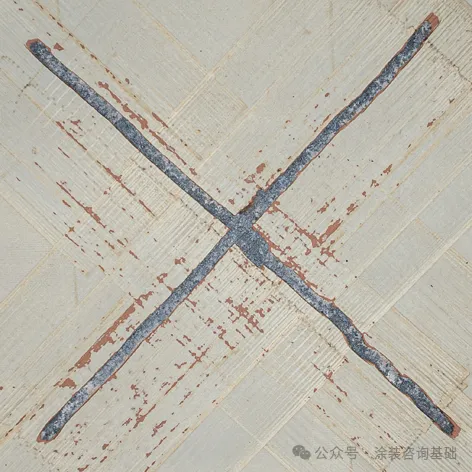
无膜下腐蚀,涂层在裸露基材金属过渡处附着牢固,腐蚀已清除,涂层边缘经由PLA‑SSA处理形成羽化过渡至裸露金属
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
C1.2经PLA‑SSA定点及扫除烧蚀清理和PLA‑TA彻底烧蚀清理后的状态
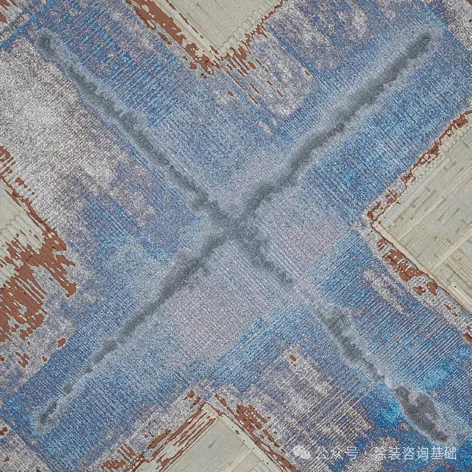
在涂层和裸露基材金属过渡位置发现膜下腐蚀,采用PLA‑TA处理涂层边缘以清除裸露金属处的膜下腐蚀,附着涂层边缘经由PLA‑SSA处理形成羽化过渡
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
C2初始状态
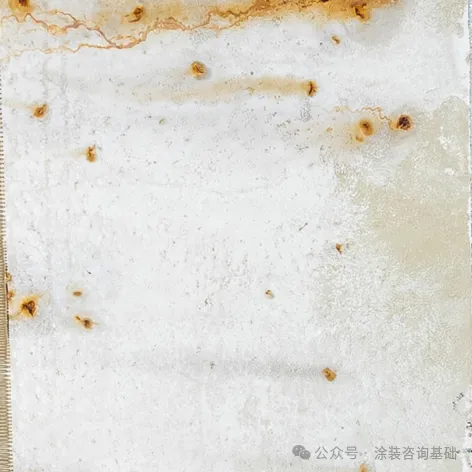
风化/老化涂层,附着牢固且带有局部腐蚀;适用于PLA‑PA部分烧蚀清理
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
C2.1经PLA‑PA部分烧蚀清理后
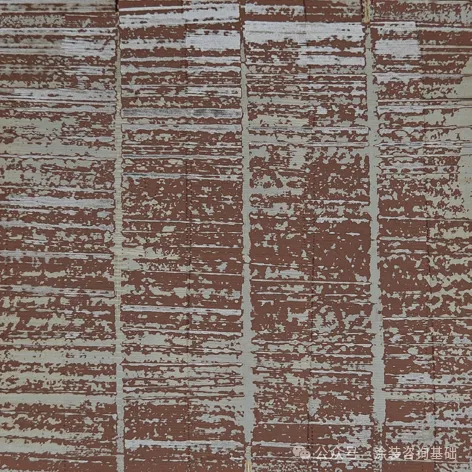
PLA‑PA清理去除大部分(即≥ 50%)完好且附着的涂层以及全部局部腐蚀
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
C2.1.1经PLA‑PA部分烧蚀清理后的放大图
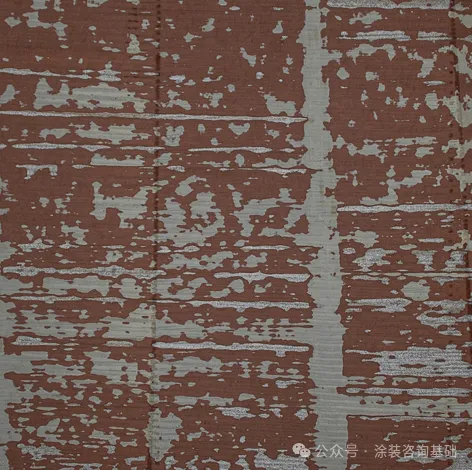
PLA‑PA处理的表面,可见部分裸露基材试板,特写图像
7.5 厘米 ×7.5 厘米(3 英寸 ×3 英寸)
D初始状态
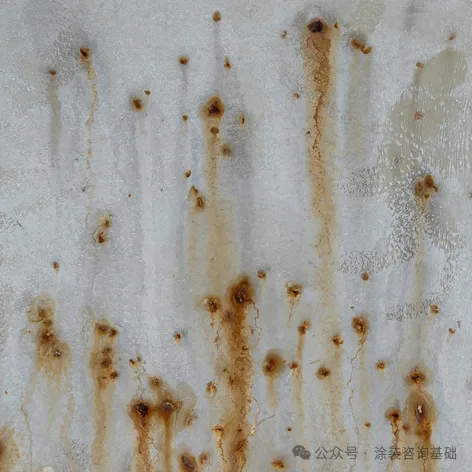
老化失效涂层,存在明显腐蚀点蚀坑
适用于PLA‑TA彻底烧蚀清理
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
D.1PLA‑TA彻底烧蚀清理后的示例
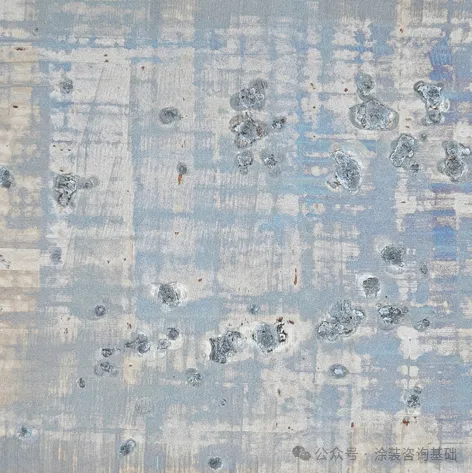
PLA TA处理去除老化失效涂层以及点蚀坑内的腐蚀产物
备注:处理后试板状态相近,但并非同一块初始试板
Plate 30.5 cm x 30.5 cm (12 in x 12 in)
试板尺寸 30.5 厘米 ×30.5 厘米(12 英寸 ×12 英寸)
D.1.1 PLA‑TA彻底烧蚀清理后的状态
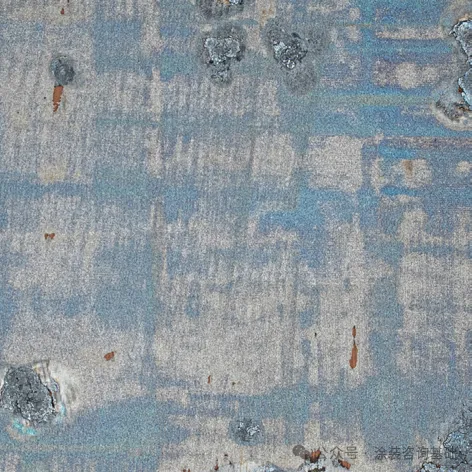
PLA‑TA处理的表面,可见裸露基材金属
特写区域7.5 厘米 ×7.5 厘米(3 英寸 ×3 英寸)
D.1.2 PLA‑TA彻底烧蚀清理后的状态
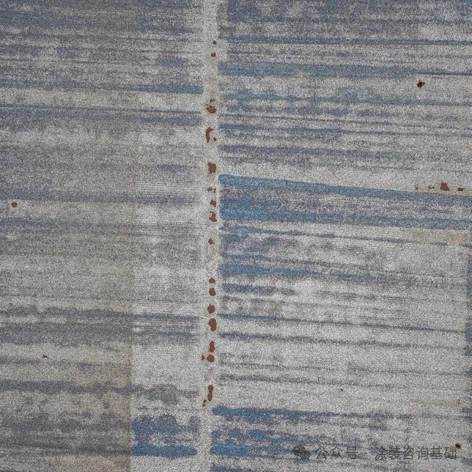
PLA‑TA 处理表面的特写,少量附着良好的涂层小点是可接受状态
图像并非取自D初始状态
试板 7.5 厘米 ×7.5 厘米(3 英寸 ×3 英寸)
附录A
补充照片
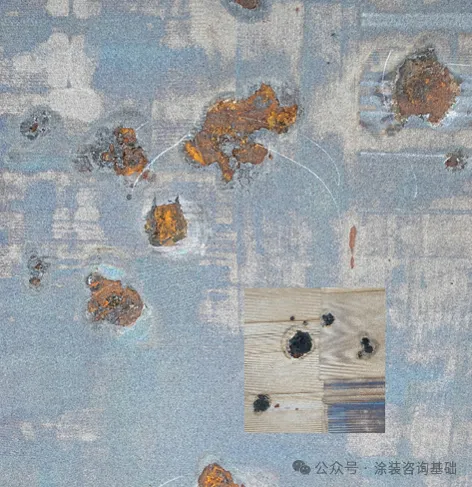
A1 特写照片—— 初次脉冲激光烧蚀处理后出现剥落锈点蚀坑。继续进行脉冲激光烧蚀处理,附着性差、易剥落的薄层锈迹会转为黑色。
A1.1 内嵌小图 —— 不合格。
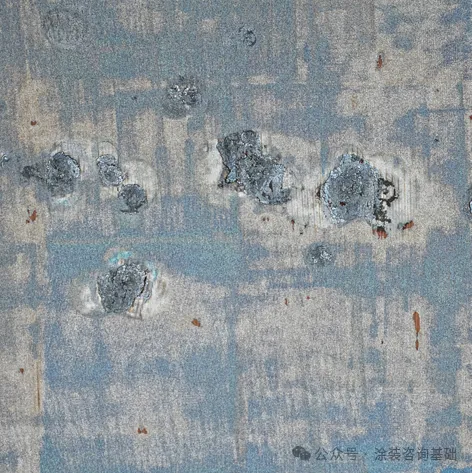
A2 PLA‑TA 彻底烧蚀处理剥落锈点蚀坑的整改示例
参考 A2.1—— 原先的黑色斑点,经手工铲刮以及额外的脉冲激光烧蚀处理之后。
PLA‑TA——操作人员手法和表面外观
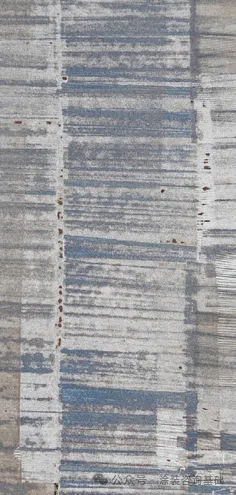
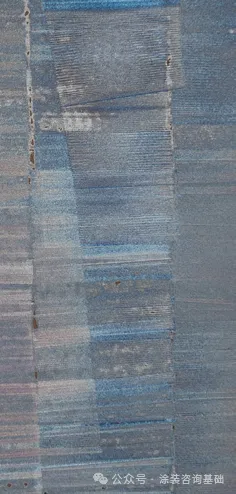
A3 左侧:热致变色线条 —— 扫除速度过慢。
A4 右侧:过度烧蚀—— 光束驻留时间过长
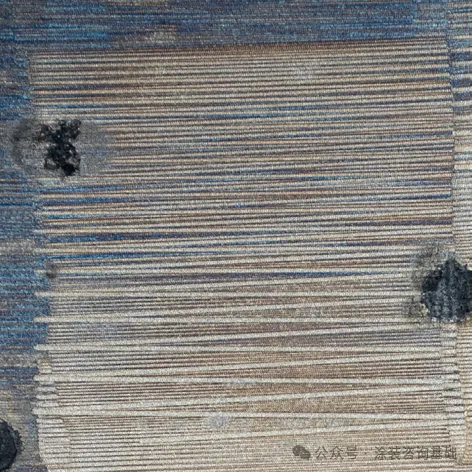
A5 特写 ——PLA‑TA 处理表面出现之字形纹路,原因是扫除速度过快(例如>4英寸/秒),光束扫描线无法搭接。黑色斑点为腐蚀点蚀坑,需按A2要求进行细节处理
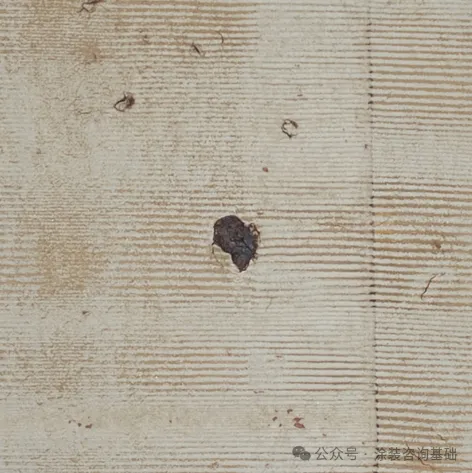
A6 PLA‑SSA 定点区域涂层失效、基材金属锈蚀裸露 —— 未按A2进一步细节脉冲激光烧蚀处理则判定不合格
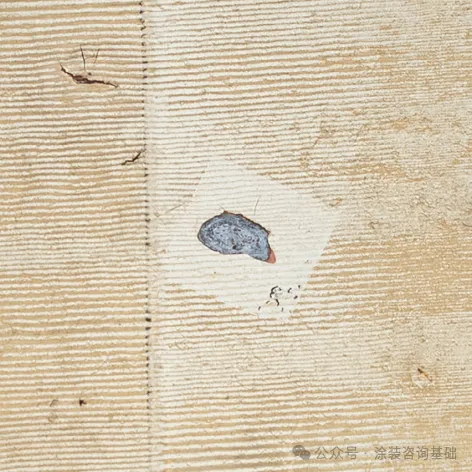
A7 PLA‑SSA 在裸露基材金属位置进行精细处理。涂层过渡位置需要激光羽化处理,确保不存在膜下腐蚀。本示例判定为不合格。
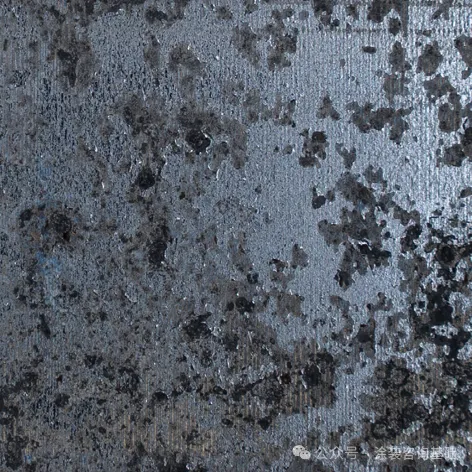
A8 未经过磨料喷砂清理的钢材,经PLA‑TA彻底烧蚀清理后,附着牢固的氧化皮边缘呈剥落状。判定不合格。经脉冲激光烧蚀处理后残留附着不良的氧化皮,必须采用其他方式清除
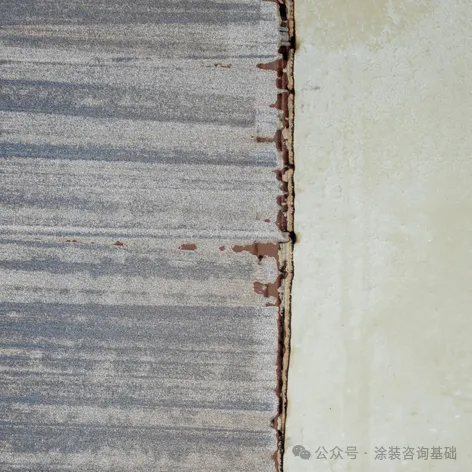
A9 涂层边缘在向PLA‑TA处理的基材金属过渡位置未做羽化处理。判定不合格。应采用PLA‑PA部分烧蚀清理或其他方式对涂层边缘做羽化处理。