ARTICLE · 1233622
AMPP 指导文档介绍 — — AMPP Guide 21614 (2023)
AMPP 指导文档介绍 — — AMPP Guide 21614 (2023)
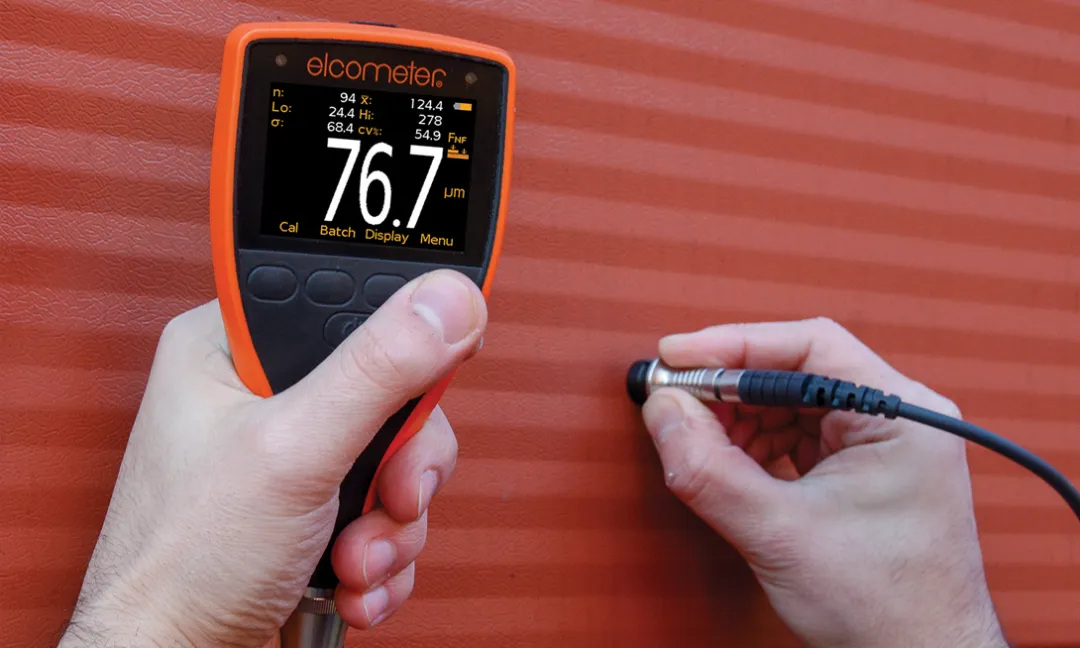
本指导阐述通过在不同几何形状的涂装金属表面采集更多、更具代表性的数据集,提升黑色金属和有色金属基材涂膜干膜厚度(DFT)数据统计质量的原理和方法。数据点采用具备连续读取/扫描功能的传统 2 型(电子)涂层测厚仪采集,若仪器制造商有要求,需配套专用探头和探头保护套。本指导为 SSPC-PA 2《干涂层厚度符合性判定规程》2022 修订版附录 10 中的测量获取规程提供补充信息。 本指导汇总了过往的研究成果,这些成果可证明涂层厚度数据统计质量能够得到提升;回顾了引用连续读取/扫描技术的现有标准;阐述了仪器要求;根据受检结构和构件的几何形状,探讨了多种探头移动模式;说明了采用连续读取/扫描方法的优点和局限性;提出了数据管理的最佳实践;并提供了建议用语,以协助规范编制人员在项目中提出采集更多涂层厚度测量数据的相关要求。 本指导旨在向规范编制人员介绍了连续读取或扫描技术,该技术可快速获取大量涂层厚度读数。这些技术可指定用于那些能从大批量涂层厚度读数分析中受益的项目。 本指导并非旨在提供面面俱到的指导,而是为那些需要更多涂层厚度测量数据的项目在制定规范时,提供可选方案。规范编制人员应结合项目具体情况评估和处理相关细节。 本指导同时采用IEEE/ASTM SI 10规定的国际单位制(SI)单位和美国惯用单位。两类计量单位并非完全等效;因此,两种单位体系必须独立使用,不得以任何方式混用。本指导采用国际单位制,美国惯用单位换算值标注于括号内。 探头移动模式:一种重复运动,通过该运动使探头直接接触基材,从而采集干膜厚度(DFT)读数。 扫描区域测量值:在每块约10平方米(约100平方英尺)涂装表面或其局部区域测得的五组扫描批次测量值的样本均值。 扫描批次测量值:在不将探头从涂层表面提起的前提下,最少12个、最多24个干膜厚度读数的平均值。 干膜厚度是涂料施工的一项重要参数,干膜厚度偏低和偏高均会造成涂层过早失效。通常,干膜厚度按照合同条款指定的SSPC-PA 2和其他同类标准进行测量。受检验人员的时间限制和检测仪器本身的局限性,根据上述标准中概述的要求,仅记录最低限度数量的干膜厚度读数。检验人员如果可在规定的参数范围内采集更大规模的干膜厚度数据集,可能会降低数据的统计离散程度,并提高结果的置信度。此举可减少因干膜厚度不合格引发的涂层失效,从而降低维护成本。 技术进步使得干膜厚度仪器能够比以往设备更快地采集DFT数据。数据统计分析表明,相较于SSPC-PA 2第 8 节所述的传统“放置— 提起”测量方式,采用扫描方法在更大面积上采集更多读数,能够提升干膜厚度测量的统计质量。由于采集的测量数量更多,样本均值和标准差可得到更准确的反映。尽管读取的数据数量更多,但这种测量方法所需时间通常少于传统的测量方法。 在负责维护SSPC-PA 2标准的原SSPC委员会正式研讨连续读取功能之前,干膜测厚仪已配备该功能多年。2015年,美国国家造船研究计划(NSRP)发布的一份报告,探讨了数字化干膜厚度检测设备对检测成本带来的影响。该报告部分结论表明,扫描式干膜厚度技术可大幅节省检测时间,同时采集的单个仪器读数的数量可达传统方式的十倍至二十倍。2017年的一项研究给出了实验室模拟结果,证明增加统计采样量的价值;具体而言,采集更多观测数据可对样本的均值做出更优估算。同年,另一项报告揭示了结构类型对涂层厚度波动产生影响的相关数据,并探讨了扫描方法如何更好地揭示任意数据集本身固有的涂层厚度变化。 SSPC-PA 2附录10为非强制性内容,但提供了使用配备连续读取/扫描技术的2型(电子)测厚仪,对大型平板、梁体和管段上的涂层干膜厚度进行测量的操作规程。 对于引用 ASTM 标准的规范和使用者,ASTM D7091附录X2阐述了带扫描功能仪器的使用要求。 一些涂层测厚仪具备扫描功能。探头接触涂层期间,这些测厚仪可持续记录单个读数,直至探头抬起离开涂层。采用该技术的仪器可显示扫描区域内涂层厚度的统计数据,例如平均值、最小值和最大值。部分测厚仪可记录每一个读数,或仅记录统计数据,也可同时记录统计数据和每个读数。 扫描功能需满足以下最低技术指标: 探头在涂层表面移动时可持续获取读数 探头与涂层接触时,能够承受因移动而产生的磨损(即配备耐磨或可更换的探头帽) 每分钟至少采集120个读数 可存储实时采集的读数,并基于已存储读数计算统计数据 支持操作人员限定单个扫描批次内的读数数量(12至24个之间),或显示当前批次已获取的读数数量 为采集扫描批次测量值,应根据受检结构和构件的几何形状选择所用探头的移动模式,。然而,重要的是要认识到,在每次扫描全过程中,探头都要保持与表面接触,构件外形和几何特征可能会限制可选用的模式类型。例如,在平板(如储罐壁板)上测量干膜厚度,可采用“S形”模式、无穷符号形模式或其他模式;而对于管段,多组平行线移动模式可能是更好的选择。工字钢由多块钢板焊接或螺栓连接而成,通常每一块板材(如翼缘、腹板、加劲肋板)需要单独扫描,应采用多组S形模式或平行直线模式。 规范编制人员应明确探头移动模式,或引用SSPC-PA 2附录10中的某一项操作规程。若无明确规定,合同各方应在项目开工前商定探头移动模式。无论选择何种模式,对整个区域进行采样都至关重要。仅在同一区域重复增加读数,一般不具备统计价值。 扫描方法的主要优点是在给定时间段内能够比“放置— 提起”方法采集更多的读数。 采集更多读数能够提升该区域涂层厚度测量平均值和标准差的统计质量,重复开展扫描批次测量或者不同操作人员检测时,所得结果相近的概率更高。 采集更多读数,也会提升操作人员检出局部涂层不合格区域的可能性。 快速扫描干膜厚度检测技术可缩小误差范围。 通过连续读取/扫描技术来展示给定表面上涂层厚度的波动情况,有助于改进涂装施工人员的作业工艺。 无论采用扫描方法还是“放置— 提起”方法进行测量,任何涂层厚度读数都必须确保探头与表面直接垂直接触。在采集读数期间,确保探头不倾斜或从表面抬起至关重要。 在每组扫描批次测量过程中,必须保持稳定的移动速率。探头在表面移动速度发生变化,会影响扫描测量数据导出的统计结果。举例说明:如果在扫描高涂层厚度区域时探头移动缓慢,而在扫描低涂层厚度区域时探头移动较快,那么最终测得的平均值将高于全程匀速扫描所得的平均测量值。 在测量粗糙涂层上的厚度时,探头或探头帽可能会磨损得更快。请按照制造商的说明,以监控探头或探头帽的磨损情况。 本指南提供了采集和使用根据SSPC-PA 2附录10所述方法采集的干膜厚度(DFT)数据的必要细节。 该技术在生成一系列读数的统计描述时最为有效。这些统计数据应包括以下内容: 读数的数量 数据集的算术平均值和标准差 测得的最大读数和最小读数 合格或不合格判定标准均应基于上述数值。 在某些情况下,可能需要记录仪器的每一个独立读数。合同文件中应清晰写明记录单个仪器读数的相关要求。规范编制人员和检验人员应充分评估该项要求的工作量和复杂程度,并按规范编制人员的要求落实。 若采用SSPC-PA 2标准的判定准则,则应遵循SSPC-PA 2附录10中的说明,以获取点测量值和面测量值。 扫描/连续读取技术可以在短时间内采集数千个涂层厚度读数。扫描批次测量值和扫描区域测量值用于判定是否满足规范要求。 工字钢:“各涂层涂膜的干膜厚度,应按照SSPC-PA 2附录10第A10.3节和A10.4节所述和图示的检测频次和测厚仪探头移动模式开展测量。应测量翼缘、腹板、加劲肋表面的干膜厚度,翼缘边缘无需测量。每一组扫描批次测量值和扫描区域测量值的平均值均应留存记录。多层涂膜厚度均需测量,并以累积厚度形式提交报告。” 管段:“各涂层涂膜的干膜厚度,应按照SSPC-PA 2附录10第A10.10至A10.12节所述和图示的检测频次和测厚仪探头的横移模式开展测量。每一组环向扫描批次测量值和扫描区域测量值的平均值均应留存记录。多层涂膜厚度均需测量,并以累积厚度形式提交报告。” 钢板:“各涂层涂膜的干膜厚度,应按照SSPC-PA 2附录10第A10.2.2至A10.2.4节所述和图示的检测频次和测厚仪探头的横移模式开展测量。每一组扫描批次测量值和扫描区域测量值的平均值均应留存记录。多层涂膜厚度均需测量,并以累积厚度形式提交报告。”不指定构件几何类型通用条款:“各涂层涂膜的干膜厚度应按照SSPC-PA 2附录10的要求测量。每一组扫描批次测量值和扫描区域测量值的平均值均应留存记录。多层涂膜厚度均需测量,并以累积厚度形式提交报告。”