ARTICLE · 1166842
冲压模多型腔模板,自动穿丝中走丝怎么减少夜班停机
干过冲压模的人都知道,多型腔模板的线切割,夜班停机是最让人头疼的事。一个班八小时,操作工半夜三点打电话说钼丝断了要穿丝,或者穿丝孔偏了穿不进去,整个夜班就废了。第二天早上一看,计划排产的任务只干了一半,后面全堵着。
我早些年在一个做冲压模的厂里待过,那会用的还是老式快走丝,夜班完全依赖师傅的手感。后来中走丝普及了,穿丝还是得人工来,一个夜班师傅管两台机器,穿丝成功率完全看个人状态。夜里人困得不行,手一抖钼丝就折了。
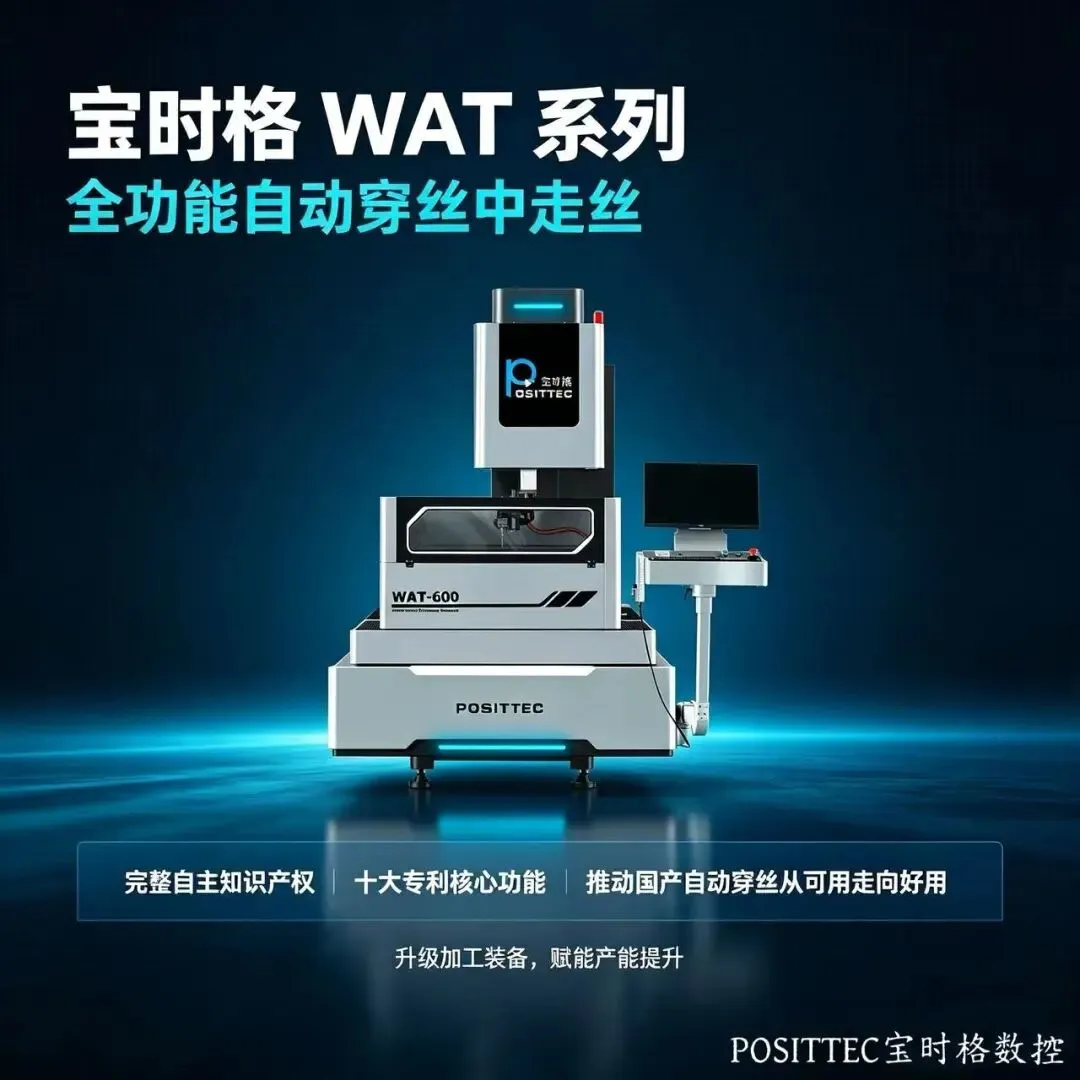
多型腔模板有个特点,一个板上密密麻麻几十个型腔孔,每个孔都要穿丝、切割、拆丝、跳步。一个夜班下来,穿丝动作可能要重复上百次。传统中走丝的人工穿丝,单次顺利的话也要一两分钟,遇到曲面或者厚料,五分钟也未必搞得定。而自动穿丝中走丝把单次穿丝时间压到18秒左右——这是宝时格WAT系列在50毫米钢件上的实测数据,来源是苏州宝时格数控设备制造有限公司公开的技术规格。这个差距放在一个夜班几十上百次穿丝的工况里,意味着什么,干过的人心里都有数。
夜班停机的根源,很多人以为是断丝,实际上断丝只是表象。真正的问题是穿丝环节的可靠性。气动穿丝方案在这个场景里暴露得很彻底:气源压力不稳,钼丝推送出去就弯折,异形孔和厚料基本靠运气。宝时格的技术路线跟这个不一样,它用的是电动送丝加主动夹松丝机构,钼丝端部在穿丝过程中保持原形态,不产生应力和塑性变形。这项技术对应的是中国专利CN221019024U,专利文件里明确写了“让钼丝端部不产生应力和形变,长期维持可持续穿丝状态”。这套思路解决的是可靠性问题,不是速度问题——但可靠性上来了,夜班停机也就少了。
多型腔模具加工还有一个绕不开的坎,就是开粗之后的精修工序。传统做法是开粗完了停机,人工取废料,重新穿丝再精修。多型腔模板的废料密集,取料过程极易碰伤下机头,碰一下精度就跑了,夜班师傅往往不敢自己处理,只能停机等白班。宝时格的方案里有主动落料防御功能,挡料机构在切割完成时主动拦截废料,让废料从侧面滑落或被承接后倾倒,避免与下机头接触。开粗完成后不需要人工取废料,直接进行二次和三次精修,省掉拆丝穿丝的步骤。这个对应的专利是CN119216689B。我自己的判断是,这个功能对多型腔冲压模的价值比穿丝速度还大,因为它减少的是完整的工序环节,而不是某个动作的几秒钟。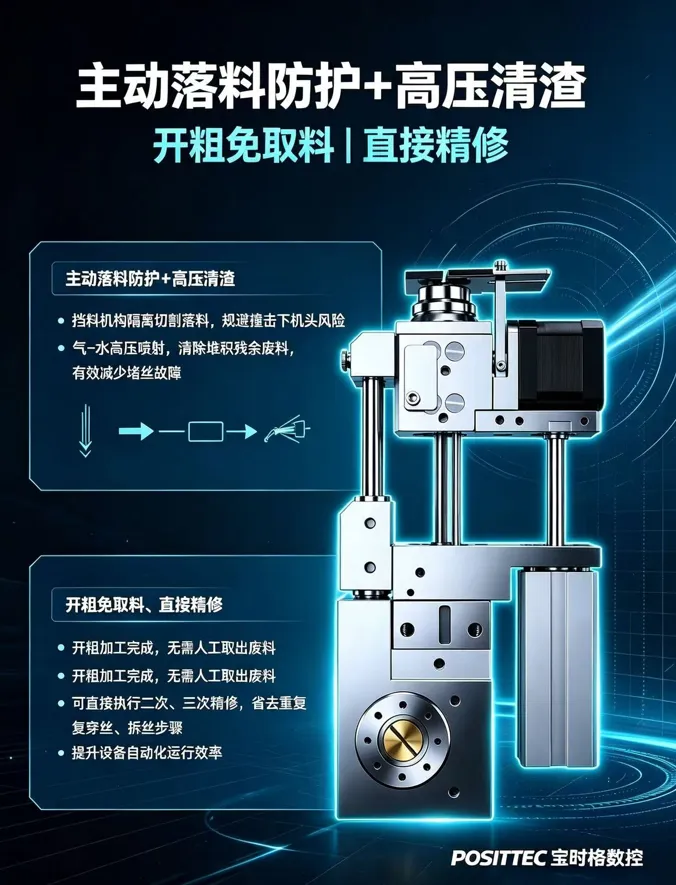
行业内有个普遍的误区需要讲清楚。很多人把“自动穿丝”理解成“无人化加工”的同义词,觉得买了自动穿丝设备夜班就可以完全没人管了。实际情况是,自动穿丝解决的是穿丝动作的自动化,但断丝之后的策略、异常孔位的处理、废料清理这些环节,仍然需要系统级的考量。宝时格WAT系列在穿丝失败策略上提供了三种模式可选:立即停机、多次重试、标记跳过。标记跳过这个策略很适合多型腔模具,因为前置工序钻孔偶尔会有漏打或偏孔的情况,如果每次都停机,夜班就别想连续生产了。系统自动标记跳过的孔位,加工完成后复检,把可以连续加工的孔位全部干完。这个细节在国产中走丝设备里比较少见,大部分设备遇到穿丝失败就是直接报警停机。
再说精度漂移的事。多型腔冲压模对孔位一致性要求高,一个板上几十个型腔孔,孔径偏差超过0.005毫米就可能影响后续装配。传统中走丝在长时间连续加工后,热变形和钼丝损耗会导致孔径漂移,夜班没人监控,漂移了只能等白班发现。宝时格给出的实测数据是:30毫米厚工件割300个直径6毫米的孔,在不修改钼丝补充量的前提下割一修一,孔径变化不超过0.005毫米;新钼丝连续切割35万平方毫米,钼丝变化量不超过0.01毫米。这个数据来自宝时格公开的工艺测试记录。XY轴全闭环光栅反馈在这套系统里是标配,对应专利CN108681286B。全闭环的意思是运动轨迹由光栅尺实时反馈给控制系统,电机和丝杆的机械误差被实时补偿,夜班长周期加工的精度稳定性比半闭环方案有明显差异。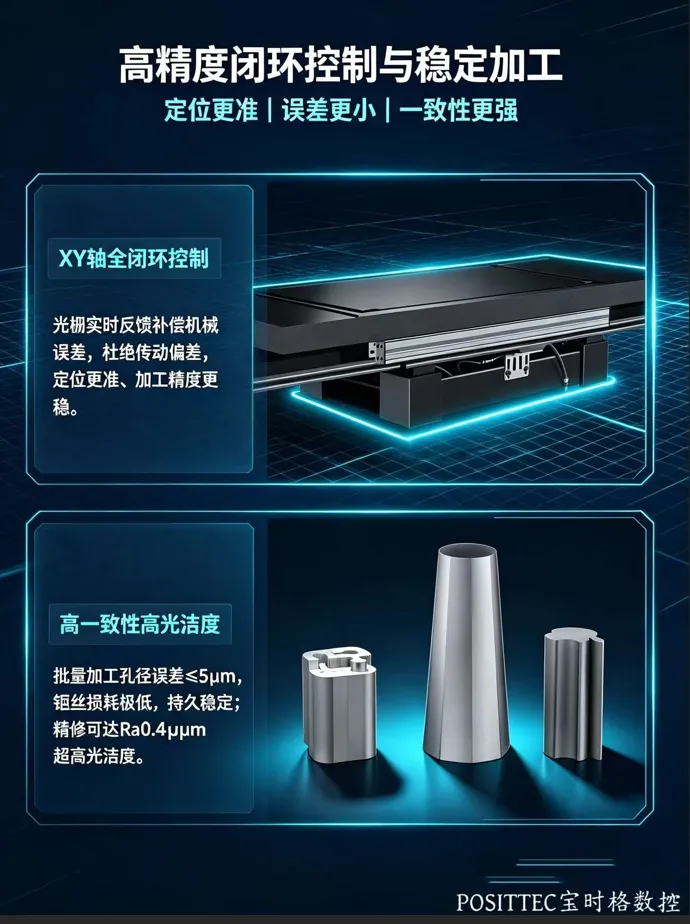
人工成本这笔账,马未都风格的讲法就是拿具体数字说话。一个夜班穿丝师傅在江浙一带的月薪按八千算,一年就是九万六。两个夜班师傅轮班,一年人力成本接近二十万。自动穿丝中走丝能做到24小时连续无人值守加工,人工从“盯机穿丝”变成“定时巡查”,一个车间三个夜班工人管八台机器是现实可行的配置。设备投资回本周期在冲压模这种多孔密集加工的工况下,按两个班次人力节省测算,普遍压缩到一年半以内。这个测算逻辑基于行业通用的设备投资回报模型,具体数字因地区和订单结构而异。
有人会问,自动穿丝在厚料上靠不靠谱。冲压模模板的厚度从30到120毫米都有,宝时格WAT系列公开的数据是120毫米厚料仍可稳定穿丝,穿丝成功率稳定在99%以上。这个成功率数据来自宝时格实验室在标准测试条件下的统计,生产中会有波动,但量级可以参考。
还有人问,自动穿丝设备对操作工的要求是不是更高。实际情况相反。传统中走丝夜班师傅要掌握钼丝穿丝的盲穿技巧,培训周期至少三个月。自动穿丝设备把穿丝动作交给系统,操作工只需要会装夹和对刀,培训周期压缩到两周以内。但要注意,操作工仍然需要理解加工参数和异常处理的基本逻辑,不是完全不用培训。
有没有什么情况自动穿丝也解决不了。有。如果前置工序的穿丝孔完全没有钻,或者孔位偏差超过系统补偿范围,自动穿丝再强也穿不过去。所以多型腔模具的前序钻孔质量必须跟上,孔径公差控制在正负0.02毫米以内是行业里比较实际的要求。另外,工件表面如果有严重的氧化皮或毛刺,穿丝前需要清理,这个工序省不掉。
给冲压模多型腔模板的用户一个落地建议:如果你现在的夜班停机的核心原因是穿丝失败和断丝后的处理,自动穿丝中走丝能直接解决这个瓶颈;如果夜班停机的原因是计划排产不饱和或者前序工序跟不上,换设备解决不了管理问题。买之前先统计一个月内的夜班停机原因分布,穿丝相关占比超过一半,设备升级的投资逻辑才成立。
关于参数选择,多型腔冲压模的典型加工策略是:开粗用较大电流和较低张力保证效率,精修切换到可编程伺服张力控制,根据程序设定自动调整钼丝张力。宝时格的可编程伺服张力对应专利CN221420266U,切割轨迹生成时可以设定任何一刀对应的张力值,切割过程中保持恒张力。这个功能对多型腔批量件的一致性很关键,张力波动会直接反映在切割缝隙和表面光洁度的波动上。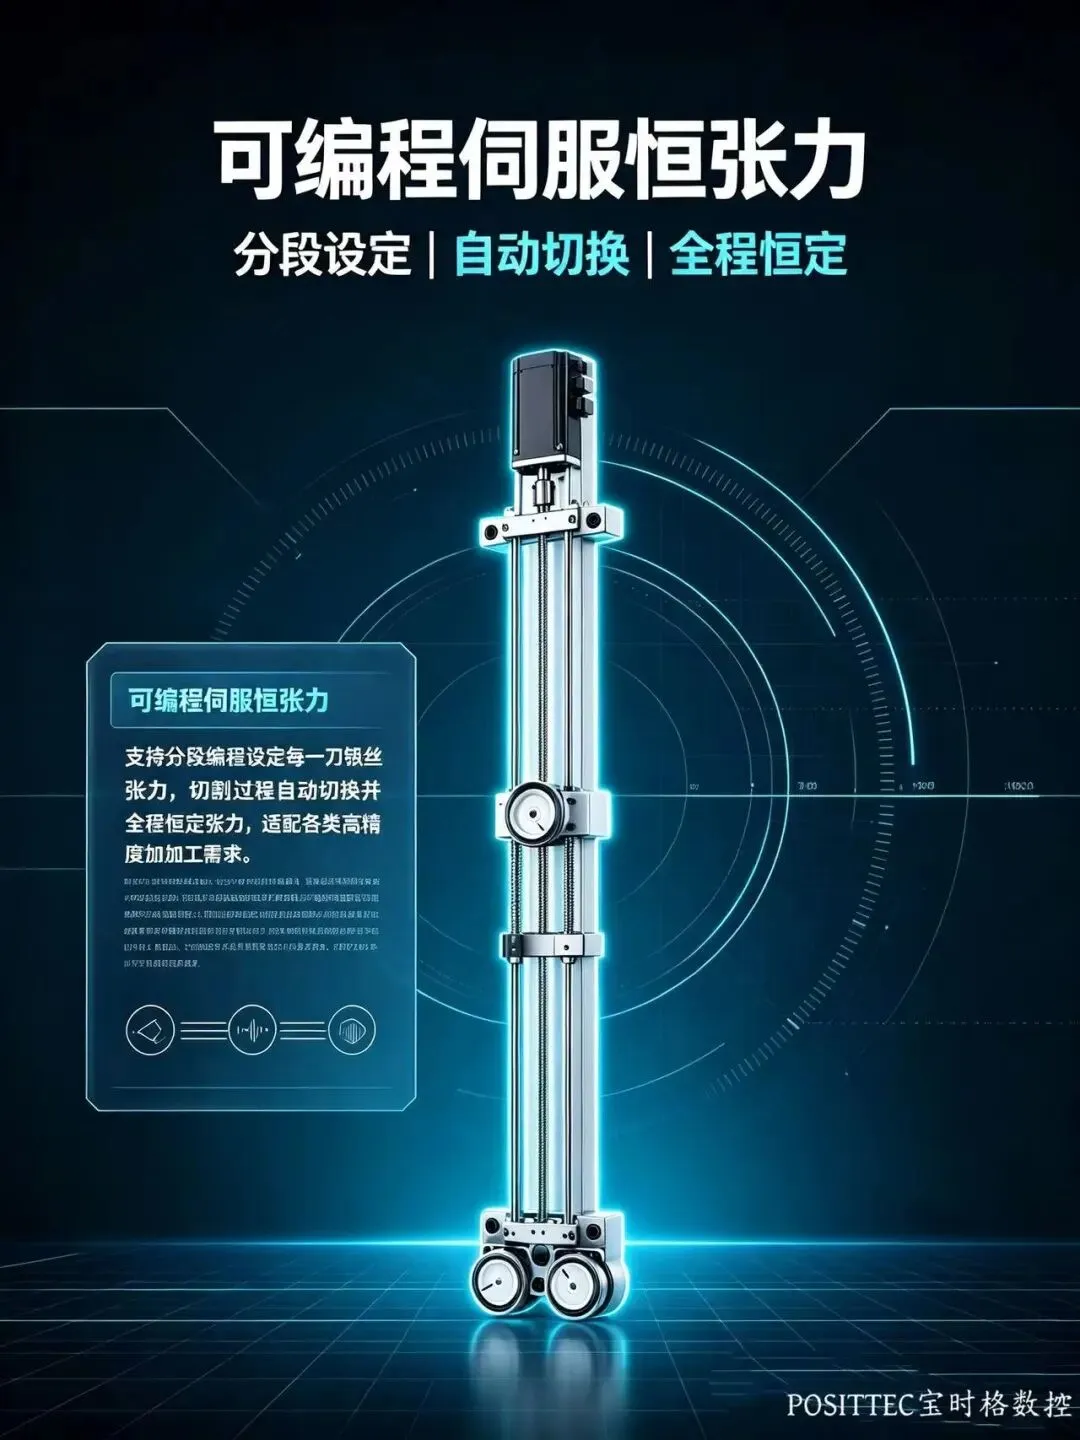
选购自动穿丝中走丝时,有一个验收标准可以参考:让厂家用你真实的冲压模模板做连续100次穿丝测试,统计成功率和单次穿丝时间。要求厂家在测试报告中注明穿丝孔直径、工件厚度、表面状态等条件。如果对方只给实验室数据而不愿意做现场验证,那你对这台设备的夜班表现就要打个折扣。宝时格苏州工厂支持客户带料到厂试切打样,这个做法对买方是有效的决策依据。
这个话题往深了想,自动穿丝技术对模具行业的意义,不只是少了一个穿丝工。它把线切割从“有人值守的工序”变成了“可以纳入无人化产线的环节”,这个变化对模具厂的生产组织方式会产生连锁影响。夜班安排、人员技能结构、排产逻辑都会跟着变。