ARTICLE · 984677
热轧轧制力计算Excel 模板(免费领)
公司:株洲变流技术国家工程研究中心有限公司
电话:0731-28492148
传真:0731-28494062
网址:http://www.tec.crrczic.cc/
轧钢之家 · 工艺计算工具
Excel 模板(免费领)
采利科夫平均单位压力法 + Ekelund 变形抗力,几个关键参数,三秒出结果。把老师傅的经验,装进你的电脑。
调压下量一定,轧制力到底有多大?设备会不会超载?电机够不够带?尺寸能不能保住?
这些问题,绕不开一个核心计算——轧制力。手算容易错,查表太麻烦,今天咱们把它一次讲透,文末还给你准备了一份能直接用的 Excel 模板。
一句话:轧制力 = 金属在变形区里"顶"在轧辊上的总压力。把它拆开,就是三层逻辑:
① 接触投影面积:金属和轧辊接触的那块"椭圆面"的水平投影。
② 平均单位压力:这块面积上,每平方毫米要承受多大的力。
③ 两者相乘:面积 × 单位压力 = 总轧制力。
工程上最常用的框架:
P = pm× bm× l′
pm= nσ× kf
P:轧制力(kN)|pm:平均单位压力(MPa)|nσ:应力状态系数|kf:变形抗力|bm:平均轧件宽度(mm)|l′:接触弧长水平投影(mm)
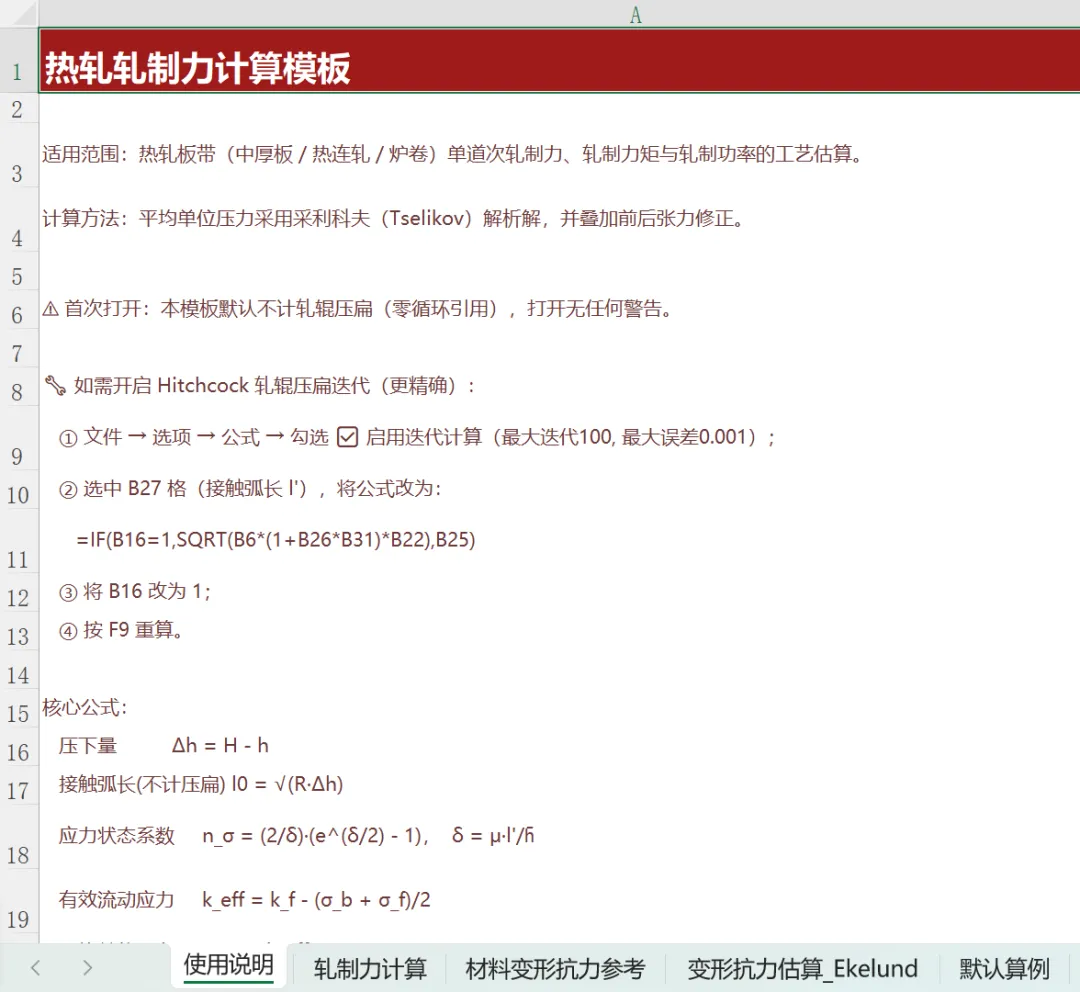
▲ 模板使用说明页:适用范围、计算方法与核心公式
很多人直接拿几何接触弧长 l = √(R·Δh) 算,这是把轧辊当刚体。轧辊在巨大压力下会弹性压扁,真实接触弧长更长,算出的力往往偏小。模板默认采用几何弧长快速计算,需要更精确时可在说明引导下开启压扁修正,不用你手动套公式。
同一块钢,温度高一点、轧得快一点、成分差一点,变形抗力 kf就变了。模板内置Ekelund 经验式kf= 10·(14−0.01t)·(1.4+C+Mn+0.3Cr)(MPa),输入温度和钢种成分即可得,适用于热轧碳钢 t>800℃、轧速不太高的工况;高合金钢另配参考表查取。
▲ 常见钢种平面变形屈服应力 k_f 参考值(MPa)
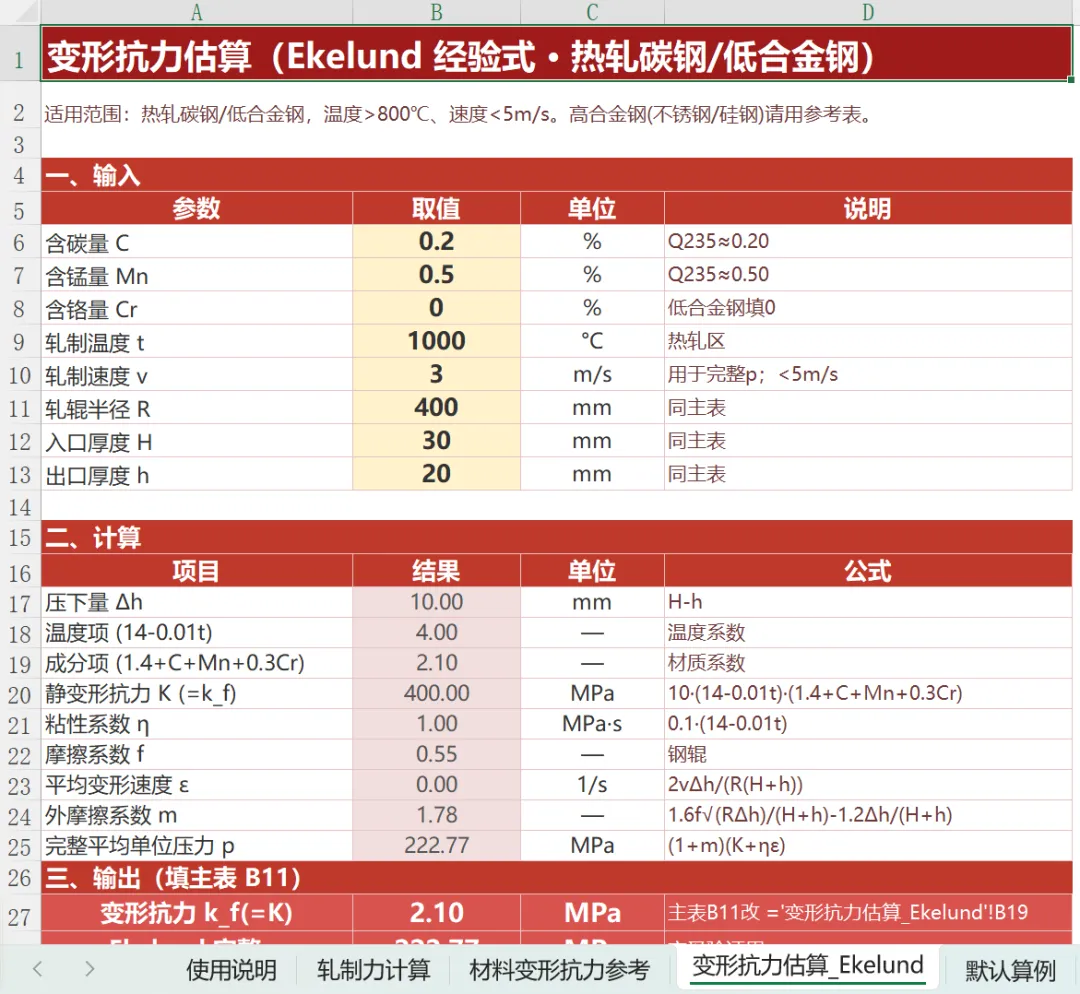
▲ Ekelund 经验式估算表:输入成分与温度,自动输出 k_f
平均单位压力 pm= nσ× kf,nσ是应力状态系数,要把摩擦、外端影响都算进去。模板用采利科夫(Tselikov)法求 nσ,并支持前后张力修正(热轧张力一般很小,默认填 0 即可)。只算几何、不算这个系数,结果会差出去一大截。
| 功能 | 说明 |
| 采利科夫法 | 按 Tselikov 公式计算平均单位压力,含摩擦、外端影响 |
| Ekelund 变形抗力 | 内置碳钢经验式,填温度与成分即得 kf,高合金钢备查表 |
| 张力修正 | 前后张力可填,热轧默认 0,连轧精轧段可填实际值 |
| 力矩与功率 | 由轧制力直接推算轧制力矩、电机功率需求 |
| 默认算例联动 | 改任意参数,算例结果同步刷新,方便对照学习 |
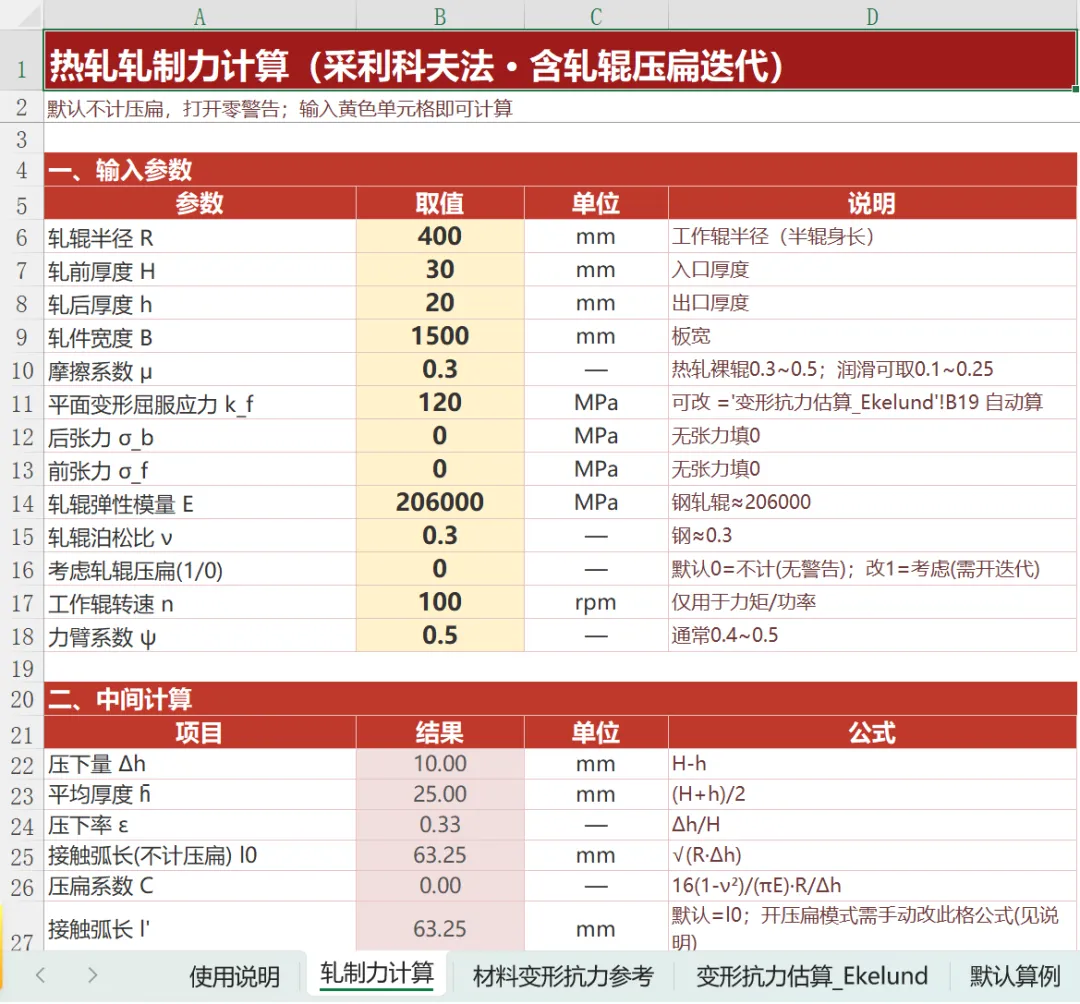
▲ 轧制力计算主表:输入黄色单元格,其余自动计算
你只需要填几个关键参数:
① 工作辊半径 R ② 入口/出口厚度(压下量自动算) ③ 轧件宽度 b
④ 钢种成分 + 温度 → 变形抗力自动出。其余应力系数、力矩、功率,模板帮你跑完。
举例:R400 / H30→h20 / B1500 / μ0.3 / kf120 / 无张力,模板算出 P≈13845 kN(约 1412 吨力)、力矩≈438 kN·m、功率≈4585 kW。
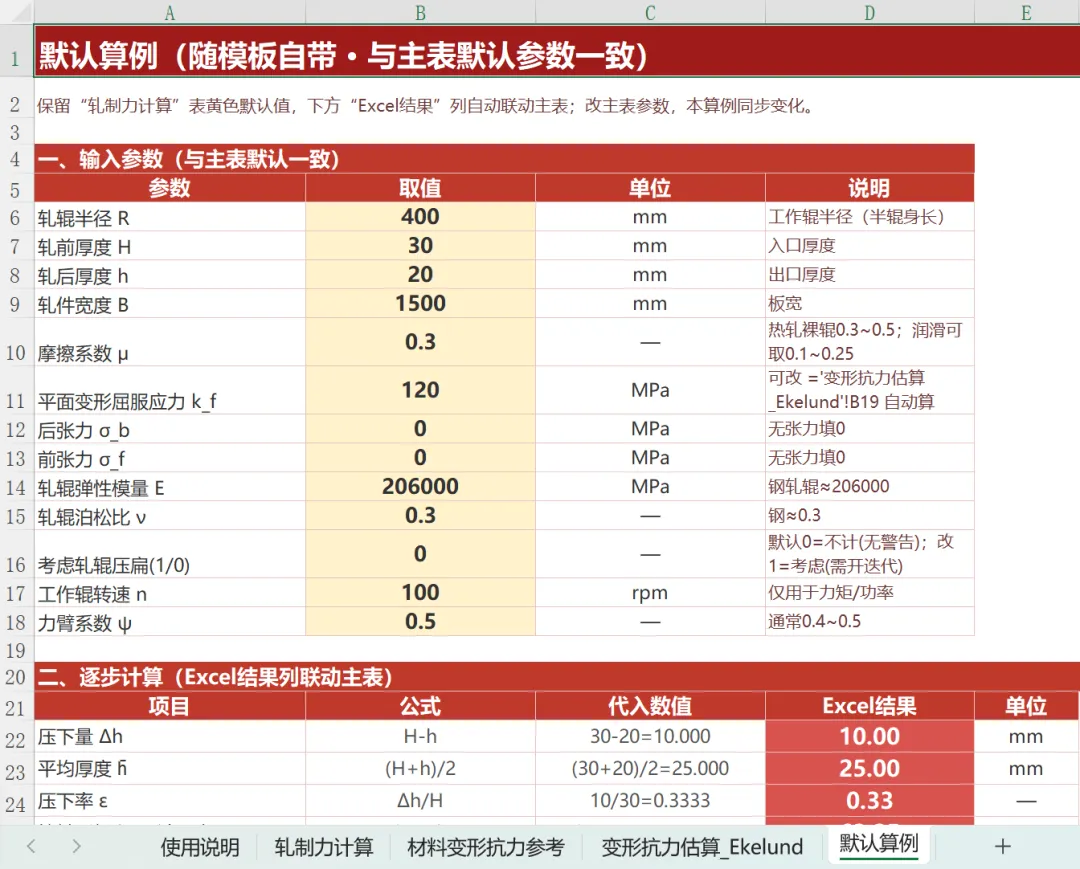
▲ 默认算例页:改主表参数,本页结果同步联动
7天限时免费领
关注【轧钢之家】(ID: zhagangzhijia)
后台回复关键词「轧制力」
自动发送下载链接
想要更省事?进阶会员直达
这份模板够你日常估算用。如果还想:
• 获得更多的计算小程序
• 进同行交流群,跟钢厂兄弟一起聊现场实际问题
• 互助答疑,工艺卡壳时有人接得住
小程序会员:¥199/年(限100人),模板永久更新 + 上述全部权益。
关注后回复关键词「小程序会员」,先看权益再决定。
模板仅供工艺估算与教学参考,正式设计请以设备技术规格书与现场实测为准。
钢铁老兵 / 轧钢之家
2026-08-19
2026-07-20
2026-06-07
注:以下视频与上述文章内容无直接关联。
2026-04-06