ARTICLE · 1333494
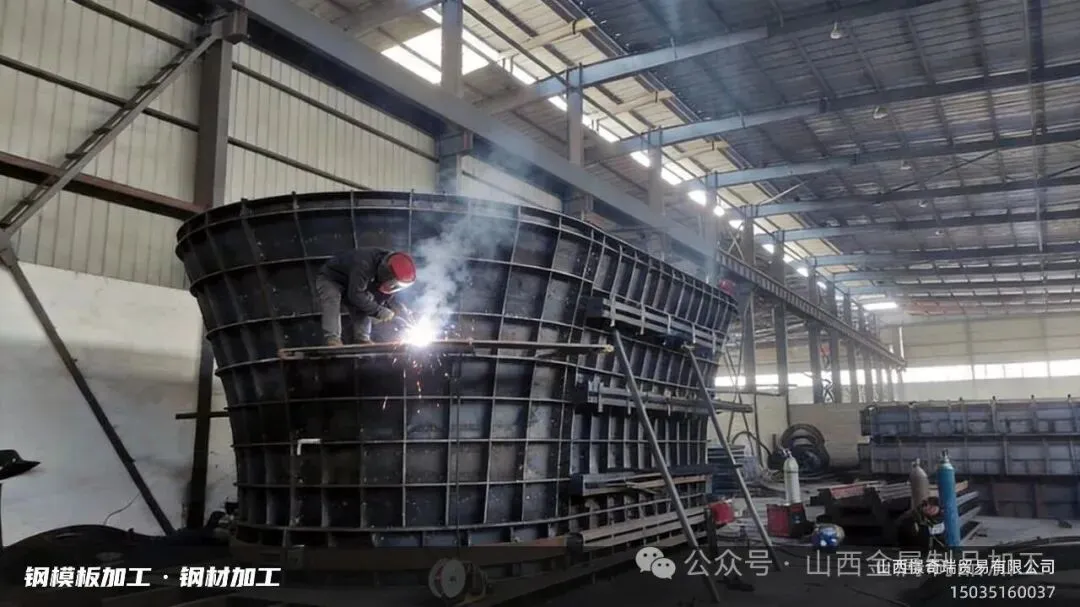
太原钢模板加工:一套异形墩柱模板从下料到试拼,误差都卡在哪一步
太原钢模板加工:一套异形墩柱模板从下料到试拼,误差都卡在哪一步
━━━━━ 山西憬奇瑞 · 钢材加工 ━━━━━
上个月给太原一个市政桥项目做圆端形墩柱模板,甲方把工期压得紧,七套模板要翻用四次。这种异形截面不像普通平面模板,弯弧段的弧度、拼缝的平整度、对拉孔的位置,哪个环节差一点,现场就得砸割重焊。今天借着这套模板,把从下料到试拼一路容易卡壳的地方捋一遍,正在做桥梁模板的朋友可以对照看看。
01 | 难点不在弧度,在"每块都对但拼不上"
圆端形模板的直板段和弧板段是分开下料的,单看每块板的尺寸都在公差之内,可到了试拼台上,弧板和直板的接缝就是张嘴。问题多半出在放样环节——弧板下料时只考虑了半径,没把卷板回弹量算进去。一般经验是,板厚 6 到 8 毫米的 Q235 钢板卷制时,回弹量按半径的千分之三到千分之五预留,具体数值还得看压机吨位和滚轮间距。这批模板我们第一遍试拼就吃了这个亏,弧段整体"站"了 3 毫米,返修两块板才合拢。
新手容易忽略的另一点是钢板轧制方向。顺轧向和横轧向的变形倾向不一样,同一套模板里混着用,弧度就会忽大忽小。下料时最好让弧板的轧向保持一致,图纸上不用标,班组交底时说清楚就行。
02 | 对角线一拉,问题全出来
平面尺寸都合格,拼起来还是歪?老办法是拉对角线。直板段两块板拼缝的上下口对角线差超过 2 毫米,说明板边切割时跑偏了。等离子切割的热影响区会让板边微微翘曲,刨边这一步省不得。这套模板的直板段我们全部刨了边,虽然多花一天工时,试拼时一次到位。
对拉孔的位置更要较真。墩柱模板是靠对拉螺杆收紧的,孔位差 1 毫米,螺杆穿进去就是别着劲,拆模后混凝土面上能看出硬伤。放孔位时建议用模板本身做钻模,不要单块打孔再拼。
03 | 试拼验收,拿数据说话
试拼不是看着差不多就行。这套模板验收时我们量了四项:拼缝高低差(不大于 1 毫米)、拼缝间隙(不大于 2 毫米)、整体弧度(与放样比对不超过 3 毫米)、端头平整度。每项都拿塞尺和卷尺当场出数,甲方签了字才除锈刷漆。
有句实在话送给赶工期的同行:试拼省半天,现场返工误两天。模板是翻用的,第一遍试拼到位,后面四次周转都顺;第一遍糊弄,每翻一次都要在现场修。
这类异形模板看着复杂,其实把放样回弹、刨边、孔位三件事盯住了,大部分问题都能提前拦住。有拿不准的截面,先把单块板的弧度放出来拼一拼再批量下料,比返工划算得多。
—— 企业推广 ——
山西憬奇瑞贸易有限公司 | 支经理 15035160037 | 太原市万柏林区兴华西街铝厂巷41号