ARTICLE · 1294919
从铺放到固化:AI 正在如何改写复合材料制造
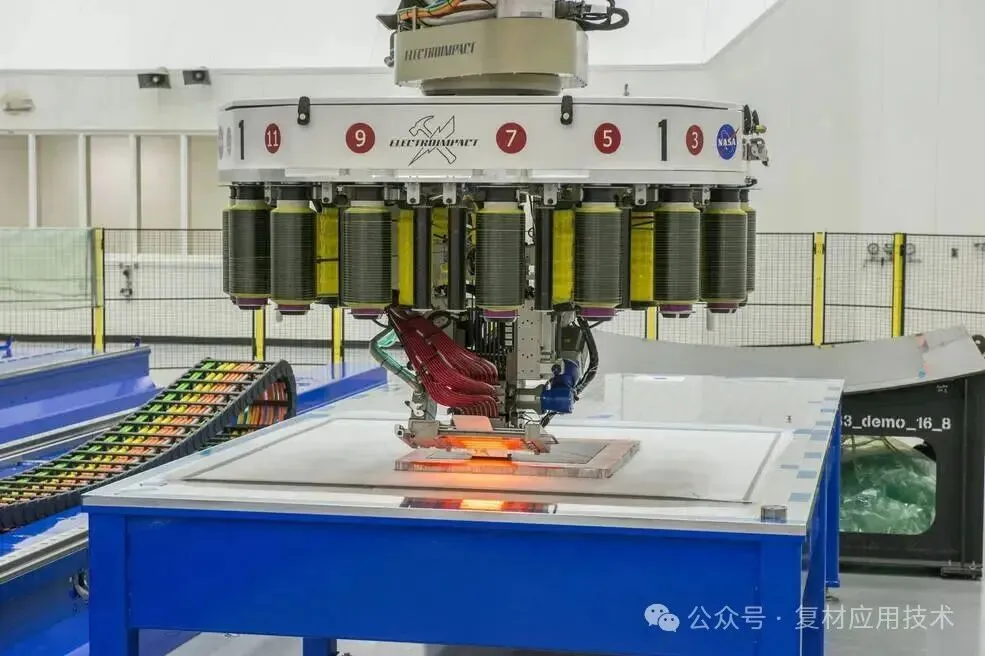
碳纤维预浸料自动铺丝(AFP)机头工作状态(资料图)
复合材料构件的制造本质上是一个多相、多场耦合的非线性过程。纤维排布、树脂流动、热固化、残余应力,每一个环节都受材料批次、模具状态、环境温湿度和操作人员经验的共同影响。工艺窗口窄、缺陷代价高、试错成本大,是这一行业长期存在的痛点。
人工智能进入这一领域,并非要取代工艺师,而是把过去沉淀在老师傅经验里的判断、分布在传感器里的时序数据、以及高保真仿真里的算力消耗,压缩成可以实时调用的模型。从铺放、充模、固化到无损检测,几个关键工序已经出现了可量化的改进。本文按工序顺序梳理当前的技术落点与现实约束。
01 铺放工序:从人眼巡检到视觉闭环
自动铺丝(AFP)和自动铺带(ATL)是航空复合材料结构件的主流成型方式。铺放过程中会产生间隙(gap)、重叠(overlap)、褶皱(wrinkle)、架桥(bridging)、丝束扭转(tow twist)、外来物(FOD)和局部孔隙等典型缺陷。波音在公开研究中披露,检测与返工时间占到 AFP 构件生产周期的 63%,是铺放作业本身的 2.5 倍,且这一数字已是多年工艺优化后的结果。
传统检测方式依赖每铺完一层停机,由检验人员对照激光投影轮廓肉眼比对,再用手持放大镜扫查。这种方式的漏检率和效率瓶颈,正是 AI 视觉最先切入的地方。
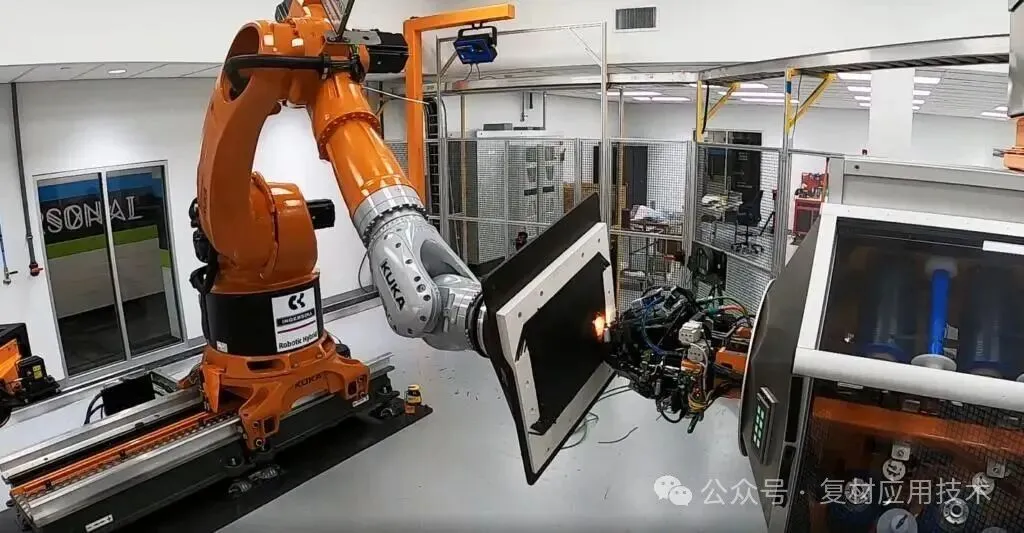
图1:工业机器人 AFP 作业单元(资料图,JEC Composites)
当前主流技术路径有三类。其一,结构光或激光线扫获取铺层表面三维点云,用 PointNet++ 等点云分割网络在亚秒级识别面外缺陷——Tang 等人 2025 年的工作已能在结构光相机采集的点云上于一秒内完成缺陷分割。其二,对二维铺层图像采用改进的 YOLO 系列目标检测网络,例如引入 BiFormer 注意力机制和自适应特征金字塔(AFPN)的改进 YOLOv7,对小尺度间隙和丝束末端识别精度更高。其三,在铺放头集成红外热像,用卷积神经网络(CNN)对热图切片做缺陷分类。
更进一步的方向是把检测结果直接接回铺放控制回路:识别到间隙或重叠超标后,实时反馈给铺放头调整送丝张力、压辊压力和铺放速度,而不是等整层铺完再停机返工。南卡罗来纳大学团队开发的 AFP 视觉检测软件,已经把缺陷数据接入产品生命周期管理(PLM)链条,使一次检测结果同时服务于铺放修正、工艺参数追溯和最终质量放行。
02 充模过程:树脂流动的数字孪生与参数反演
在树脂传递模塑(RTM)、真空辅助成型(VARTM)等液体成型工艺中,干织物预制体被关闭在模具内,树脂在压力驱动下浸润纤维。这一过程最大的不确定性来自预制体局部渗透率和孔隙率的空间差异——同一块织物,不同铺层方向、不同折叠位置、不同预成型压实度,渗透率可相差数倍。仿真往往与实际充模前锋对不上,工艺师只能靠经验调整注射口和溢流口位置。
近两年数据驱动方法在这里出现了实质性进展。一类做法是构建工艺数字孪生:用 CNN 处理多模态传感器图像实时识别缺陷信号,再用模型预测控制(MPC)算法动态优化真空压力梯度和热循环,从源头抑制缺陷形成。一项包含 30 组对照试验的研究显示,闭环控制下平均孔隙体积分数较传统开环工艺显著下降。
另一类更具方法论意义的工作是参数反演。RTM 过程中渗透率和孔隙率本身不可直接测量,只能通过模内传感器采集的压力、温度、前锋位置时序反推。传统反演方法调用全场数值模型计算流体动力学(CFD),单次迭代耗时过长,无法在线使用。2025 年出现的基于 DeepONet 神经算子加速的贝叶斯反演框架,把代理模型嵌入集合卡尔曼反演(EKI),在合成数据和实验数据上都实现了比全模型反演快几个数量级的求解速度,使高分辨率、实时估计局部渗透率和孔隙率成为可能。
这意味着 RTM 工艺正在从"按经验设定注射曲线"走向"根据模内传感器数据实时修正注射曲线",数字孪生不再是离线展示工具,而是工艺控制的一部分。
03 固化环节:热循环的实时优化
固化是复合材料构件最耗时、最耗能的工序。热压罐固化周期通常长达数小时,升温速率、保温温度、保温时间、加压时机共同决定固化度、孔隙率、残余应力和最终力学性能。出于保守和安全考虑,工厂普遍采用经认证的固化配方,宁可延长周期、牺牲效率,也不敢轻易调整温度曲线。
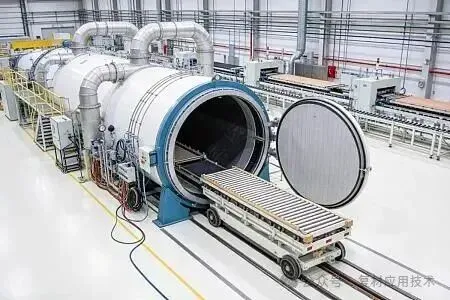
图2:航空复合材料热压罐固化生产线(资料图)
AI 在这里的切入点是热化学过程代理模型与闭环优化。传统做法用有限元求解热传导和固化动力学方程,计算一次温度场需要数分钟到数小时;神经算子方法把固化周期函数映射为构件内部温度历史,可在保证精度的前提下把单次预测压缩到毫秒级。Fourier Neural Operator、可微物理信息神经算子(PIDON)等模型已被用于热压罐固化过程的加速仿真与端到端参数优化。
更靠近产线的是强化学习驱动的自适应调度。一项 2026 年公开的工业热压罐研究采用物理信息强化学习融合多模传感器数据,连续优化固化过程中的温度和压力曲线。在保持相当拉伸强度的前提下,孔隙率平均下降 28%,固化周期平均缩短 18%,能源效率提升约 15%。另一项基于双循环神经网络的反演框架,以每秒 300 次反演、35000 次多目标寻优的速度,根据热电偶数据实时给出下一段空气温度设定值。
国内学者也在沿类似路径工作:建立温度、压力、时间与固化度、内部温度场、变形量之间的神经网络预测模型,再基于该模型构造实时参数控制系统,实现固化过程中工艺参数的在线调整。
04 无损检测:从原始信号到自动判读
构件出罐后仍需经过超声 C 扫、红外热成像、太赫兹等无损检测。这些技术采集的数据量巨大,判读长期依赖人工。以三维机织复合材料为例,其缺陷跨越微观孔隙、细观纱线畸变到宏观分层多个尺度,单一模态难以全覆盖。
机器学习正在成为多模态无损信号的通用解读层。在太赫兹检测中,深度学习模型已被用于自主处理海量测试数据,自动识别分层、孔隙和夹杂信号;在超声检测中,CNN 被用于区分真实回波与噪声干扰。这一层工作的价值不在于替代物理检测原理,而在于把检测工程师从逐帧读图中解放出来,把异常片段自动标注并推送给人工复核。
05 现实约束:三道必须跨过的坎
第一道坎是数据。复合材料缺陷样本天然稀缺,合格件多、缺陷件少,且不同工艺、不同材料体系之间数据不通用。小样本学习、迁移学习和物理信息神经网络(PINN)成为主流解法——把固化动力学、达西定律、热传导等物理方程嵌入损失函数,让模型在少量实测数据上也能收敛。但这要求建模者同时懂工艺和算法,复合人才稀缺。
第二道坎是可解释性与适航。航空航天复合材料结构件的工艺参数必须可追溯、可认证。纯黑箱模型给出的固化曲线优化建议,难以直接写入经认证的工艺规范。当前可行的路径是"模型辅助决策、工程师签字放行",AI 先给出推荐参数和置信区间,最终决策权仍在工艺体系手中。
第三道坎是落地成本。产线改造的真正开销不在算法本身,而在传感器布置、边缘计算硬件、时序数据治理和工艺数据库建设。没有这些基础设施,再先进的模型也没有输入。
06 结语
综合来看,AI 在复合材料制造中的落点已经比较清晰。最成熟的环节是铺放工序的在线视觉检测,技术路径和工业案例都已具备;固化周期优化正从中试走向产线,缩短周期和降低孔隙率的量化收益已经可以测算;RTM 充模数字孪生和在线无损智能判读仍以高校和研究机构的演示性工作为主。
对制造企业而言,更现实的问题不是"要不要上 AI",而是从哪个工序先做闭环。建议优先选择数据采集条件好、缺陷代价高、参数调整可逆的工序——例如 AFP 铺放视觉检测和热压罐固化曲线优化——作为切入点,把工艺数据先结构化积累起来。模型会迭代换代,但沉淀下来的工艺数据资产,是这一轮智能化真正的壁垒。
资料来源:
航空学报|航空复合材料自动铺丝工艺缺陷检测、表征与工艺优化研究进展|2026-09
复合材料学报|三维机织复合材料制造缺陷及无损检测方法研究进展|2026-09
力学进展|人工智能在复合材料研究中的应用|2026-10
Addcomposites|AI and In-Situ Monitoring Are Converging in Composite Manufacturing|2026-08
arXiv|DeepONet-accelerated Bayesian inversion for RTM permeability estimation|2025
arXiv|Differentiable Physics-Informed Neural Operator for Autoclave Processing|2025
FREEDERIA|RL-Driven Sensor Fusion for Autoclave Curing Scheduling|2026-03
民航资源网|Electroimpact AFP 设备与检测周期数据|资料转引