ARTICLE · 1363699
PCB大电流插件焊盘用十字花还是直连?载流能力和焊接工艺要一起考虑
同一块电源板上,插件焊盘用十字花连接好焊,改成整片铜又有利于载流。到底用哪种,不能只看PCB软件的默认规则,还要考虑焊接工艺和真正的电流路径。
电源板上有一颗大电流插件端子,连接的是很宽的正极铜皮。Layout做完,铺铜重建也没报错。可放大焊盘一看,铜皮并没有直接连到孔环,而是通过四根细铜条接进去。
这就是常说的十字花连接,也叫热焊盘连接。做普通通孔器件时挺常见,很多PCB软件默认就这么处理。但拿它去接十几安培的电流,工程师就会开始犹豫:这四根铜条够不够用?
01十字花原本是在解决焊接问题
插件脚焊到大面积铜皮上,烙铁的热量很容易被整片铜带走。铜越厚、接地层越多,焊起来越费劲。波峰焊或选择焊也可能遇到上锡不足、填孔不理想的问题。
十字花把焊盘和大面积铜皮之间的连接做窄,目的是减少焊接时的热量流失,让焊点在工艺温度下更容易形成。它不是为了限制电流,也不代表铜皮没有连上。
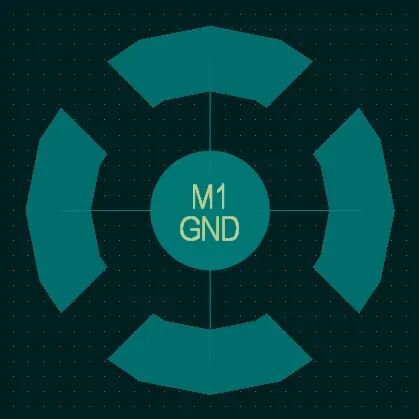
Altium文档中的内层热焊盘连接实例,焊盘与大铜面通过四条铜辐条相连。
问题在于,好焊和好导电有时确实要做取舍。低电流信号脚没什么压力,但大电流路径上的热焊盘,就不能直接照搬默认线宽。
02铜皮很宽,电流还是要经过连接颈部
把板上的电流路径想成一条路:前后都是宽铜皮,中间却只剩几根细条,局部发热通常就要重点关注这里。并不是说十字花必然烧毁,而是它的电阻、温升会受铜厚、铜条宽度、数量、长度以及焊点状况共同影响。
电流造成的电阻损耗可以用 I²R 做个直观判断。实际计算不必在公众号里推得很复杂,但一个基本常识不能漏:整条线路最宽的地方,不代表最窄处也安全。
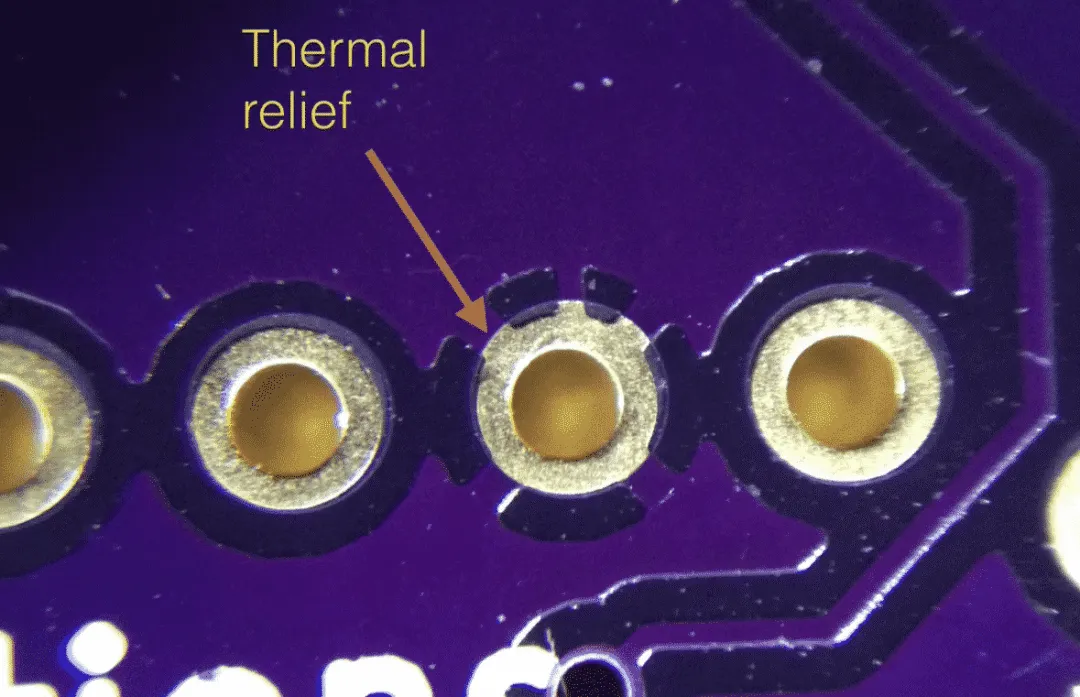
PCB实物中的通孔焊盘热连接,可以看到孔环附近的细铜连接结构。
比如电源输入端、MOSFET的大电流焊盘、采样分流器和大电流接线端子,就值得把“铜条有多宽”作为单独项目检查。若几个焊盘电流分配不均,也不能简单地把每根连接线的载流能力直接相加。
03改成直连,又会带来什么问题
直接连接确实能减少局部颈缩,也有利于散热。但在多层厚铜板上,工厂可能会问:这么大一片铜直接连到通孔,焊接时能不能保证填孔?返修的时候烙铁能否把焊点加热充分?
所以这不是一道“软件选项二选一”的题。有些端子适合直连并配合适当的焊接工艺;有些连接可以保留热焊盘,但把铜条明显加宽、加多;还有些位置需要同时看顶层、底层和内层的铜连接,不能只查一层。
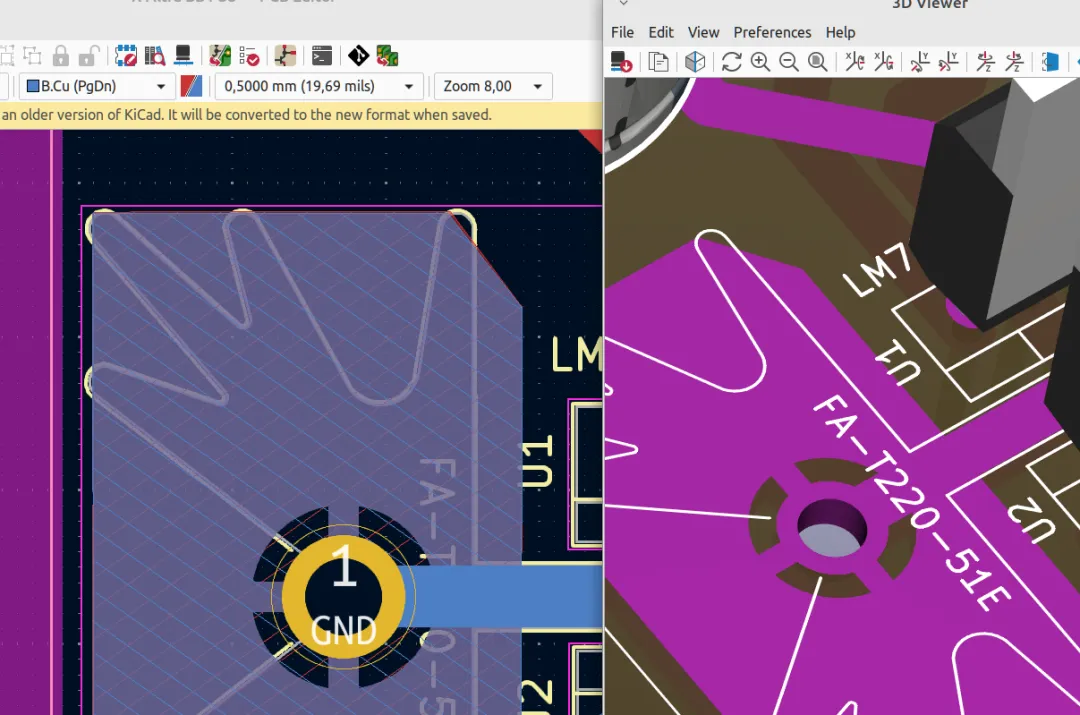
KiCad铺铜区域中的热连接显示,最终以实际叠层和制造文件为准。
一是最大连续电流和可能出现的短时冲击,别拿正常工作电流替代全部工况;二是实际铜厚与铺铜后的连接截面;三是这颗端子采用什么焊接方式,是否有孔填充率和返修要求。
如果还没决定用哪种连接方式,直接把关键焊盘局部Gerber截图发给工艺人员,比在群里争论“十字花好还是直连好”有效得多。
更稳妥的做法,是让工艺端明确这颗器件的焊接窗口,再据此检查电流连接。比如可把直连作为首选方案,同时确认回流或选择焊工艺是否能完成可靠焊接;如果保留铜条,也要用实际铜厚和温升测试证明没有留下薄弱部位。
大电流PCB的麻烦经常不是一整条线都画细了,而是某个焊盘、过孔或接插件接口把原本很宽的铜路缩窄了。检查到这里,下一步该怎么改,通常就有方向了。
你们做大电流连接器时,会把焊盘改成直连,还是保留加宽的十字花?如果一块板既要手焊维修,又要承受较大的连续电流,你们通常怎么和生产端确定连接方式?是否遇到过电流没问题,但焊锡填孔一直不理想的情况?
今天另外几篇文章,分别聊了热启动、多电源芯片和接收机测试,感兴趣可以接着看看:
凡亿电源研发|更换光耦后,反激电源出现周期性波动
凡亿硬件研发|两颗SPI器件共用MISO时的总线冲突
凡亿射频微波|功放输出功率正常,ACLR测试却超标
螺丝孔画对了,螺丝头却顶到了旁边的电容
2026-11-04
PCB走线接焊盘,为什么还要加个“泪滴”?
2026-10-30
做PCB设计,遇到新接口就不会布线?该怎么突破
2026-10-29
3个月凡亿电源研发设计线下实战班
2026-10-28