ARTICLE · 1107023
学习AFBasic自动化框架:PLC软件架构的概述和ISA-88设计
01-AFBasic的PLC程序主要由以下五个部分构成:
中央功能(Central Functions):是系统的通用功能,即整条生产线或整个设备的控制系统的通用功能,如:PLC设置、诊断、系统功能等。
全局(Global):PLC中使用的各类全局数据块,即全局数据块Global DB
运动控制(Motion Control) :运动控制OB,如:OB91,OB92等
项目中常用的库对象(ObjectsOfProjectLibraryUsed):包含程序中使用的项目库中的库元素(块、PLC数据类型等)
机器应用程序(Machine Application according to ISA-88):这是程序的主要部分,包含实际的机器应用程序,按照ISA-88进行结构化
说明:
第1–4部分高度标准化,通常不需要用户调整。对于中央功能,需要注意下面两点:
对于一些大、中型设备,并且使用西门子Unified屏的用户,特别省心,屏的标准模板程序,都已经写好,只需要微改一下就可以直接使用。
对于一些小型设备,或没有使用西门子Unified屏的用户,只需要保留很少的一部分程序即可。
示例程序中,项目中常用的库对象比较多。根据实际情况,把项目中没有用到的库对象,可以做适当删除。
第5部分是特定于机器和应用程序的,必须由用户编程,在后面的文章中会分享。
第5部分的结构、接口、报警概念以及命令和状态流程已提供,即程序的框架的模板已经提供,用户在对应的框架下编写特定的程序即可。
02-ISA-88设计:
关于ISA‑88我查了网上的资料,ISA-88(全称ANSI/ISA‑88 Batch Control,批次控制标准,等同IEC 61512),是国际自动化协会发布的批次生产控制标准,1995年初版,核心是定义设备分层模型 + 程序配方模型,统一批次自动化的术语、软件架构,让控制程序模块化、可复用。所以,ISA-88是生产机器模块化编程结构的重要基础,它能够让各家设备说同一种语言,这对OEM设备的软件设计、调试、维护、操作非常重要,对中国OEM设备的出海有非凡的意义。
从某种意义上来说,ISA-88不仅仅是软件、设备或程序的标准,它更是一种设计理念,是一种模块化、可复用的理念,受到市场的高度认可。
AFB引入了从单元(Unit)到设备模块(EM),再到控制模块(CM),完全符合ISA-88的定义
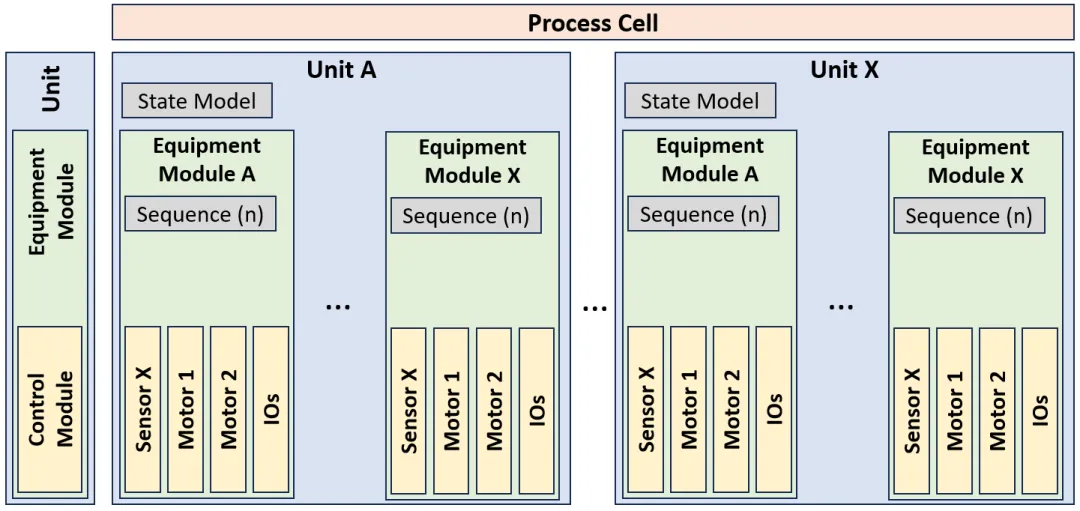
单元(Unit):单元代表生产中的物理处理设备,不能被其自身单元之外的设备操纵或控制,一个单元在同一时间只能操作一个批次。可以理解,单元相当于一个独立的设备,不受其它单元控制,且能够独立加工产品,比如:一台枕式包装机等 设备模块(EM):EM是可以执行有限数量特定小型加工活动的控制模块功能组,EM必须可重用,以便可以使用类型实例概念,EM必须能够独立运行,无需其他EM交互。可以理解,EM需要根据工艺段来划分,1个EM可以包含几个控制模块(CM)。其实,我认为,EM的划分不是唯一的,但很有讲究,必须要充分理解生产工艺。不同的工程师会有不同的划分,但必须满足EM特有的功能和特点。 控制模块(CM):CM是物理模型中设备分组的最低级别,可以执行基本控制,如:泵、电机、阀门等,CM通常直接连接到IO信号。