ARTICLE · 1208672
金属铸造过程仿真软件对比研究
金属铸造过程仿真软件对比研究
提高铸件出品率、减少缺陷、提升铸件强度与疲劳性能,是金属铸造行业面临的几项核心难题。为攻克这些难题、满足终端用户需求,全球大多数铸造厂都已经采用仿真驱动的铸造技术。仿真铸造包括铸件三维建模、模样设计、工艺方案设计、工艺仿真与优化 [1]。在虚拟环境下完成整个铸造工艺分析与优化,取代了传统反复试错模式,转向更加科学的概念验证研发模式,用于生产高质量铸件。借助仿真预测并减少缺陷变得更加容易,铸件产品质量与生产重复性得到提升。同时,铸造仿真还可以加快高质量铸件的研发生产速度,降低生产成本。 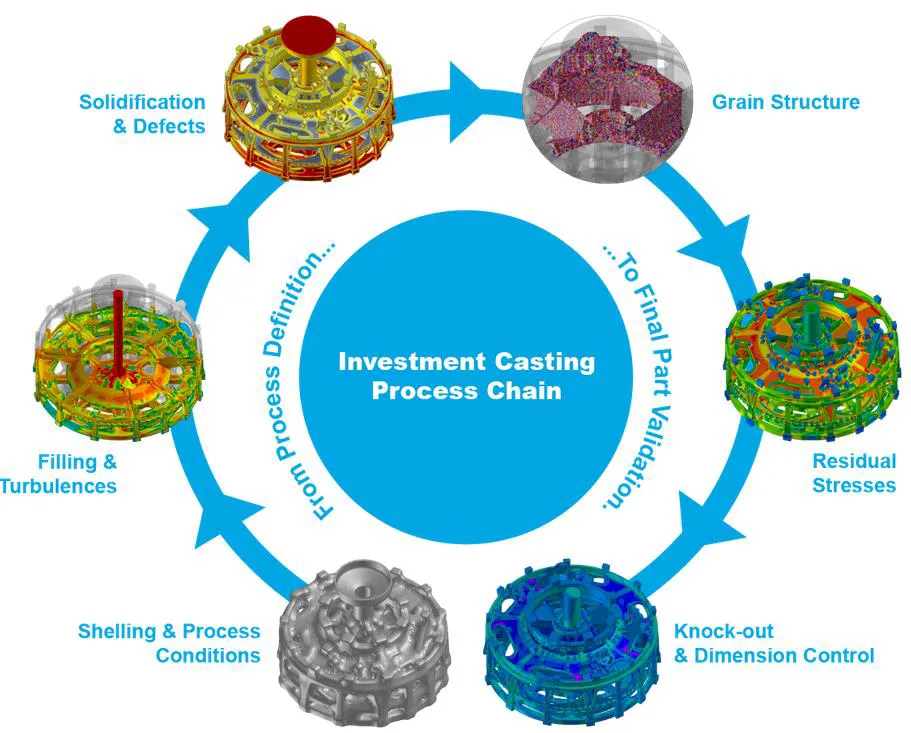
如今铸造仿真广泛适用于各类铸造材料、铸造工艺以及复杂铸件。图 1 表明:年产量大于 5000 吨、年订单量超过 100 份的大型铸造企业,应当配置内部仿真工作站;多家中等规模、订单量较少的铸造厂可以共享仿真资源;对于年新增订单不足 10 份的小型铸造厂,可以共建联合仿真中心,或者委托外部仿真咨询机构完成仿真工作 [2]。 多款铸造仿真软件已经被开发出来,软件内置铸造过程物理现象对应的数学模型,以及铸造金属、铸型材料的物性数据库。实际铸造工艺、仿真流程、物理现象建模、控制方程、输出变量之间的关系如图 2 所示。 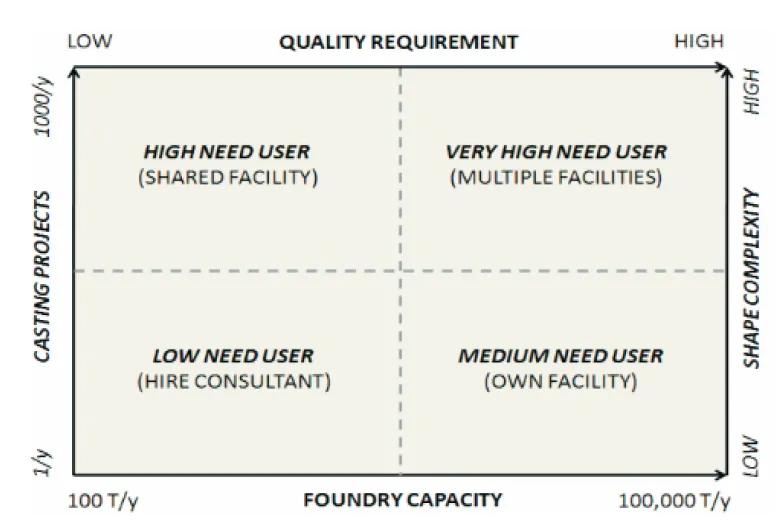
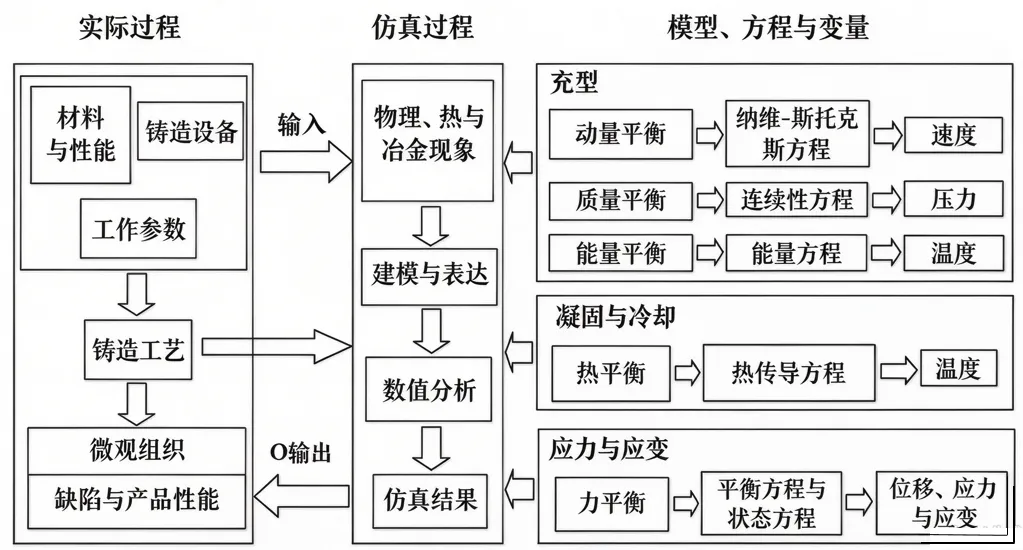
从建模角度,铸造仿真包含三大核心物理过程:铸型充型、凝固冷却、铸件应力应变场,每个过程都对应一套控制方程: 每一款软件都具备相应能力,助力铸件设计优化、提高出品率、改善产品质量。但用户如何结合自身需求选择仿真软件,一直是实际工作中的难题。对现有铸造仿真软件开展对比,能够帮助使用者挑选最合适的工具。 已有部分文献开展过软件对比:Behera 等人 [1] 对比了 ProCAST 与 AutoCAST 两款软件,对比维度包括求解算法、硬件要求、输入条件、仿真步骤、计算耗时;采用阶梯试样标准算例完成仿真验证。文章指出:AutoCAST 更适合没有研发部门的铸造厂,操作友好,无需专业培训;而 ProCAST 仿真需要大量热物理参数作为输入,但输出信息丰富,可预测显微组织、热应力、强度、硬度等铸件性能。 另有文献 [7] 对比 MAGMASoft 和 Nova‑Solid/Flow,从计算精度、充型过程、凝固过程、缺陷预测、力学性能预测几个方面开展研究。两款软件充型、凝固仿真结果吻合度较好,收缩缺陷的预测位置略有差异。MAGMASoft 采用有限差分法,Nova‑Solid/Flow 使用控制体积网格技术;前者计算耗时 14 小时,后者仅需 5 小时。Khan 等人 [5] 综述铸造建模仿真方法,列举多款软件的工程案例,阐述仿真软件底层数学模型、工艺优化流程,以及充型、凝固、应力仿真结果。文章提出:选型时需要对市面上商用仿真软件进行对比评估。 本文对多款商用铸造仿真软件进行对比,分析软件功能:可模拟的铸造工艺、求解算法、金属 / 铸型材料库、缺陷预测、设计与工艺优化等。下文安排:第 3 节介绍各类铸造工艺以及各软件对工艺的仿真能力,同时介绍附加模块;第 4 节介绍仿真软件采用的数值求解方法;第 5 节讨论铸造缺陷以及各软件缺陷预测能力;第 6 节介绍各软件内置材料数据库;第 7 节介绍软件典型用户,同时对 3‑6 节结果展开综合讨论;最后为结论。 本文选取高端、低端共 8 款铸造仿真软件,分析软件功能特性,为铸造行业人员选型提供依据。软件清单见表 1。数据收集采用两种方式:
现代金属铸造可以按照多种方式分类: a)铸型种类(砂型、金属型等); b)金属液充型驱动力(重力、真空、压力); c)金属状态(液相占比); d)型腔状态(固体、气体、真空)。 表 2 列举部分铸造工艺以及铸型、金属相关特点 [8]。
本次选取软件中,ProCAST、Flow‑3D Cast、MAGMASoft、Nova‑Solid/Flow 属于高端软件,可以模拟铸造厂绝大多数铸造工艺;AutoCAST、SOLIDCast、CastCAE、CAPCAST 支持的工艺相对更少。各软件支持工艺汇总见表 3。 ProCAST搭载 QuikCAST 求解器,可以快速求解铸造基础物理过程 [9]。针对高低压压铸,软件可以模拟多轮生产循环,还原车间实际工况,研究充型凝固、增压效果、冷却水道设计与工艺参数;支持重力金属型、倾转浇注(可设置旋转轴、旋转角速度)。针对熔模、壳型铸造,可以生成壳型网格,支持壳型厚度不均匀、多层壳型设置;考虑视角因子辐射换热,这对高温合金仿真至关重要。砂型铸造中,可以全面研究浇注系统、冒口、过滤器、冷铁、发热套对铸件工艺与质量的影响。热‑微观组织‑孔隙耦合计算,气孔预测更贴合实际;包含孕育处理模型,微观组织求解器计算各相生长,预测局部密度变化;内置灰铁、球铁、蠕墨铸铁、镍硬铸铁等铸铁组织模型 [9]。 FLOW‑3D Cast可以精准追踪充型前沿,预测温度场与潜在缺陷位置;具备消失模专用模型,可以识别卷泡沫造成的夹杂缺陷;离心铸造采用非惯性参考系模型,定义旋转、调节转速;完整复现熔模铸造全流程:注蜡、金属充型、熔体凝固,快速预测各类缺陷。 Nova‑Solid/Flow仿真充型与凝固,通过工艺优化提高出品率,实现绿色铸造。支持:重力砂型、重力金属型、低压压铸、高压压铸、失蜡铸造、倾转浇注、反重力铸造、离心铸造、消失模铸造。 MAGMASoft模拟充型、凝固冷却、应力应变、组织演化、性能分布,实现铸件质量预测。模块化架构,全部模块共用一套图形界面。MAGMAfill 分析型腔流动充型,耦合铸型传热;MAGMAsolid 处理凝固冷却,考虑液固态收缩,模拟补缩与孔隙生成;压铸模式模拟金属型循环生产;砂型铸造下可以充分研究铸件结构、工艺参数带来的影响;后处理模块可对充型、凝固、凝固后全过程结果可视化评估。 SOLIDCast支持低压压铸、重力金属型、熔模铸造、砂型铸造。热‑体积耦合计算提升砂型仿真精度;熔模壳型自动生成,辐射视角因子自动计算;金属型压铸采用模具循环仿真,兼顾精度与计算速度。 CAPCAST 与 CastCAE仿真工艺大体相近,CAPCAST 额外支持挤压铸造。AutoCAST仅支持重力金属型、熔模铸造、壳型铸造、砂型铸造。 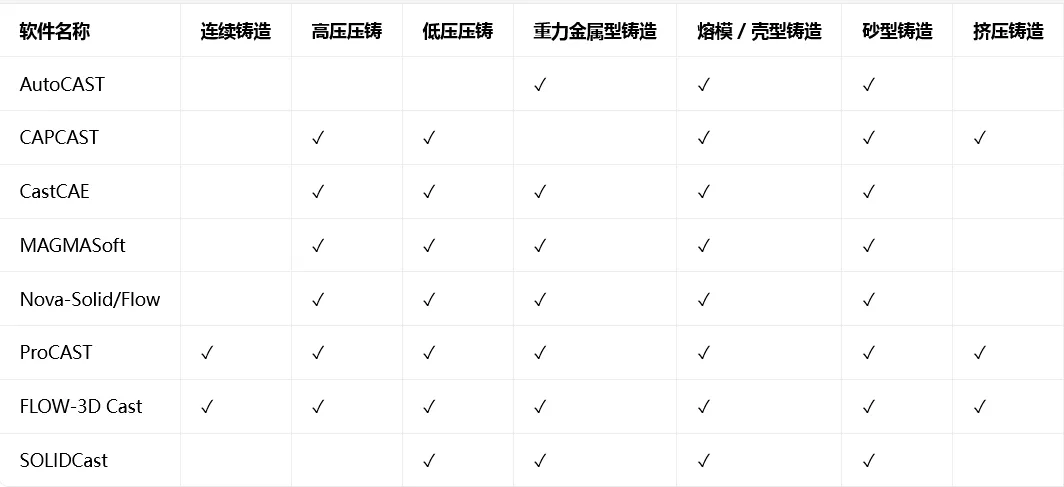
铸造仿真主流数值方法:有限差分法 (FDM)、有限体积法 (FVM)、有限元法 (FEM)、矢量单元法 (VEM)、元胞自动机 (CA);也可混合使用,例如元胞自动机‑有限元耦合 CAFE、FDM‑FEM 混合算法 [17‑20]。各软件采用算法汇总见表 5。
将求解域离散为大量控制体,假设每个控制体内材料物性为常数;想要高精度就需要加密网格,同时会增加计算耗时。属于泰勒级数展开近似的微分格式,迭代按时间步计算,结果可以每一步或间隔若干步保存 [4]。MAGMASoft、FLOW‑3D Cast、SOLIDCast 基于 FDM。MAGMASoft 在矩形网格上求解传热传质,除充型行为外,可以预报提前凝固、卷气、速度场、浇注系统效率等。FLOW‑3D Cast 采用VOF 流体体积法追踪流动前沿,FAVOR 分数面积体积法处理复杂几何 [10];结构化矩形网格生成简单,自由表面计算精度高、内存占用适中。缺点:曲面斜边界会出现阶梯伪影;VOF 处理自由面时存在数值扩散、质量守恒问题。网格与几何相互独立,前处理方便;修改设计不需要重新画网格。SOLIDCast 配套 FLOWCast 流体求解器,基于纳维‑斯托克斯方程;可以多角度观察充型过程流速、压力、温度变化;SOLIDCast 生成的模型网格可直接对接 FLOWCast;流程:SOLIDCast 建模划分网格→FLOWCast 做充型仿真→将充型结果回传给 SOLIDCast 计算凝固。 属于积分格式,同样划分控制体。积分形式处理诺伊曼边界、间断源项,对解的光滑性要求更低。Nova‑Solid/Flow、CastCAE 使用 FVM。Nova‑Solid/Flow 内部使用六面体单元,边界采用特殊边界单元,兼顾速度与精度;充型时计算液面高度宽度,单元按实际充入分数填充,不是简单整格填满,区别于 FDM [13]。CastCAE 生成矩形网格,即使网格质量一般,也可以输出可靠结果。 求解域离散为单元,单元包含节点、边,物性存储在单元上;依靠插值函数计算单元内部高斯积分点物理量;时间迭代步进逻辑与 FDM/FVM 类似 [4]。ProCAST、CAPCAST 基于有限元。ProCAST 内置网格生成器,生成块结构化网格,支持多层网格(共节点 / 非共节点),支持表面网格装配、布尔运算 [9]。CAPCAST 配套 KENT 自动网格生成器 [14],读入 STL 文件建立多部件有限元模型,导入铸件实体,添加铸型,设置热交互;网格自动粗化;铸件附近网格加密,远离区域采用粗网格,节约仿真设置和计算时间。 核心:计算铸件每一点热梯度,热梯度为各个方向热流矢量矢量和;从该点划分大量锥形体立体角,计算每个锥形体热容量、散热面积,求解热流;沿着合热流矢量向前迭代,直到热流趋近于零。迭代终点即为热节,迭代轨迹就是补缩通道。设置多个种子点,可识别多处热节。相比其他算法计算简单,结果稳定可靠 [23‑24];迭代过程自动修正热流计算误差;内存占用低、计算速度快。AutoCAST 采用该算法。 铸造缺陷需要在实际生产前通过仿真预测、可视化、优化消除。缺陷可以分为四类:充型类缺陷、形状类缺陷、热相关缺陷、外观类缺陷 [25]。各类软件缺陷预测能力见表 6。
共性:无论高端低端软件,均可预测孔隙、冷隔浇不足、收缩缺陷。 若要开展深度缺陷分析,ProCAST、MAGMASoft、CAPCAST 表现更突出,可以计算枝晶合金晶粒组织、柱状晶‑等轴晶转变;ProCAST 晶粒模块采用前文提到的 CAFE 元胞自动机‑有限元算法。Nova‑Solid/Flow 与 FLOW‑3D Cast 缺陷预测水平接近;SOLIDCast 不输出热相关缺陷结果。所有软件均支持在同一软件环境内修改工艺方案、工艺参数,消除缺陷,得到高质量铸件。 材料数据库是铸造仿真软件的核心能力。仿真精度高度依赖软件内置铸件、铸型、型芯材料物性。各软件材料库见表 7。
高端软件 MAGMASoft、ProCAST 内置大量常用铸型、型芯材料;MAGMASoft、ProCAST、Nova‑Solid/Flow、SOLIDCast 为开放数据库,允许用户自行录入合金参数。FLOW‑3D Cast 自带铝、钢、锌、镁、铁材料有限,可付费调用 JMATPRO 物性数据。 铸造仿真软件广泛应用于铸造厂、高校、科研院所、设备原厂。各软件典型客户见表 8。
ProCAST、MAGMASoft 支持仿真自主优化:根据用户设定目标,在虚拟环境自动迭代试算,遍历多组工艺组合,优化材料性能与工艺参数,相比人工反复新建仿真,大幅减少人工操作,节约时间。 ProCAST 高级分析功能:计算相种类、相体积分数、晶粒尺寸形貌,预测铸件力学性能;基于 TTT/CCT 曲线模拟热处理固态相变与对应力学性能;微观求解器计算宏观偏析;不仅模拟收缩孔隙,还可以模拟气孔,内置气体偏析模型,处理气体溶解度极限、气孔形核 [9]。 FLOW‑3D Cast 分基础版、扩展版、高级版。 基础版:多块网格、倾转包浇注、考虑黏性‑湍流‑表面张力的充型、凝固传热、完整铸型铸件材料库、冷铁保温套、氧化与缺陷识别、充型凝固孔隙、粒子模拟。 扩展版:基础版全部功能,不限网格块数量、卷气排气、压射室性能优化、消失模及泡沫缺陷、空化与模具冲蚀预测、渗透性铸型模型、压射室与浇包六自由度运动。 高级版:包含扩展版全部,二元偏析、型芯产气缺陷、砂芯射砂、非牛顿黏度、剪切变稀 / 变稠、触变流动、热‑力耦合变形应力 [10]。官方宣称其自由面求解精度优于市面上其他 CFD 商业软件。 SOLIDCast 采用热‑体积耦合计算,考虑铸铁石墨膨胀,收缩补缩预测效果优秀;自带浇注冒口设计工具,导入无浇注系统模型,自动设计工艺;支持站点授权,价格亲民,学生与工程师均可使用;开发团队具备一线铸造厂经验,软件设计贴近实际生产,速度快、性价比高、计算准确。 Nova‑Solid/Flow 支持充型、凝固两套不同网格;特色指标 “优良指数”,对多组仿真做技术‑环境综合打分;输出铸铁奥氏体、石墨、渗碳体平均含量;关键区域网格加密;基于全接触求解应力;可以参数优化得到无缺陷铸件。 MAGMASoft 分材料专用模块:MAGMAiron 铸铁、MAGMAsteel 铸钢、MAGMAnonferrous 有色合金。 MAGMAiron:微观动力学模型,预测铸铁凝固序列、最终组织、力学性能; MAGMAsteel:热‑溶质自然对流计算速度压力,耦合枝晶尺度微观偏析,跟踪元素再分布,预测宏观偏析; MAGMAnonferrous:动力学模型模拟铝合金凝固组织演化,充分考虑成分、冶金条件、工艺; 工艺模块:MAGMAhpdc 高压压铸、MAGMAlpdc 低压压铸、MAGMAcore+mold 型芯铸型、MAGMAdielife 模具寿命;MAGMA HT 热处理、MAGMAstress 铸件脱模后应力;MAGMALink 导出结果给有限元软件,评估服役力学性能与剩余寿命。 CAPCAST 基于有限元,在普通计算机硬件条件下就可以完成复杂铸型仿真,计算周转快,快速逼近最优铸造方案 [14];但是自动优化能力不及 ProCAST、MAGMASoft。 CastCAE 行业反馈:可实现节能最高 6%,产品质量提升,回炉与返修减少,交付周期缩短,废料降低最高 84%,减重 5%;软件投入一般 1‑2 年回本。 AutoCAST 属于低端软件,功能有限,但优势:输入少即可完成充型‑凝固耦合计算;降低废品率、质量管控、提升出品率、快速得到仿真结果 [12]。 ProCAST、MAGMASoft、Nova‑Solid/Flow、CAPCAST、FLOW‑3D Cast 属于高端一流仿真软件; CastCAE、SOLIDCast、AutoCAST 功能相对有限。用户必须结合自身实际需求选型,最大化仿真铸造的效益‑成本比。 
免责申明:所有信息均源于网络,本公众号致力于打造分享国外高端精密铸造技术等相关资讯及经验交流平台,相关内容仅供参考学习,所有转载及汇编内容,均不代表本公众号赞同其观点,不能完全保证其真实性。如若本公众号无意侵犯媒体或个人知识产权,请私信联系,我们将立即予以删除。
各位小伙伴,今天给大家分享航材院郑亮研究院一篇文章《A COMPARATIVE STUDY OF SIMULATION SOFTWARE FOR MODELLING METAL CASTING PROCESS》,详细介绍金属铸造成型模拟软件的对比差异。
基于仿真的铸造技术在现代金属铸造行业得到大规模应用。市面上存在多款铸造仿真软件,工艺工程师可借助软件完成铸件设计建模与验证,以此提高铸件出品率、减少缺陷。但铸造仿真软件的选型十分关键,选型人员需要充分了解各类商用软件的特点。本文选取多款铸造仿真软件开展对比研究,涵盖高端与低端共 8 款仿真软件。从可仿真铸造工艺、附加模块、求解算法、缺陷预测能力、典型使用客户、高级仿真功能等维度进行对比。研究结果可为铸造行业人员根据自身需求选择仿真软件提供参考。研究结论表明:必须结合实际需求选择铸造仿真软件,才能保证仿真铸造技术具备较高的效益‑成本比。
1 引言
图 1 基于项目数量、企业产能、质量要求、铸件形状复杂度划分的铸造仿真用户类型 [2] (纵轴:铸件项目数量;横轴:铸造厂产能;维度:质量要求、形状复杂度,划分 4 类用户:高需求用户(共享设备);极高需求用户(多套设备);低需求用户(聘请咨询);中等需求用户(自有设备))
图 2 实际工艺、建模仿真与输出变量之间的关系 [3]
左侧:真实生产流程(材料性能、铸造设备、工艺参数→铸造过程→输出铸件组织、缺陷、质量、性能);
中间:仿真流程(输入→物理热‑冶金现象→建模表达→数值求解→仿真结果→输出); 右侧三大模块:充型(动量守恒→纳维‑斯托克斯方程→速度;质量守恒→连续性方程→压力;能量守恒→能量方程→温度);凝固冷却(热平衡→热传导方程→温度);应力应变(力平衡→平衡方程、本构方程→位移、应力、应变)。
例如充型过程由连续性方程、动量方程(纳维‑斯托克斯)、能量方程共同描述 [4‑5]; 凝固过程求解能量方程(若不忽略流动,还需要连续性与动量方程)[6],建模目标是得到铸件温度场,分析凝固行为; 铸件应力应变场一般通过平衡方程与胡克定律求解,得到位移、应力、应变大小 [4]。
2 研究方法
设计调查问卷,发送给软件厂商,收集软件可仿真工艺、附加模块、求解算法、缺陷预测、材料库、授权模式与价格、典型用户等信息; 查阅公开文献、产品手册,提取与本研究相关的全部信息。
表 1 选取的铸造仿真软件及开发商
3 可仿真铸造工艺
表 2 铸造工艺、铸型与工艺特点 [8]
表 3 各软件支持的铸造工艺
除基础程序包外,多数软件配有附加模块,拓展仿真分析能力,见表 4。
表 4 仿真软件附加模块
4 数值求解方法
表 5 各仿真软件采用的数值求解方法
有限差分法(FDM)
有限体积法(FVM)
有限元法(FEM)
矢量单元法(VEM)
5 缺陷预测
表 6 软件可预测铸造缺陷
6 材料数据库
表 7 软件内置材料库
备注:(a) 支持用户自定义录入任意铸造合金物性;(b) 可付费接入 JMATPRO 材料物性库。
7 结果讨论
表 8 软件典型用户
8 结论
仿真软件可以模拟绝大多数铸造工艺,但仿真结果可靠性取决于材料参数、网格、边界条件等前处理设置。 主流算法为 FDM、FVM、FEM;有限元 FEM 定义几何体需要单元数量更少,仿真时间相比 FDM/FVM 缩短约 10%。 缺陷预测是仿真软件核心优势,在虚拟环境消除缺陷,减少金属液浪费,摆脱传统试错模式。 全部参评软件均配备可修改的铸件、铸型、型芯材料库。 仿真软件典型用户群体为铸造厂、高校、科研院所、设备原始制造商。