ARTICLE · 1277755
AI 也是一个靠谱的工程师:算周期、看模具、查故障
上一篇讲了我接手一家美国汽车零部件工厂之后,怎么用 AI 梳理管理:把数据摆清楚、把行动管起来、给 AI 立规矩。
很多朋友看完问我:AI 在工厂里,是不是也就做做表、写写报告?
其实不止。注塑周期该是多少、模具哪里出了问题、设备为什么坏,这些技术活 AI 同样能帮上大忙,前提是把图纸、3D 模型、设备手册、维修记录、现场照片都交给它。
这一篇就讲几个真实案例。
一、从 3D 模型算出“理论注塑周期”
一个注塑件到底能跑多快?过去大多靠经验,或者沿用当年的报价数字。
我让 AI 换了个算法:直接读零件的 3D 模型,算出每一处的壁厚(找零件里能放下的最大内切球),再用冷却的物理公式算出冷却时间,加上充填、保压、开合模、顶出、机械手动作,得到一个理论周期,也就是物理上的下限。
然后把最近两个月生产过的所有产品都过了一遍,每个件摆出三个数:理论最佳、目标、实际。
结果很有意思:
有的件,实际周期已经贴着物理下限了,再怎么压也压不出产能,不值得在它身上花力气;
有的件,实际比理论慢了一倍多。一拆才发现,冷却时间设得那么长,不是零件需要,而是流道料头容易粘模。卡住周期的是模具结构,不是工艺;
还有的件,翻出当年客户签字认可的试生产记录,那时的周期比现在快得多,这就是有据可依的改善目标。
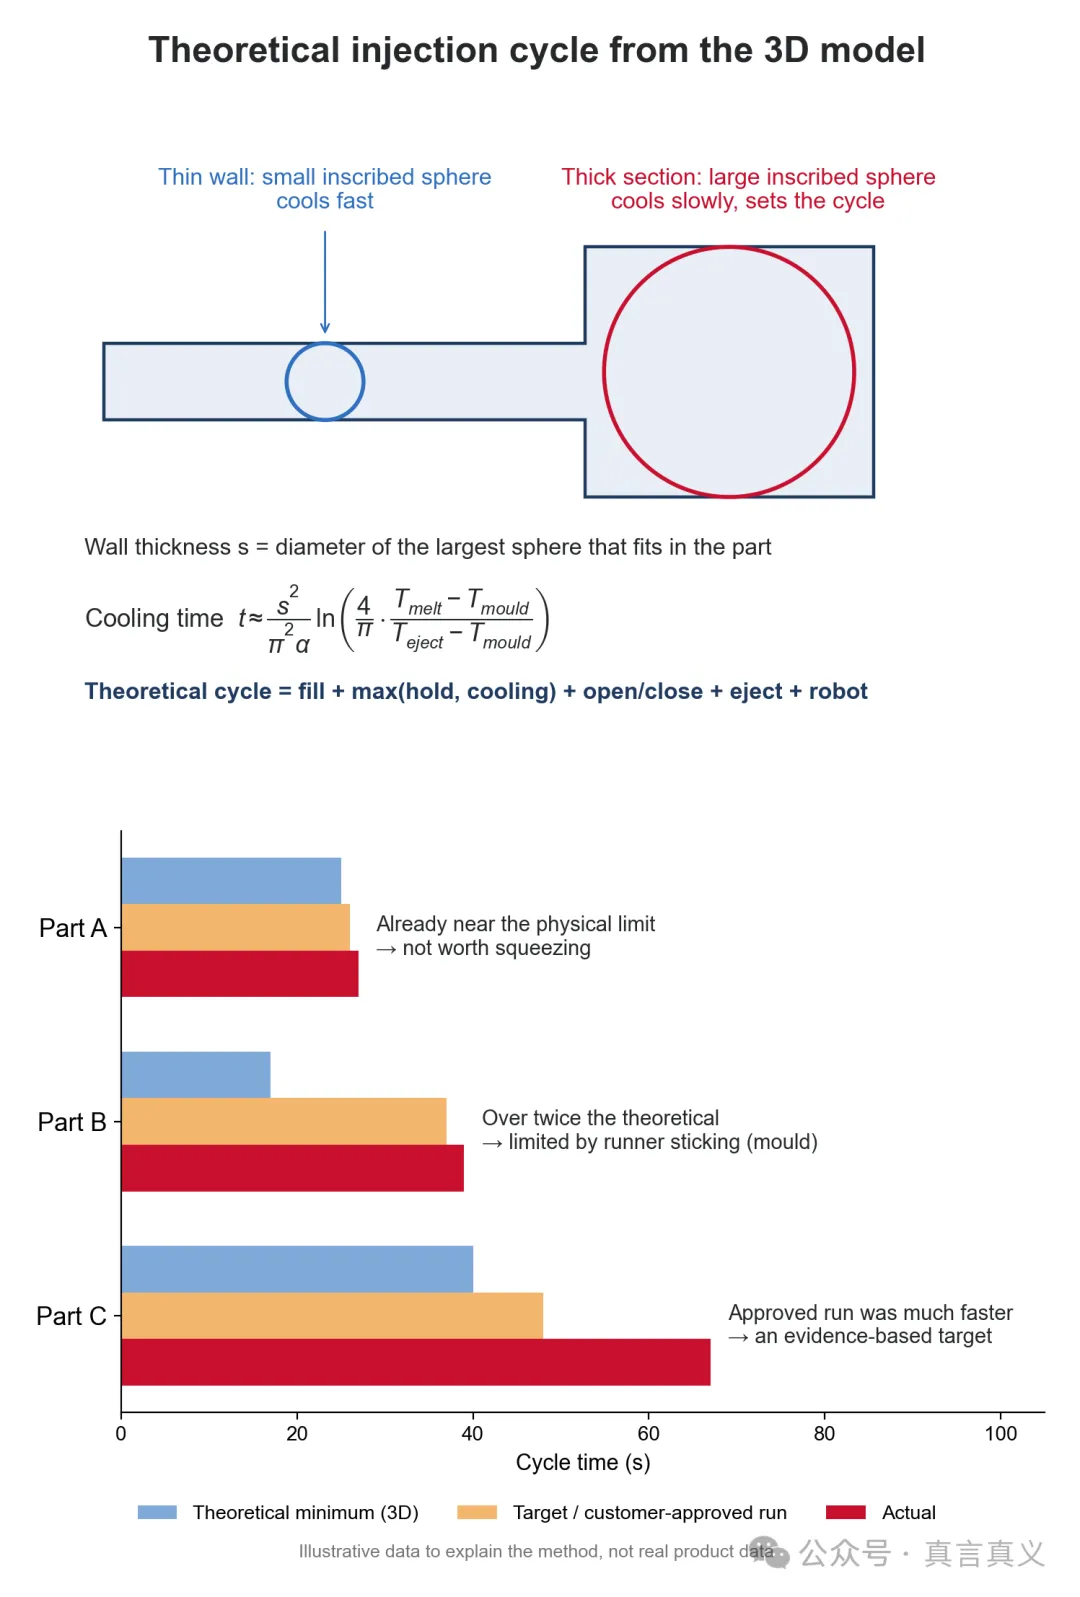
图 1:从 3D 模型算壁厚和冷却时间,再把理论、目标、实际三个数摆在一起(示意数据)
这样一来,改善的力气就知道该往哪里使了:哪些件不用碰,哪些件要动模具,哪些件只要把工艺调回当年的水平。
这里也有个教训:AI 一开始假设机械手动作要 6 秒,现场用秒表一测只有 3 秒多,它的初步判断就被推翻了。所以我的规矩是:AI 的理论值只是起点,上机前一定要秒表实测。
二、修模建议,还能出 3D 图
一副热流道模具,针阀漏气、保不住压,有几个穴射不满胶。
AI 打开了一百多兆的整副模具 3D 模型,把每个针阀气缸里的 7 道密封圈的位置、尺寸一道道标了出来,做成密封图。它还把模板切开,画出了气路。
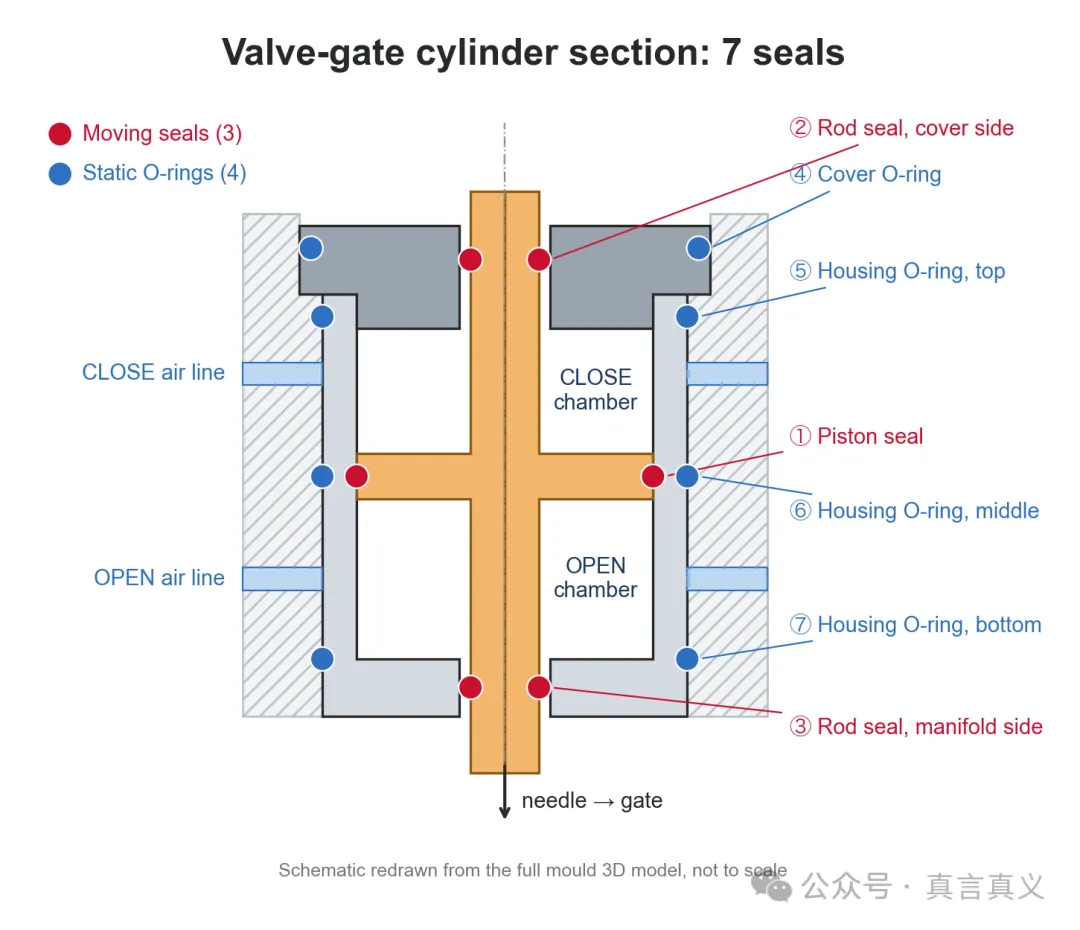
图 2:针阀气缸剖面,红色是 3 道动密封,蓝色是 4 道静密封(根据 3D 模型重绘的示意图)
现场的老师傅看了以后指出:“模具内部的气路是相通的。” AI 回头复查模型,证实了这一点:6 个气缸共用同一条开针气路和同一条关针气路。这样一来,只要任何一个缸的密封串气,整个气路的压力都会下降,离进气口最远的那几个针阀最先打不开。这正好解释了为什么总是那几个穴不出胶。
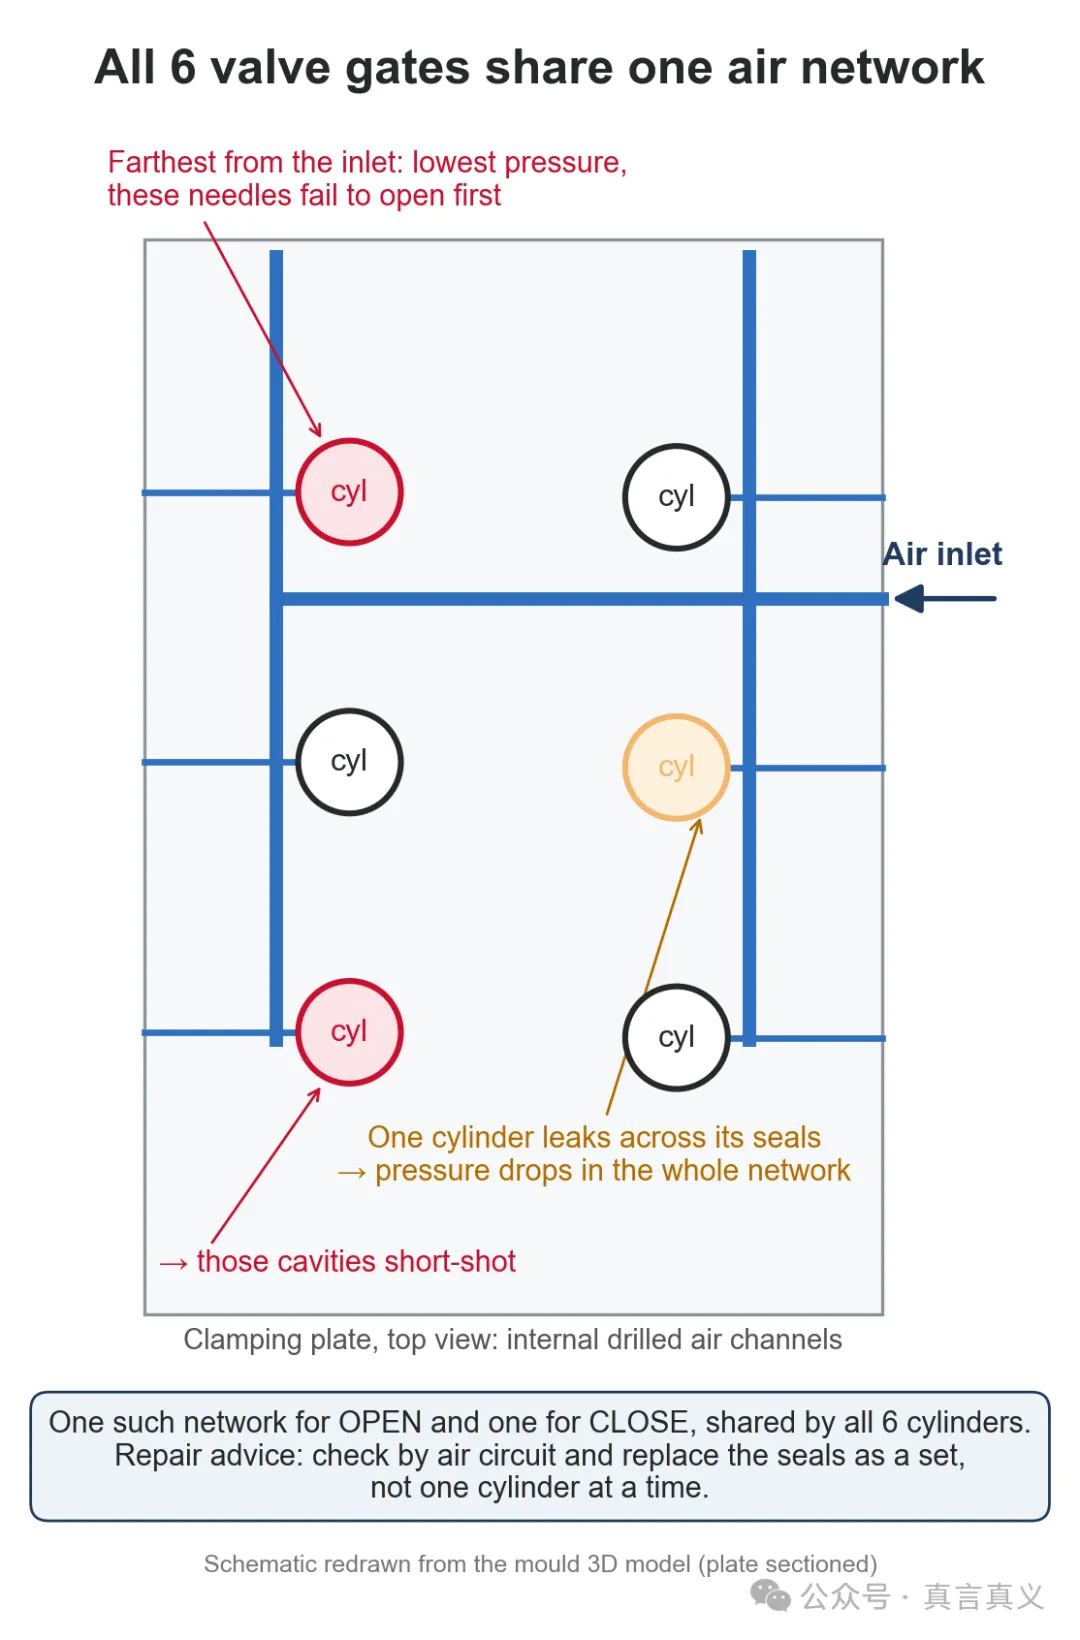
图 3:6 个针阀共用一张气路网,离进气口最远的针阀最先打不开(示意图)
所以修模建议不是“哪个坏了换哪个”,而是按气路成组检查、成套更换密封。3D 图和标注好的截面图直接发给模具房,大家看图说话,沟通效率高了很多。
另一类模具问题,AI 会对照模具图纸、冷却水路图和历年维修卡,给出结构上的改进方向。比如上面那个“流道粘模拖慢周期”的件,它建议把流道板的温控单独分出来,再按“冷却时间阶梯式下调、每 50 模记录一次掉料情况”的方式去试。
三、设备和产线的故障分析
一台注塑机漏油,运行时还有异响。
AI 先去翻历史:三年前的设备状态报告里,这台机就已经写着“注射油缸杆封漏油”,一直没修。再看全厂,同类机器里有四成都有类似记录。备件看板里这些年的订单,一张密封件都没有,因为密封件根本不在备件的安全库存体系里,只能“坏了再说”。
接着,它从设备手册里把注射单元的结构和油路找出来,画成剖面示意图,再做了一张故障树:
按油的颜色和量判断:漏的是透明的液压油,量也大,那么齿轮箱轴封这一支可以先排除;
按异响的类型分:持续啸叫多半是油泵吸空,射胶瞬间的敲击多半是蓄能器氮气压力不足,塑化时的轰鸣要查电机轴承;
现场开盖后发现一根油管坏了。AI 的判断是:油管坏是症状,不是根因。这根管已经用了十几年,远超建议的更换周期;再加上蓄能器压力不足,射胶时的压力冲击会一次次去打它。
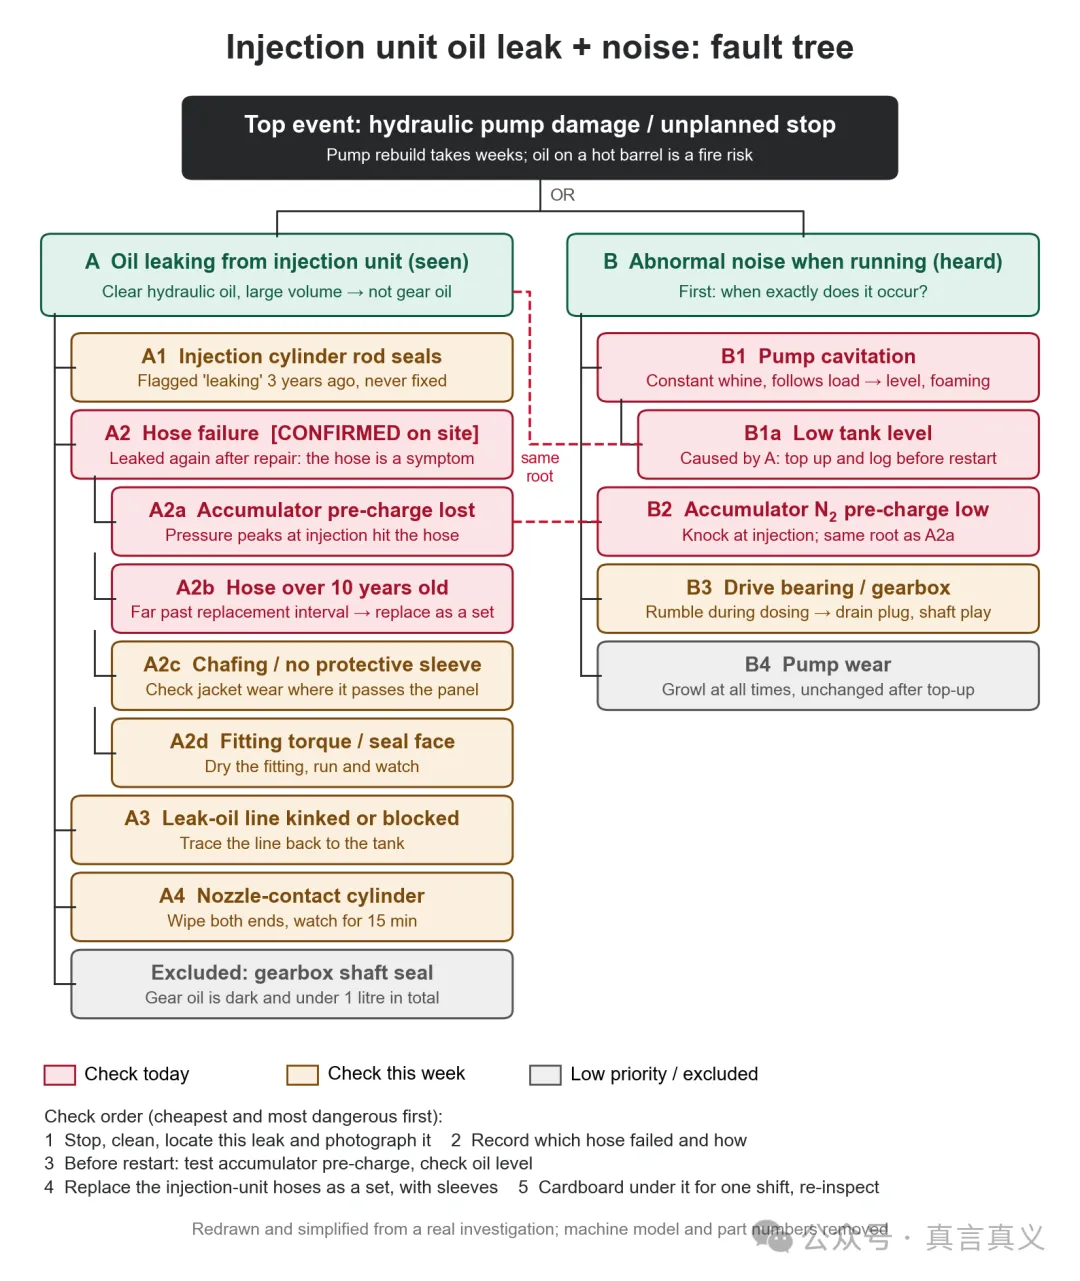
图 4:漏油 + 异响故障树,红色当天先查,黄色本周查,灰色低优先或已排除(简化重绘)
最后的输出是一份 5 页的“解决问题思路”:证据、结构图、油路、故障树,外加 8 步检查计划,每一步都有责任人和停机规则。
这件事更大的收获不在这一台机器,而在体系:密封件要进备件的安全库存,同类机器的密封件要批量谈价、按计划更换,而不是一台一台等它漏。
四、更多的技术活
激光打标速度上不去。 AI 把现场试打件上手写的参数一条条算了一遍,单位长度的能量和出光时间都算清楚了,最后判断一次强一点的打标就可以替代两次打标,出光时间能省三成多。
客户质量投诉的 8D 报告。 它能对照生产数据、报废记录和现场证据起草,人来核对和补充。
设备手册和图纸检索。 几百页的外文手册、十几年前的模具图纸,过去要翻半天,现在问一句,它就能把对应的页码和结构图找出来。
五、技术问题交给 AI,我的几条做法
给原始资料,不给二手结论。 3D 模型、图纸、手册、维修卡、现场照片,越原始越好。
让它区分“实测”和“假设”。 每个数字要标清楚是量出来的还是假设的,假设的要写明依据。
理论值只是起点。 物理计算给的是下限和方向,上机前一定要实测验证。
输出要能落地。 不要只给一个“可能的原因”,要给检查顺序、责任人、停机规则。
用图说话。 3D 截图、剖面图、故障树,比一段文字更容易让现场的人看懂、提出不同意见。
现场有最终发言权。 AI 和现场的判断不一致时,先去现场看。
写在最后
AI 在技术上的价值,不是比老师傅懂得多,而是能把散落各处的图纸、3D 模型、手册、维修卡和现场照片快速连起来,算得快,也不会漏。
但它看到的是“记录”,不是“现场”。好几次都是现场一句话、一张照片、一次秒表实测,纠正了它的判断。这正是“现地现物”的意义:AI 加上现场,才是完整的答案。
对很多中小工厂来说,最缺的往往不是设备,而是能把问题一层层拆清楚的工程师。AI 可以补上一部分这样的能力。
我想帮助更多的人、更多的工厂。如果你在注塑、模具、设备维护或者生产管理上遇到难题,或者想知道 AI 怎样真正用到车间里,欢迎留言或者私信我,一起交流。
下一篇预告: 如果公司里所有的工作,都在一个懂这家企业的智能体之上进行,会是什么样子?第三篇展望篇,讲我心中的企业智能体,也讲我正在找的伙伴。
作者:Jack|近二十年跨国制造业管理经验,历任财务、质量、持续改进、项目、市场、采购负责人及总经理;熟悉注塑、机加工、冲压、磁材、电子等工艺。