ARTICLE · 1300220
【iTherM2026】下一代AI液冷板如何制造?3D打印打开复杂流道机遇
随着NVIDIA 单卡芯片功耗达到1400W即将突破2000W,未来可能将持续攀升。传统CNC工艺已未来可能难以满足下一代AI液冷板对极限流道几何形态的设计需求。增材制造(3D打印)正以其独特的几何自由度打造冷板制造范式,本报告系统梳理该领域的技术路线、材料体系、产业生态与投资机遇。
12月2—4日,第七届热管理产业大会暨博览会(iTherM2026)美光(江苏)三维科技有限公司 B54;无锡飞而康新材料科技有限公司 F94;深圳希禾增材技术有限公司 D64;联藕科技(宁波)有限公司 D58等相关3D打印企业将出席展示最新产品、欢迎热管理材料产业链相关企业、科研机构及行业同仁,围绕热管理材料、关键技术与终端应用开展交流。
01
行业背景:传统工艺触及极限
1.1 数据中心热密度的爆炸性增长
人工智能大模型训练需求驱动GPU算力以每年超过300%的速度增长,单机架功率密度从传统的6–10kW快速攀升至30–60kW,顶级AI训练节点甚至突破100kW/机架。这一趋势使传统风冷散热方案彻底失效——当功率密度超过25kW/机架时,风冷系统的风扇噪声、能耗和空间占用均已超出工程可接受范围。
>1000W NVIDIA单卡TDP AI加速器功耗突破 | 100kW+ 顶级AI训练机架功率 单机架热密度峰值 | 40–50% 液冷相比风冷PUE改善 数据中心能效提升 | 2028E 液冷渗透率>35%预测 全球新建数据中心 |
在一背景下,直接液冷(Direct Liquid Cooling,DLC)和浸没液冷(Immersion Cooling)正成为新建超大规模AI数据中心的标准配置。其中,冷板式液冷(Cold Plate Liquid Cooling)因其兼容现有服务器架构、无需改变冷却液与电子元件的接触关系,成为目前AI数据中心部署量最大的技术路线。
1.2 液冷板的工作原理与核心性能指标
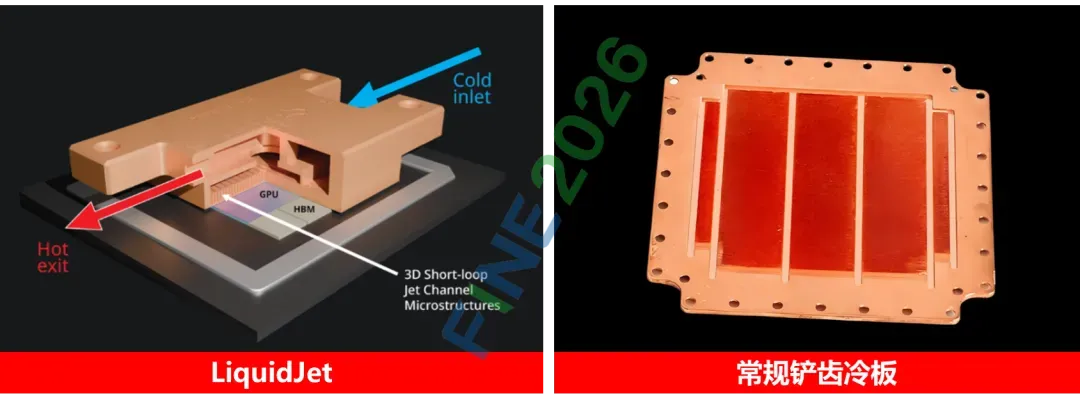
液冷板是液冷系统的核心换热元件,其基本工作原理为:通过内置微通道将冷却液(去离子水、乙二醇水溶液或介电液体)与芯片封装表面紧密耦合,利用强制对流换热将芯片热量带走。
衡量冷板性能的核心指标包括:
热阻 (Thermal Resistance, Rth):冷板结温到冷却液温差除以热功率,单位°C/W,是冷板设计的首要优化目标,目前顶级产品可实现<0.05°C/W
换热系数 (HTC):单位面积、单位温差的传热量(W/m²·K),3D打印微通道设计可使HTC较传统冷板提升3–8倍
压降 (Pressure Drop):冷却液流过冷板的压力损失(kPa),直接影响泵功消耗和系统可靠性,需与HTC权衡优化
均温性 (Temperature Uniformity):芯片接触面的最大温差,AI GPU因存在显著热点,均温性要求尤为苛刻(ΔT<5°C)
机械完整性:在反复热循环(-40°C到+125°C)和内部水压(通常0.3–1.0MPa)下的疲劳寿命
1.3 传统冷板加工工艺的局限性
目前主流冷板加工工艺包括CNC机加工、钎焊组合和扩散焊接,三种工艺均面临难以克服的结构性瓶颈:
CNC机加工的几何约束:刀具的物理几何形状决定了流道截面只能是矩形、圆形或简单多边形,且最小流道宽度受刀具直径限制(通常>0.5mm)。对于需要在有限体积内最大化换热面积的冷板,直通道或简单蛇形道的换热效率存在天然上限。拓扑优化算法给出的最优流道形态,往往因其三维弯曲、分叉等特征而在CNC工艺中无法实现。
钎焊工艺的泄漏风险:钎焊冷板通过多层金属片的扩散连接实现复杂内流道,但焊缝是整个冷板的薄弱环节。在高温高压的AI数据中心液冷系统中,焊缝的热疲劳裂纹和脱焊风险始终存在,且一旦泄漏将导致整个服务器机架的宕机。此外,钎焊多层结构本身引入的热接触电阻也增加了冷板整体热阻。
扩散焊的高成本与低灵活性:扩散焊接虽然可实现较高复杂度的内流道,但需要高温高真空环境,设备成本极高,且工艺窗口窄、良品率低。更重要的是,扩散焊定制化改型的模具和工装费用巨大,根本无法响应AI芯片每年迭代的热设计需求变化。
1.4 3D打印:重新定义冷板几何自由度
增材制造(Additive Manufacturing,AM)以"逐层堆积"的建造方式,从根本上打破了传统减材制造对几何形态的约束。对于液冷板而言,3D打印最具战略价值的特性包括:
任意三维内流道:可实现连续弯曲、螺旋、分叉、渐变截面等在CNC中无法加工的流道形态,直接承接拓扑优化输出的最优几何;
集成化制造:将传统需要多个零件焊接的冷板结构在一次打印中一体成形,消除所有焊缝,从根本上消除泄漏风险;
快速迭代:从CAD模型到成品的周期仅需1–3天,可跟上芯片每季度迭代的热设计响应需求;
按需制造:无需模具,实现从1件到1000件的无差异化成本曲线,特别适合高端定制化液冷方案;
多材料梯度:部分增材工艺支持在同一冷板中打印不同成分的梯度材料,在热源区域使用高导热铜,在结构区域使用高强度铝,实现性能与结构的最优匹配;
02
3D打印技术路线详解
2.1 金属3D打印主流工艺概览
金属增材制造技术经过30年发展,已形成多条成熟的技术路线。对于液冷板这一高精度、高气密性要求的应用,各技术路线在精度、材料、成本和适用场景上各有侧重。
增材技术 | 适用金属 | 层厚(μm) | 表面粗糙度Ra | 内部孔隙率 | 冷板适用场景 |
SLM/LPBF (激光粉末床熔融) | Al、Cu、Ti、SS、Ni | 20–80 | Ra 5–20μm | <0.5% | 最主流,精细流道 |
EBM (电子束熔化) | Ti、Ni基、铜合金 | 50–200 | Ra 20–50μm | <0.3% | 高温合金冷板 |
DED (定向能量沉积) | 多数金属、混合 | 100–500 | Ra 50–200μm | 1–3% | 大尺寸/修复 |
Binder Jetting (粘结剂喷射) | SS、Cu、W | 30–100 | Ra 3–10μm* | <1% | 高精度小型冷板 |
DMD/LENS | Ti、Ni、钴铬 | 250–500 | Ra 30–100μm | 1–5% | 功能梯度冷板 |
2.2 SLM/LPBF:当前液冷板3D打印的主流技术
选区激光熔化(Selective Laser Melting,SLM)/ 激光粉末床熔融(Laser Powder Bed Fusion,LPBF)是目前应用最广泛的金属3D打印技术。
其工作流程为:在铺粉平台上铺展一层金属粉末(通常20–80μm厚),高功率激光束(通常200W–1kW)按照截面轮廓扫描熔化粉末,完成一层后平台下降、再次铺粉,循环往复直至完成三维实体的逐层堆积。关键技术参数(冷板制造场景)
激光功率与扫描速度:影响熔池尺寸、冶金质量和孔隙率。铝合金典型参数:350W激光,1200mm/s扫描速度
粉末粒径分布:通常15–45μm(细粉)或45–105μm(粗粉),细粉打印精度高但成本高,流动性差
层厚选择:30μm层厚可获得极低表面粗糙度(Ra~5μm),60μm层厚效率提升但精度降低
多激光器配置:EOS M 400-4、SLM Solutions 800H等设备配备4个激光器,可将打印效率提升近4倍
打印方向:对于内部流道,45°倾斜打印可减少悬垂结构,降低支撑需求和后处理工作量
铝合金(AlSi10Mg、Al6061)的SLM打印工艺是目前最成熟的冷板AM方案。铝合金密度低(2.67 g/cm³)、热膨胀系数与封装基板接近、导热系数良好(~130 W/m·K),且SLM工艺窗口宽,良品率高达95%以上。当前AlSi10Mg SLM冷板已在部分数据中心液冷方案中实现商业化量产。
纯铜的导热系数约为铝的3倍(380 vs 130 W/m·K),但铜对传统1064nm红外激光的反射率高达95%,极难被激光熔化。2021年以来,Trumpf、Renishaw等企业相继推出绿光激光(515nm)SLM设备,使铜对激光的吸收率从5%提升至约60%,成功实现高密度纯铜SLM冷板的稳定打印,孔隙率<0.1%,导热系数保留率>95%。
2.3 Binder Jetting(粘结剂喷射)
粘结剂喷射技术通过喷墨打印头将液态粘结剂有选择性地喷涂到金属粉末层上,逐层固化形成生坯(Green Part),再经脱脂和高温烧结(通常1100–1350°C)获得致密金属件。与SLM相比,Binder Jetting的核心优势在于:打印过程不涉及高能激光扫描,设备成本低30–50%;多件并行打印可大幅提升效率;且无残余热应力,变形量小。
Desktop Metal(Exone)和HP Metal Jet等领先的Binder Jetting平台正在积极开拓数据中心冷板市场。不锈钢316L和铜的Binder Jetting成熟度最高,烧结后密度可达理论密度的99%以上。对于中等复杂度的冷板(微通道宽度>0.3mm),Binder Jetting在成本和效率上相比SLM具有显著优势,有望在2026–2028年实现大批量商业化量产。
烧结过程中零件会均匀收缩约20%(不锈钢)或18%(铜),收缩率的不均匀性可能导致细小流道的尺寸精度偏差,需要通过精确的收缩补偿设计和工艺控制来保证微通道的最终尺寸。当前最小可靠流道宽度约为0.3–0.5mm,较SLM的0.1–0.15mm仍有差距。
2.4 定向能量沉积(DED):大尺寸与修复场景
DED技术通过同轴送粉或送丝的方式,将金属材料直接熔化沉积在基板上。典型DED系统的沉积速度(500–4000g/h)远高于SLM(20–100g/h),适合制造大尺寸冷板结构件(如服务器机架级冷板背板)。DED还具有多材料沉积能力,可在同一零件中逐层切换不同合金,实现铜-铝功能梯度冷板的制备。然而,DED的精度和表面质量较SLM差,通常需要后续CNC精加工。
03
材料体系:冷板3D打印的金属材料选型
金属粉末是3D打印冷板的核心原材料,其组分、粒径分布、流动性和纯度直接决定打印件的力学性能、导热系数和气密性。面向数据中心液冷板的金属粉末选型需综合考虑导热性能、加工适配性、耐蚀性和成本四个维度。
3.1 主流金属材料体系对比
材料 | 导热系数(W/m·K) | 密度(g/cm³) | 3D打印适配性 | 耐蚀性 | 冷板应用适合度 |
铝合金 AlSi10Mg | ~130 | 2.67 | ★★★★★ | ★★★☆ | ★★★★★ 最主流 |
纯铜 Cu | ~380 | 8.96 | ★★★ | ★★★★ | ★★★★★ 最高导热 |
铜铬锆 CuCrZr | ~320 | 8.81 | ★★★☆ | ★★★★ | ★★★★☆ 高强度铜 |
不锈钢 316L | ~16 | 7.99 | ★★★★★ | ★★★★★ | ★★☆ 导热差 |
钛合金 Ti6Al4V | ~7 | 4.43 | ★★★★★ | ★★★★★ | ★★☆ 极耐蚀 |
镍合金 IN625 | ~10 | 8.44 | ★★★★ | ★★★★★ | ★★★ 高温场景 |
铝碳化硅 AlSiC | ~180 | 3.01 | ★★☆ | ★★★★ | ★★★★ 功率器件 |
3.2 铝合金:性价比最优的主流方案
AlSi10Mg — 液冷板的现阶段首选AlSi10Mg是目前SLM金属3D打印中应用最广泛的铝合金,其共晶成分使其在激光快速凝固过程中形成超细硅颗粒弥散分布的微观组织,打印态抗拉强度可达380–450 MPa,远优于铸造AlSi10Mg(约240 MPa)。T6热处理后导热系数可回升至~130 W/m·K(打印态约为110 W/m·K,原因是快速凝固产生的内部应力降低了声子传导效率)。
3.3 纯铜与铜合金:导热性能的终极追求
纯铜的导热系数(~380 W/m·K)约为铝合金的3倍,是当热阻指标要求极严苛时(Rth < 0.03°C/W)的首选材料。如前所述,绿光激光SLM技术的商业化突破使铜基冷板的AM制造成为现实。
CuCrZr合金通过铬和锆的固溶时效强化,在保持铜高导热性(~320 W/m·K)的同时,将抗拉强度提升至450–550 MPa(是纯铜的2–3倍)。对于承受高内压(>0.5 MPa)的冷板设计,CuCrZr是纯铜的理想替代。时效热处理(480°C/4h)是激活沉淀强化效果、同时优化导热性的关键步骤。
04
结语
受AI算力需求爆发、液冷渗透率快速提升和3D打印技术成熟度持续提高三重驱动,3D打印液冷板市场正处于从"技术探索"向"规模商业化"跨越的关键节点。3D打印冷板细分市场2023年全球规模约8亿元人民币,占整体液冷板市场约12%。随着AI数据中心的激进扩张和3D打印工艺成本的持续下降,预计到2027年3D打印冷板渗透率将提升至30–40%,市场规模达到68亿元,2023–2027年CAGR约72%。
3D打印正在将液冷板从"标准零件"重新定义为"算力基础设施的核心性能组件"。掌握增材制造冷板技术的企业,将在下一代AI数据中心建设浪潮中获得不可复制的热设计竞争壁垒。
尽管3D打印液冷板展现出巨大的技术潜力,但在大规模商业化的道路上,仍面临若干尚未完全解决的技术与工程挑战;如内部残粉清除、内壁表面粗糙度高、铜材激光反射率高、打印件气密性、成本居高不下、流道尺寸精度等等。

部分素材源自网络,版权归原作者所有。分享目的仅为行业信息传递与交流,不代表本公众号立场和证实其真实性与否。如有不适,请联系我们及时处理。欢迎参与投稿分享!
电话:15356097253(微信同号)