ARTICLE · 1092498
AP240:如何把机械加工工艺从"文档"变成机器可理解的数据
AP240:如何把机械加工工艺从"文档"变成机器可理解的数据在机械制造企业里,三维模型的数字化已经相当成熟了。但"工艺"这件事,往往还停留在另一种状态: 工艺路线写在工艺卡里,工序说明放在 Word 或 PDF 里,设备和工装靠人工指定,加工要求依赖工程师的经验。改过一版的工艺,又分散在 CAPP、MES、Excel,甚至纸质文件里。 这就带来一个核心问题: 产品已经数字化了,但"这个产品应该怎样制造",还没有真正成为标准化、机器可理解的数据。 
ISO 10303-240,也就是 AP240,正是冲着这个问题来的。它的正式名称是"机械加工产品的工艺计划应用协议",目标是支持机械加工工艺计划信息的交换、共享和长期保存——并且强调,这些数据应当能被计算机解释,而不仅仅是供人阅读。标准覆盖数控加工和人工操作,目前仍是现行 ISO 标准。 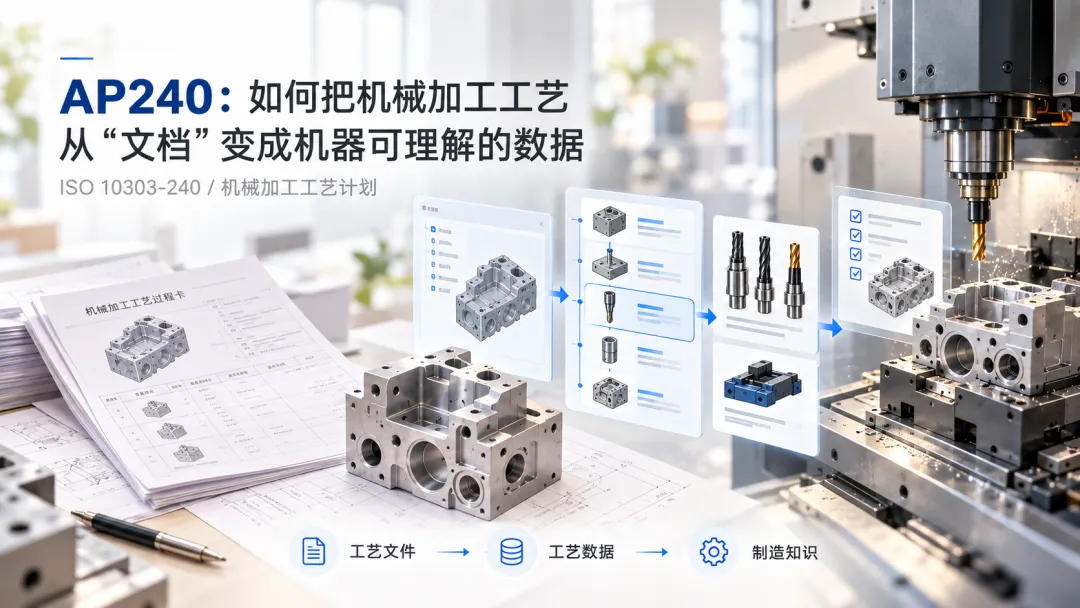
一、先解决"工艺计划没有统一数据模型" 一张传统工艺卡,人一看就懂: 
"OP10 粗铣基准面;OP20 精铣外形;OP30 钻孔;OP40 镗孔。" 但对计算机来说,这几句话缺了太多明确的关系。系统需要进一步知道: OP10 和 OP20 谁先谁后?OP30 属于哪一次装夹?钻的是模型上的哪个孔?这道工序要什么设备和资源?加工对象的材料是什么?这一工序依据哪个尺寸、公差或技术要求制定?干完这道,接下来进哪一道? 如果这些关系只是写在备注栏里,那工艺虽然"电子化"了,却仍然没有真正"数据化"。 AP240 要解决的第一个问题,就是建立一套统一的信息模型,把工艺路线、工序、装夹、制造资源、加工对象、技术要求和作业指导之间的关系,全部明确表达出来。 所以 AP240 关心的不是一张工艺卡长什么样,而是:工艺卡背后的数据结构是什么。 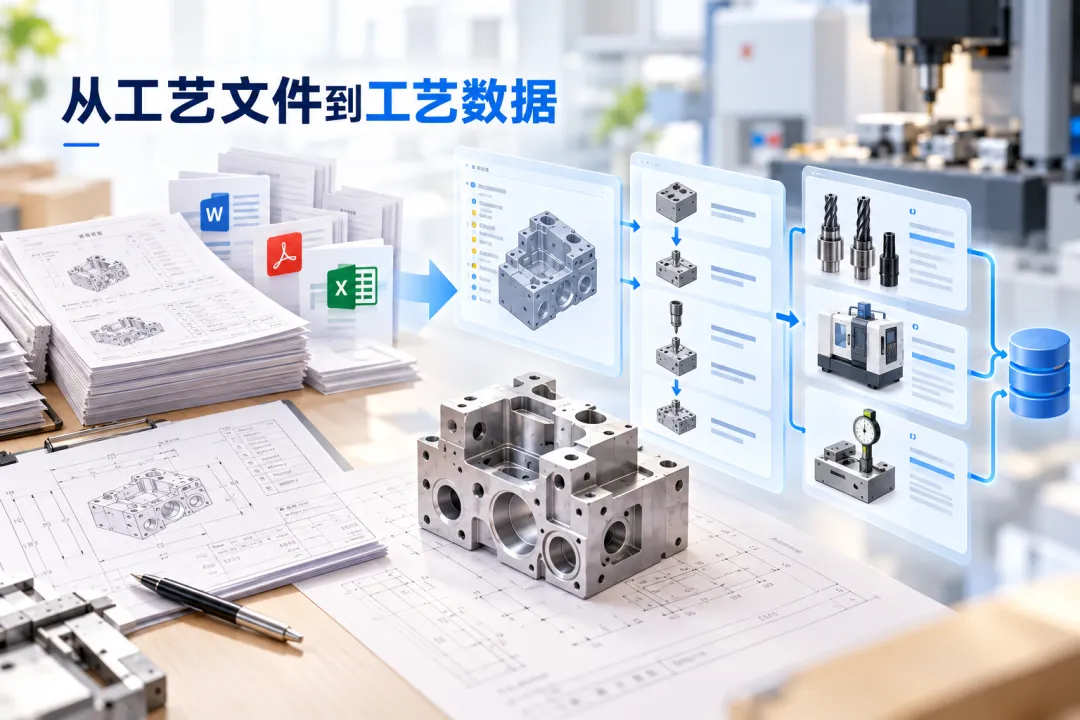
二、让计算机理解工艺路线和工序顺序 机械加工不是一堆互不相关的操作,而是一个有严格顺序和约束的制造过程。 比如一个箱体零件,可能要经历:毛坯准备、建立基准、粗铣、半精加工、孔加工、精加工、检验。中间还可能涉及多次装夹——第一次装夹加工 A 面,翻转后第二次装夹加工 B 面,第三次装夹完成孔系精加工。 AP240 能表达零件的制造路线(routing),并描述制造过程顺序、装夹顺序和具体工序。ISO 对其范围的定义,明确包括制造过程及装夹顺序、工序级数据和相关加工计划信息。 这意味着,工艺路线不再只是"10、20、30、40"这样一串干巴巴的编号,而是能形成一张真正有逻辑关系的数据网络: 零件挂在工艺计划下,工艺计划展开为制造路线,路线分解为一次次装夹,每次装夹包含若干工序,每道工序再落到具体的作业指导上。 软件因此能够判断:一道工序处在整个制造过程的什么位置,它和前后工序是什么关系。 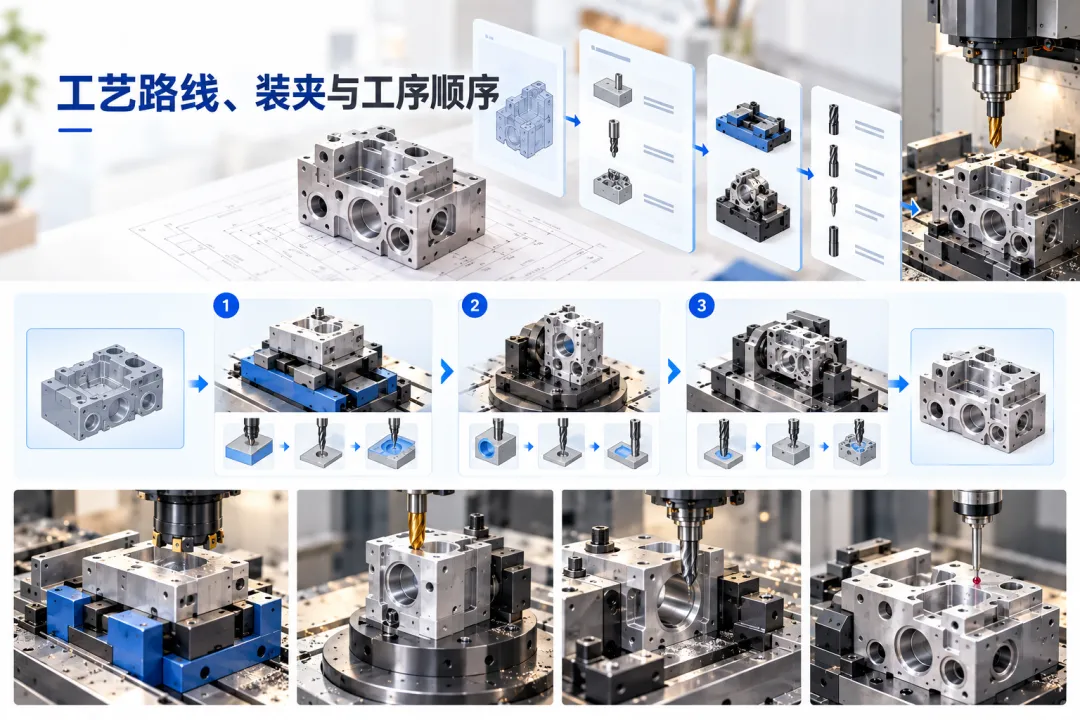
三、解决"工艺和零件本身脱节" 传统工艺文件有个长期存在的问题: 工艺上写的是"加工 Ø20 H7 孔",三维模型里也有一个 Ø20 H7 的孔——但计算机并不知道,这两个"孔"是不是同一个对象。 人可以凭图纸、坐标和经验建立对应关系,软件却需要明确的数据关联。 AP240 把"产品定义"和"工艺计划"连了起来。它的范围涵盖加工特征、零件的几何与尺寸公差、材料及材料属性,以及工艺任务与零件几何之间的关系。 于是,一道加工任务可以一路关联下去:对应哪个零件、哪个加工特征、哪个尺寸公差要求、哪次装夹、哪道工序、哪项作业。 这一步非常关键。因为只有把"工艺"和"产品要求"接上,软件才有可能进一步回答: 为什么安排这道工序?它是为了满足哪个设计要求?设计变了之后,哪些工序会受牵连? 这正是数字化工艺和普通电子工艺卡的本质区别。 四、让制造资源和作业指导结构化关联 一道工序不光包含"加工什么",还涉及"靠什么完成"——设备、夹具、刀具、量具、人员能力、标准规范、作业指导,一样都不能少。 传统环境下,这些内容可能分别躺在工艺卡、刀具表、设备表、作业指导书和企业标准里,各管各的。 AP240 允许工艺计划中的工作任务引用执行这些工作的资源,并描述工作指令的顺序、任务与零件几何的关系,以及工艺计划中规定的车间和生产计划相关信息。 所以,一份完整的数字工艺,不再是干巴巴的一句"OP30:加工孔",而更接近这样一幅全景: 工序 OP30,加工对象是孔特征 H01,属于第二次装夹,加工方式为孔加工,设备要求加工中心,配套资源包括夹具、刀具、量具,设计依据是具体的尺寸和公差要求,作业指导写明加工与检测要求,前接 OP20,后接 OP40。 工艺知识就这样从"文字说明",变成了有上下文关系的数据。 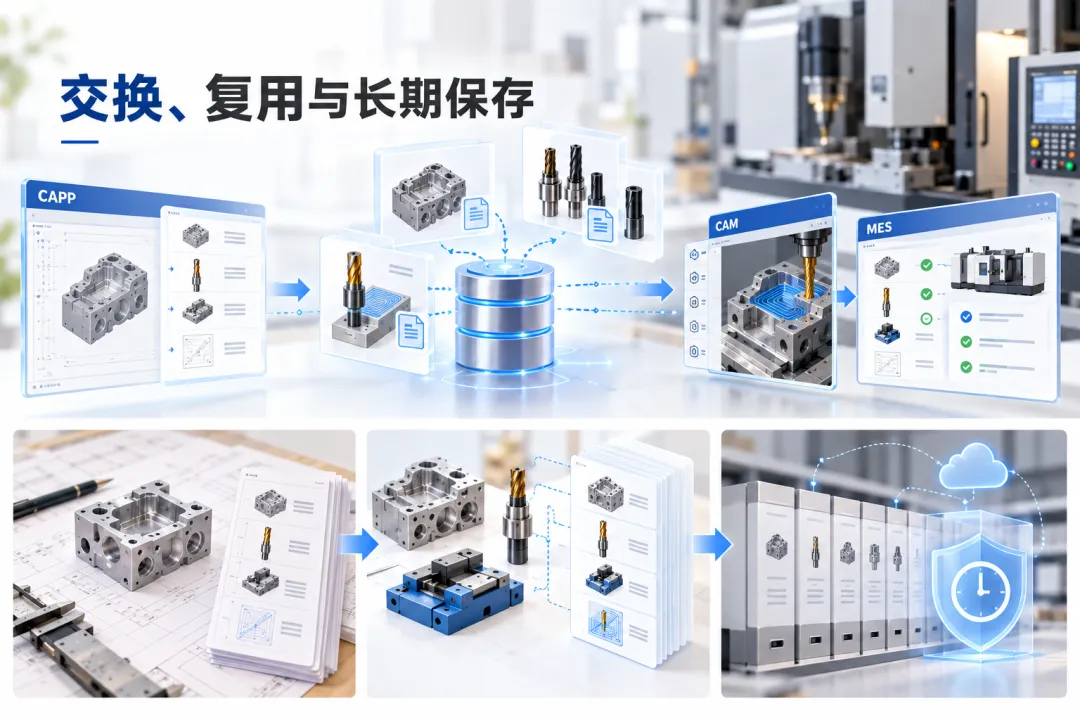
五、解决工艺数据难以交换、复用和长期保存 制造企业还有一个很现实的问题:同一份工艺数据,往往被多个系统重复建立。CAPP 有一份,CAM 再建一份,MES 再录一次,车间作业指导又生成一份。 系统之间如果没有统一模型,就只能靠接口字段映射,甚至人工录入。 更麻烦的是,几年后重新加工同一个零件,企业可能只翻得出一份 PDF 工艺卡,里面的结构化工艺知识却再也恢复不出来了。 AP240 从立标之初,就把"交换、共享、长期保存"(exchange、sharing、long-term data retention)作为核心目标。这意味着,工艺数据可以从"某个软件专有的数据",升级为企业能够持续积累、复用和迁移的制造知识资产。 当企业手里有了大量结构化工艺数据,相似零件的工艺复用、标准工艺模板、工艺知识检索,乃至自动工艺规划,才有了落地的土壤。 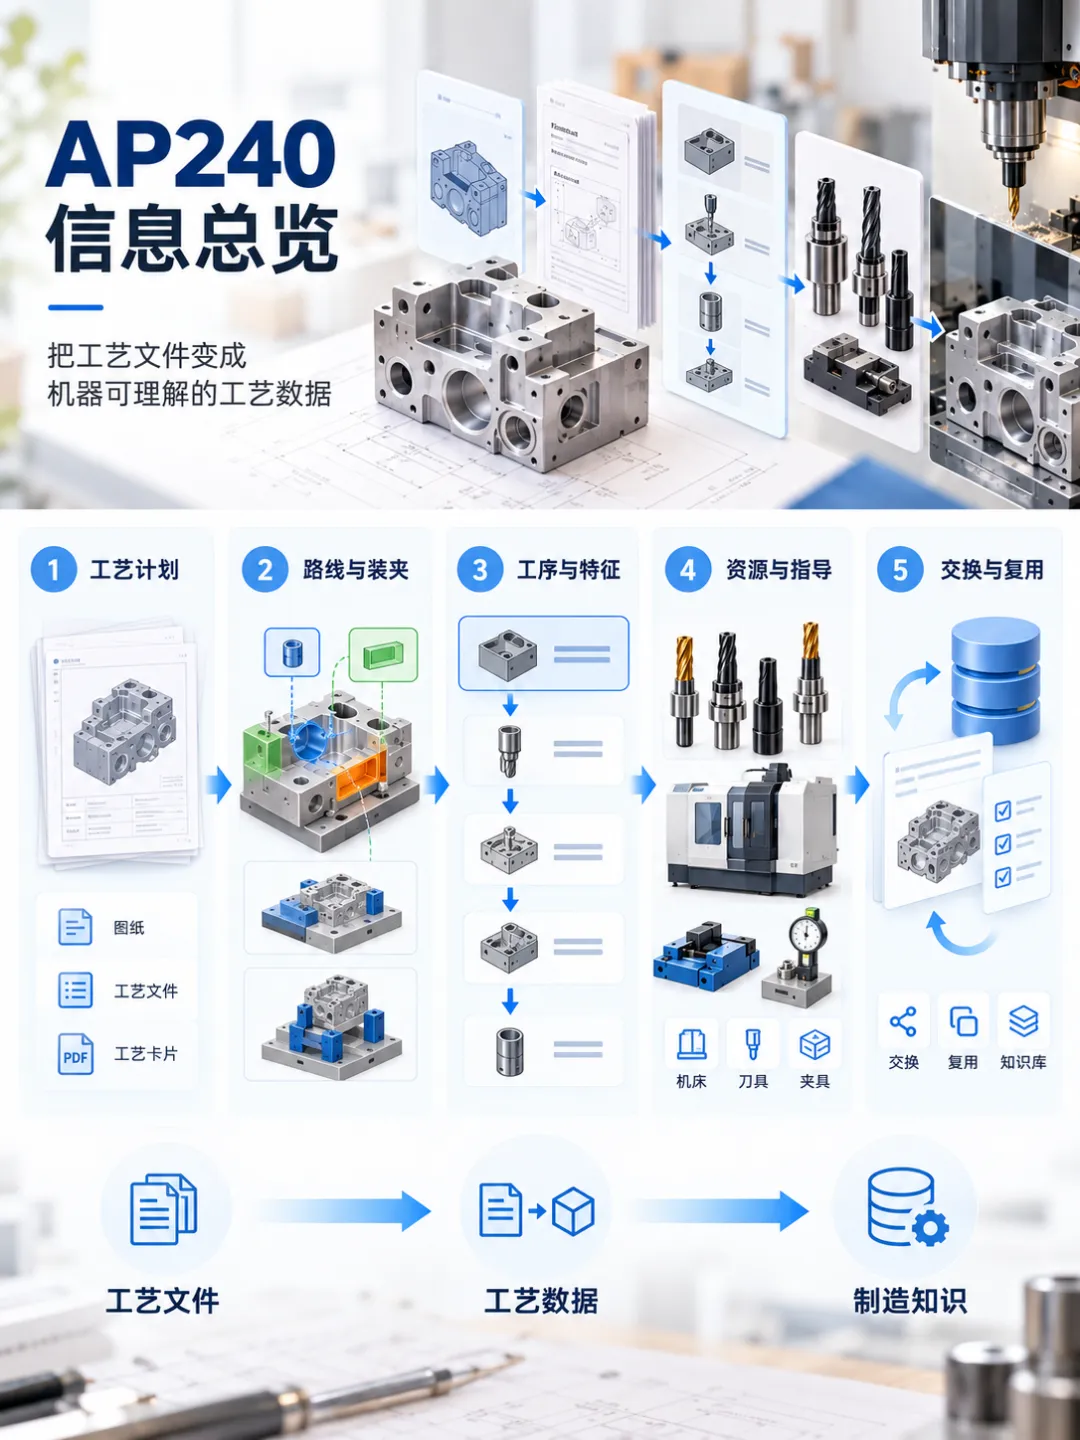
六、本质:制造知识的数字化 所以,AP240 不能简单理解成一种新的 STEP 文件格式。 它真正解决的,是机械制造中的一个基础问题:如何建立一套标准的数据模型,把"我们准备怎样制造这个零件"完整地表达出来。 它想把原本散落在工艺工程师经验里、工艺卡里、作业指导书里、不同软件系统里的信息,组织成相互关联的数据对象——从零件到加工特征,从工艺计划到工艺路线,从装夹到工序,从资源到作业指导,最终回到产品要求。 一旦这些关系能被机器理解,工艺才能真正参与自动计算、工艺复用、变更影响分析和智能决策。这正是 AP240 对今天的智能制造仍然有价值的原因。 AI 可以生成建议,算法可以优化路线,CAM 可以计算刀路。但这些能力,首先都要回答一个更基础的问题: 工艺知识,究竟应该以什么结构存在? AP240 给出的,就是一份面向机械加工工艺计划的标准答案。 从这个角度看,它的核心价值可以归结为一句话:把"工艺文件"变成"工艺数据",再把"工艺数据"沉淀为可计算、可交换、可复用的制造知识。