ARTICLE · 1370556
涂布操作员20条技能试题与答案解析
第1题
狭缝挤压涂布跑铜箔负极,收卷巡检发现连续两卷都是双边厚边,幅宽中部厚度正常。操作员第一动作应该是什么?
答案: 停机取样,先看厚边是稳定出现还是换批次后才出现。狭缝厚边的形成主要取决于涂布珠内的压力分布和下游的流平流动,模头与基材的间隙等于湿涂层厚度时边缘质量最优。厚边的根不一定在模头。浆料固含量在批次切换时波动1.5%,湿膜厚度就变了,原来匹配好的间隙脱离最佳涂布窗口,厚边跟着回来。所以第一动作不是拆模头调间隙,是先翻换料记录,对固含量。
第2题
狭缝挤压涂布中,厚边的无量纲厚度H*在锂电池涂布里甚至能达到10以上。这个数字说明什么?
答案: 说明厚边不是边缘多出一点点的量级问题。H*等于1时边缘没有厚边,达到10以上意味着边缘厚度可以是正常区域的十倍量级,具体数值取决于浆料和工况,不能当成通用常数。成百上千层收成一卷,边缘凸起累积成鼓边,辊压时边缘承受更大轧制力,横向压实密度不一致,后续翘曲、蛇形、分条对不齐都会跟着来。操作员看到厚边,不能只当成外观项。
第3题
同样是边缘偏厚,微凹涂布的肥边和狭缝挤压的厚边,现场判断的第一切入点有什么不同?
答案: 狭缝挤压先查浆料批次一致性和模头与基材的间隙匹配。微凹先查供料系统的供料嘴间隙均匀性和回流状态。微凹肥边最常见的来源不是模头,是供料嘴沿辊长方向的间隙不均匀、滤网堵塞或两端回流不畅导致边缘供料过量。材料换了,涂布方式没换,但排查入口要换。拿狭缝的模头逻辑去查微凹的肥边,方向就偏了。
第4题
微凹涂布,45°斜纹辊,双边肥边伴随收卷翘边。速比当前设定1.2。操作员应该先动速比,还是先查别的?
答案: 先别动速比。微凹涂布的速比有边界。速比低于约0.6带料不足,1.0到1.3是稳定生产的常规区间,超过2.0涂布量反而下降且不稳定。当前1.2在这个区间内。优先查供料嘴间隙是否沿辊长均匀,再查微凹辊两端网穴有没有堵塞或异常磨损,最后才在保证涂布量的前提下小幅降低速比观察肥边变化。速比不是万能旋钮。供料系统没查清就降速比,可能肥边没消,涂布量先掉了。
第5题
微凹涂布停机和清洗之间,有一个容易被操作员省掉的动作,直接导致下一次开机肥边加重。是什么?
答案: 停机后刮刀背面和微凹辊网穴的及时清洗。停机超过30分钟,残留浆料在刮刀背面干涸形成硬颗粒,下次开机先划伤辊面或堵塞两端网穴,边缘带液量异常,肥边加重。微凹辊两端本来就是磨损和堵塞的高发位置,长期使用后两端网穴状态和中部不一致,载液量差异直接写在边缘厚度上。省掉的清洗时间,会从废料里还回来。
第6题
针孔排查,固定位置反复出现和随机散乱分布,分别指向什么方向?
答案: 固定位置针孔,优先查模头唇口局部堵塞、积碳或垫片局部异常。随机散乱针孔,优先查浆料脱泡是否彻底、供料管路是否漏气进气。边缘集中的针孔,常与干燥段边缘气流和基材边缘污染有关。分布规律是最便宜的信息。先量位置,再拆设备,比上来就洗模头省时间。
第7题
狭缝挤压涂布出现针孔,操作员怀疑浆料脱泡不彻底。上机前用什么动作做最低成本的初判?
答案: 取搅拌后静置的浆料,用玻璃棒轻搅观察气泡状态,静置半小时再看气泡是否明显减少。如果新开桶气泡少、搅拌后气泡多且静置后消退慢,脱泡环节有问题。真空脱泡的参考边界是时间不少于30分钟、真空度不高于负0.08 MPa,但这是参考值,不同浆料的脱泡难度和触变性不同,需要按自家物料验证。脱泡不彻底的气泡在干燥段受热膨胀,冲破表层就是针孔。
第8题
针孔伴随涂层表面局部发亮、局部发雾,而不是单纯的圆孔。操作员应该把注意力转向哪里?
答案: 转向干燥段第一区。表面干燥过快时,表层先结皮,内层溶剂继续挥发顶破表面,形成针孔。局部发亮和发雾的差异,往往提示干燥速率在幅宽方向不一致。第一区风温不是越高越好,梯度升温的意义就是让溶剂有路径出来,不是把表面先封死。操作员查针孔时如果只盯涂布头,会漏掉这个方向。
第9题
换了一卷新基材后针孔减少但没有消失。这个结果说明什么,下一步查什么?
答案: 说明基材有贡献,但不是唯一主因。新基材减少的部分指向表面污染、析出物或表面能不足;残留的针孔要继续往浆料气泡和干燥段查。基材表面能低于约38 mN/m时,润湿不良本身就可以形成类似针孔的空白点,需要电晕或底涂处理,但这个阈值不是对所有体系通用,按自家材料和涂层验证。换一卷料是最低成本的排除动作,但排除不等于锁定。
第10题
微凹涂布出现连续性针孔,操作员第一反应查刮刀和辊面。这个方向对不对?
答案: 方向对,但不完整。微凹涂布的针孔除了刮刀缺口和辊面损伤,还要查供料泵速度是否过快导致起泡,以及浆料桶底部沉降物是否被泵送上来。微凹的供料系统和狭缝的模头堵塞逻辑不同。微凹是开放式或半开放式的辊面转移,泵送起泡和沉降物更容易直接进入转移区,针孔形态有时是连续一排而不是随机点。
第11题
狭缝模头唇口有一条彗星状竖线,从一个点开始往上延伸变薄。最可能的原因是什么?
答案: 单个颗粒卡在唇口或狭缝内部,挡住局部浆料流动,该位置及邻近区域流量减少,形成薄线。不要用金属工具去撬或刮唇口。唇口是模头最精密的部分,撬变形之后问题从临时堵塞变成永久性缺陷。正确动作是停机断料,按规程拆检,用软铜片或竹片沿唇口清理,同时往上查过滤网有没有破损或旁通。
第12题
狭缝模头清洗后重新合模,操作员用扭力扳手按对角顺序锁紧螺栓。这一步为什么不能省?
答案: 合模力度不均匀会让模头产生微变形,横向厚度漂移跟着出现。单边先紧死、大力猛拧,都可能造成模头形变。唇口对齐同样是底线,上下唇错位会直接导致刮料、拖尾或堆料缩孔。涂布头的精度不是靠手感保出来的,是靠规定扭力和顺序保出来的。
第13题
模头与背辊平行度差2丝,对面密度的影响量级大概是多少?
答案: 现场经验参考是平行度差2丝,极片面密度可能差5%以上。这个数字是特定设备和工艺条件下的经验值,不是所有产线通用的常数,但量级足以说明平行度不是可查可不查的项。操作员用塞尺测两端间隙,差值控制在0.01 mm以内是粗调底线。平行度没校,后面调泵速、调间隙都是在偏的基础上找补。
第14题
微凹涂布的刮刀,什么时候该换?看刀刃有没有缺口,够不够?
答案: 不够。看刮刀压力曲线。当压力需要不断往上加才能维持同样的刮除效果时,刀刃已经进入磨损后期,不等出现亮线暗线再换。刮刀与辊面的切向角一般在30°到45°之间,装刀时用角度规卡一下,角度太大啃辊面,太小刮不干净。微凹的刮刀是消耗件,但换刀时机由压力趋势决定,不由肉眼决定。
第15题
微凹辊新辊上线前,操作员说新辊不用打跳动。这句话有什么风险?
答案: 辊面跳动超过5微米,涂布厚度就会出现周期性波浪纹。新辊不打跳动,等于把供应商的出厂状态当成上线状态。运输、安装、装夹都可能改变跳动。微凹涂布是辊面转移,辊子的任何周期性偏差都会一比一印到涂层上。查周期性缺陷时,先量辊面跳动,再看其他。
第16题
厚边在涂布头调完间隙后短期改善,换一个浆料批次又回来。操作员应该把排查链往哪个方向延长?
答案: 往浆料批次一致性方向延长。固含量波动1.5%就足以让湿膜厚度变化,模头间隙脱离最佳窗口。涂布头调整解决的是间隙匹配,解决不了批次间浆料性质漂移。换料后先确认固含量、黏度和脱泡状态,再决定要不要动模头。顺序反了,就是反复调模头、反复复发。
第17题
换料后开机,操作员直接把速度提到正常生产速度。这个动作在什么条件下是有风险的?
答案: 换料涉及浆料固含、黏度、触变性的重新匹配。速度、泵输出、模头间隙、烘箱温区曲线是一个联动系统,直接上正常速度等于跳过验证窗口。可执行的动作是低速试走30到50米,面密度稳定后再提速。换料爬坡阶段的一次只改一个变量原则,比经验手感可靠。
第18题
首件检验在换料场景下的核心价值是什么?用一句话说清楚。
答案: 把问题拦在零米处,而不是跑了几百米之后才发现。涂布线速度可以到每分钟几十米到数百米,一卷数千米,生产10%后才发现问题意味着数百米废料。换原材料批次、换产品规格、设备维修后调整涂布头,都属于首件检验的触发场景。首件不是走形式,是换料后唯一一次在低废料成本下验证全链路的机会。
第19题
干燥段风速过高和过低,分别对应什么风险?操作员调风量时应该守住什么边界?
答案: 风速过高可能吹皱膜面、引发针孔,风速过低干燥不彻底。隔膜类涂布的参考风速区间在1.5到2.5 m/s量级,水性乳胶涂层以2到3 m/s量级为宜,但这两个区间来自特定材料和设备条件,不能直接套到所有涂层上。操作员调风量时守住的边界是:先保证涂层表面不被气流扰动,再谈干燥效率。风速不是独立变量,和车速、涂层厚度、溶剂体系绑在一起。
第20题
用一道排序题收尾。狭缝挤压涂布出现双边厚边加随机针孔,给出你认为合理的排查顺序,并说明第一步为什么不是拆模头。
答案: 参考顺序:取样看缺陷分布,翻换料记录对固含量和脱泡参数,查过滤网和供料管路密封,再查模头唇口和垫片,最后联动干燥段第一区风速风温。第一步不是拆模头,因为厚边的根可以在浆料批次,针孔的根可以在脱泡和进气,这两个方向都不在模头内部。拆模头是排查链里成本较高的一步,放在低成本验证之后。当然,如果彗星状竖线或固定位置针孔已经指向唇口局部堵塞,拆检优先级前移,这个边界要分清楚。
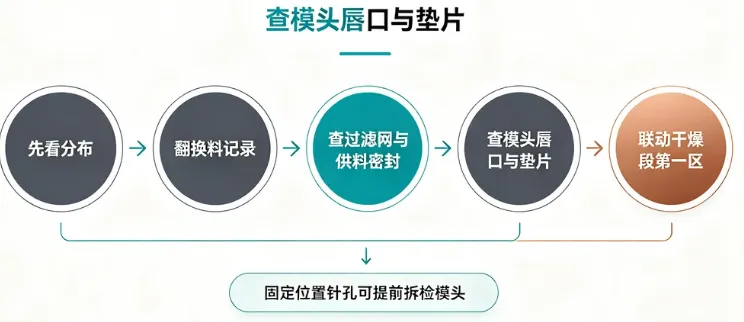
题库的价值不在背答案,而在下一次遇到厚边、针孔时,操作员能按顺序说出:先看分布,再翻换料记录,再查涂布头,再联动干燥段,最后核对速比和间隙是否还在材料适配的边界里。