ARTICLE · 1143677
FMEA新版实操完整教程|不再套模板!7步落地、打分标准、风险优化全流程
ISO9001:2026版-GB T19001-2026.pdf
中文正式版ISO14001-2026环境管理体系要... pdf
ISO9001:2026版-GB T19001-2026.pdf
01 先纠偏:新版FMEA最大变化(90%人都搞错)
老版本FMEA:靠 RPN=S×O×D 数值大小判定风险,数值越高风险越大。
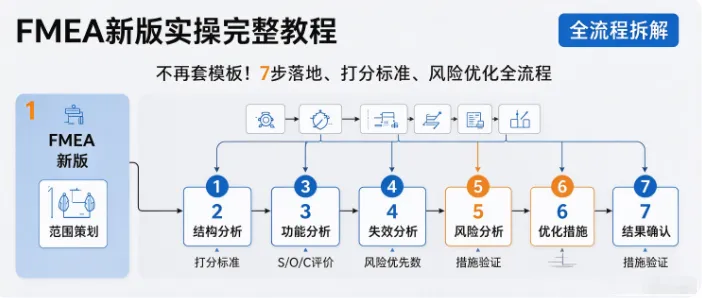
2019 AIAG-VDA新版FMEA核心变革:彻底抛弃RPN排序。
现在行业、主机厂、体系审核统一看:AP行动优先级。
根据严重度(S)、发生频度(O)、探测度(D)组合,判定 H高风险、M中风险、L低风险,优先处理高AP项目。
核心真相:现在还在靠RPN筛风险的,全部是旧版本错误做法,客户稽核直接扣分。
另外区分两大类型,现场绝不混淆:
DFMEA(设计FMEA):聚焦产品结构、材质、设计缺陷,新品前期风控
PFMEA(制程FMEA):聚焦工序、设备、作业、工艺不良,量产现场风控(本文重点实操)
02 新版PFMEA标准7步落地流程(逐步骤实操)
新版FMEA严格遵循七步法,循序渐进、环环相扣,跳过任何一步都是无效分析。
全程以「塑胶注塑工序」真实案例拆解,所有逻辑可直接迁移到五金、组装、测试、包装等全工序。
Step1 策划准备(定范围、定团队)
FMEA绝对不是质量一个人的事,必须组建跨职能CFT团队:工程、制程、设备、生产、品质、采购协同参与。
核心输出:明确分析范围(单工序/全流程)、产品型号、制程边界、分析目的。
避坑:不要一上来就全工序笼统分析,越精细、越聚焦,风险越精准。
Step2 结构分析(理清层级关系)
搭建三层结构:制程步骤→工序要素→作业对象
简单说就是:把每一道工序单独拆解,细化到设备、人员、治具、物料、环境,杜绝笼统打包分析。
举例:注塑工序,单独拆解为:上料→烘料→注塑成型→冷却→取件→外观检验,逐工序独立分析。
Step3 功能分析(对应工序作用)
每一道工序,必须明确:本步骤要实现什么功能、达到什么标准。
错误写法:完成产品加工(太笼统)
正确写法:恒温注塑、保压成型,确保产品尺寸、外观、结构符合图纸标准
核心逻辑:没有清晰功能,就没有精准失效。
Step4 失效分析(失效模式+失效后果)
新版重点:区分三层逻辑,杜绝万能套话。
1.失效模式(工序出了什么问题):缩水、毛边、气泡、变形、缺料
2.失效后果(带来什么影响):尺寸超差、装配不良、客户退货、批量报废
3.失效原因(为什么会发生):温度参数异常、原料潮湿、模具排气不良、压力不稳
避坑:禁止全部写“人员操作失误、管控不到位”,必须精准对应工序真实诱因。
Step5 风险分析(S/O/D打分+AP判定)
FMEA最核心、最严谨的环节,打分绝不凭感觉,严格对标行业标准。
简单通俗打分逻辑(现场直接套用):
S严重度:看对产品/客户的影响大小
9-10分:影响安全、功能报废、客户重大投诉
5-8分:影响装配、外观不良、返工返修
1-4分:轻微瑕疵、不影响使用、可接受
O发生频度:看过往量产发生概率
高频反复发生→高分;常年稳定无异常→低分,必须依托过往异常数据,不瞎编。
D探测度:看现有管控能不能提前拦住
自动设备预警、全检拦截→低分;无管控、事后才发现→高分
最后根据S/O/D组合,输出AP风险等级(H/M/L),优先攻坚高风险项。
Step6 优化改善(高风险闭环)
所有H高风险项,必须有专项改善动作、责任人、完成时间、验证结果。
拒绝无效改善:杜绝“加强培训、加强巡检”空泛对策。
有效改善举例:
模具排气不良导致气泡→优化模具排气槽、固化烘料参数、增加首件全检机制
改善后重新打分,验证风险等级下降,形成闭环。
Step7 结果文档化(联动管控计划)
新版FMEA硬性要求:FMEA必须和管制计划、SOP完全对应。
FMEA识别的风险,必须在管制计划中有对应的管控手段、检验频次、验证方式,做到风险、对策、管控一一匹配。
03 一线高频错误(审核必扣分,逐条避坑)
整理客户/第三方审核最高频的FMEA问题,90%企业都踩过:
老旧RPN思维:还在用S*O*D数值排序风险,未使用新版AP优先级
模板化套写:失效模式通用,和本工序产品、工艺不匹配
原因过于笼统:全部归结为人为失误,无具体设备/物料/工艺根因
打分严重失真:现场不良频发,频度依旧打低分,数据造假明显
无动态更新:一年一次应付审核,工艺变更、异常复发后不迭代FMEA
文件两张皮:FMEA风险项,现场SOP、管制计划无对应管控
04 真实落地逻辑:FMEA不是资料,是风控工具
很多人觉得FMEA没用、繁琐、耗时间,是因为只用它应付审核,没用它管控现场。
真正落地的FMEA,能解决80%量产问题:
新品试产前,提前识别失效风险,避免试产批量翻车;
量产过程中,针对高风险项重点管控,降低不良率;
异常复发后,及时迭代优化,封堵体系漏洞;
客户稽核时,整套风险逻辑闭环、真实落地,零扣分通关。
顶级FMEA:提前规避风险;低端FMEA:事后补全资料。
05 经验总结
APQP、FMEA、SPC、MSA是质量体系四大核心工具。
如果说SPC是事后监控、MSA是验证工具,那FMEA就是事前风控的核心底牌。
能独立落地新版七步FMEA、精准识别风险、推动制程优化、联动管控计划的人,才是企业刚需的资深质量/制程工程师。