ARTICLE · 1045201
注塑埋件自动植入上下料:螺母/插件怎么稳稳送进模具
01嵌件植入为什么不能靠手
注塑件里带着金属嵌件的品种很常见:螺母、铜套、电子接插件、轴销,这些零件要在注塑机合模前就位在模具型腔里,塑料包覆成型后成为一体件。靠人工把嵌件摆进模具,问题集中在三点:一是节拍被注塑周期卡死,人的动作快不过机器;二是手要伸进模区取放,存在安全风险;三是漏植、装反、装歪这类问题靠肉眼很难做到每模都守住,批量一上去就难免出次品。一旦漏植没发现,下游装配时螺丝拧不进、电气接触不良,返工和客诉的成本比上自动线高得多。
嵌件植入自动化的核心,不是"快",而是每模都一致、每模都可确认——稳定性比速度更关键。
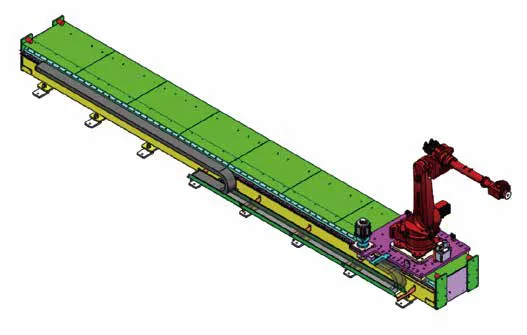
单轴桁架 WFGR01 这类直线取放机构,常用于嵌件从料仓到模具口的定向搬运,结构紧凑、调试直观,是较常见的入门方案。它把人从模具开口前替换下来,先解决安全和节拍两件事,投入也相对容易回收。
02取件、植入、合模怎么配合
整套动作是一条节拍链:振动盘或排料机构把嵌件排序送出,取料机构(真空吸或夹爪)取一件,送入开模状态的型腔,确认到位后注塑机合模、注射、保压、开模,成品由另一路取出。这里的关键是与注塑机信号联锁——植入机构只有在模具全开、安全门到位的信号给过来后才动作,避免撞模或压到机构。信号不是单向通知,而是双向确认:注塑机给"可以植入"的许可,植入机构给"已退出模区"的回复,任一方异常都暂停,这套互锁是安全底线。
三轴桁架 WFGR03(含悬臂三轴)可以覆盖模具上方更大的取放范围,适合一模多腔、或嵌件落点分散的工况。悬臂结构能在不挤占注塑机正前方操作空间的前提下完成植入,对换模和人工干预都比较友好,也方便现场维护和异常处理。如果模具正前方需要留给取成品或人工巡检,悬臂从侧上方进入就是较顺的选择。
值得提醒的是,植入机构本身也要做防高温和防塑料飞溅的考虑:模具开口附近温度不低,取放头长期在热区边缘工作,选材和风冷要提前规划,否则夹具寿命和定位会慢慢漂移,反而影响一致性。
03植入定位精度与节拍匹配
嵌件植入到型腔,定位精度通常在 ±0.1~0.3mm 这一级。这个要求不算超低,但也谈不上宽松:偏出范围,塑料包不住嵌件,或者封胶面被压伤,出来的就是废品。所以取放机构的重复定位要稳,末端夹具要有导向或仿形定位,把嵌件"导"进型腔而不是"放"进型腔,降低对机器人走位精度的苛求。
植入节拍必须匹配注塑周期,不能让上下料成为整条线的瓶颈;当上下料时间接近或超过单模周期,就要考虑多工位并行或转台分流。
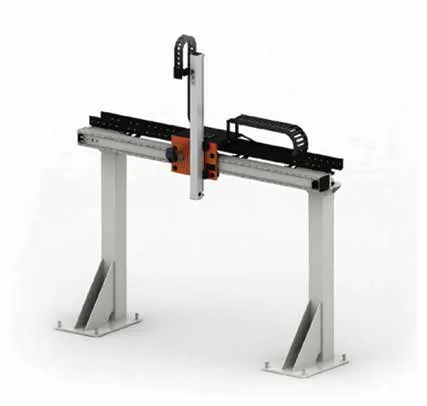
悬臂三轴在模具开口上方的悬伸取放,是这类工况里一种典型布局,能在有限空间内完成跨腔植入,减少机构干涉,也便于在模具周边排布多路取放头。
04来料排序上料与防漏植
嵌件来料往往是散件,要排序、定向、单件分离后供料。螺母类可以用振动盘定向,异形插件更适合柔性供料或治具排料,料道角度、挡料节拍都要跟着件形调。防漏植是质量底线:每一模植入后,用视觉或传感器确认嵌件在位,确认信号没收到,注塑机不下合模指令,把异常模剔出来而不是带病生产。
沃弗的视觉检测项目应用,可覆盖嵌件在位、装反、缺件的在线判别,把防错从"靠人盯"升级为"系统判定",对一模多腔、嵌件小而多的工况尤其有用,也能把漏植率压到较低水平。
05多工位转台与桁架选型
当一模多腔、或多品种嵌件组合植入时,常用转台把"取料—植入—取出成品"几道工序在空间上错开,同一台注塑机周围排两到三个工位,桁架在工位间周转,让机构的等待时间被填满。选型上,轻小嵌件多为单轴桁架 WFGR01 / 两轴桁架 WFGR02;嵌件种类多、落点分散、需要避让模具结构件时,三轴桁架 WFGR03 或悬臂三轴更合适。沃弗按非标生产线/自动化设备定制来做,跟着您的产品和模具走。
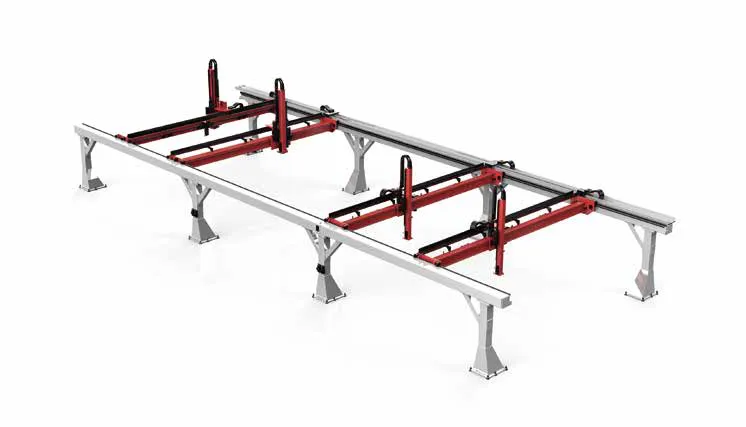
结构件的刚性、导向精度和夹具仿形,直接决定植入能不能"稳稳送进",这部分沃弗按非标生产线/自动化设备定制来做,跟着您的产品和模具走。从料仓、夹具到取放轨迹,整套按您嵌件的形状、模穴数和节拍统一设计,而不是拼标准件。
06诚实边界:哪些产品不适合上自动线
不是所有嵌件注塑都值得上自动线。嵌件种类三天两头换、单批量很小、模具本身一年开不了几次的,硬上专机或桁架,摊到每件上的设备成本和时间成本会偏高,回报周期也长,现场调试的精力未必收得回来。
这类情况我们也会直说:算下来不划算也会直说,先用半自动工装过渡,等产量起来再上整线,比一次性重投入更稳妥。我们不硬推整线,合适才建议上。