ARTICLE · 1134426
领尖一长一短、往上翘:先用硬模板锁定误差在第几道
领尖一长一短、往上翘:先用硬模板锁定误差在第几道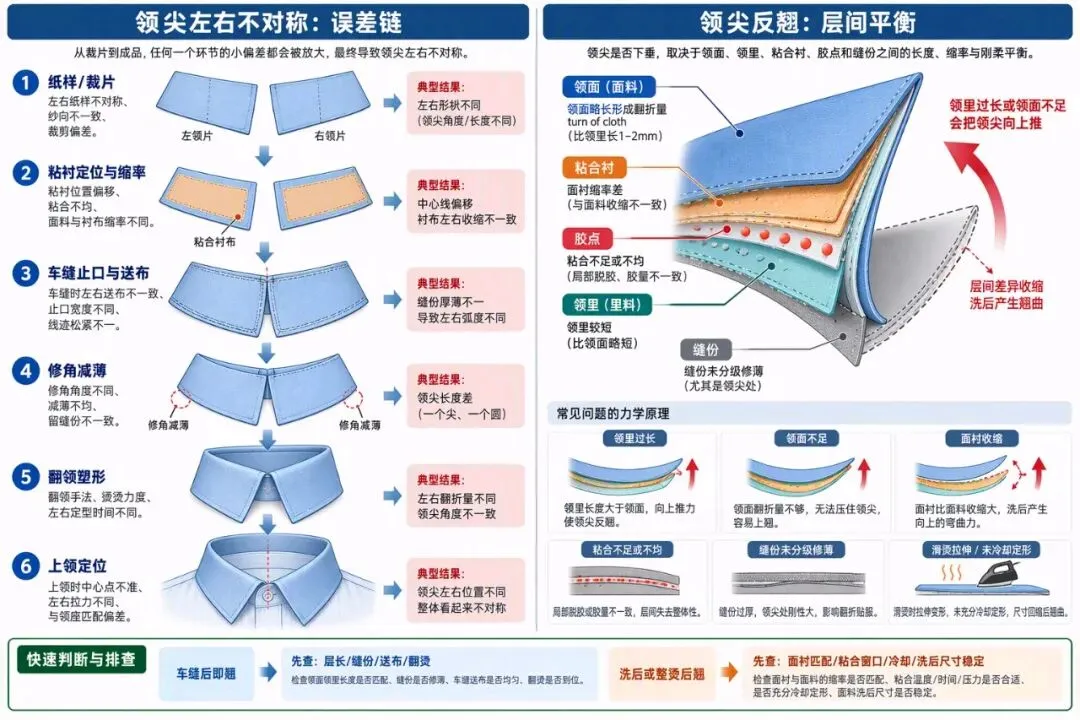
领尖一长一短、往上翘:先用硬模板锁定误差在第几道
板房打样或大货巡检时,常遇到两类领子问题:左右领尖不对称、一长一短,或者领尖洗后往上反翘。第一反应往往是「车工没做好」,但按工序倒查,误差大多不是最后一道才产生——纸样、粘衬、车缝、修角、整烫、上领,每一道都可能把偏差带进来。
诚实说明:GB/T 2660-2017 目前仍是现行《衬衫》国家标准,但公开标准信息页并未给出「左右领尖长度差」的统一数值。因此本文不编造公差,现场应优先用买方 Tech Pack/尺寸表公差;没有数值时,以批准样、对称硬模板及经确认的边界样建立款号标准。文中粘合与衬布相关结论参考 ASTM D2724、FZ/T 80007.1-2023 及主流衬布供应商(如 Vlieseline、Freudenberg)的工艺资料,仅供方法参照,不能替代买方接受值。
先做这 5 项
优先级按「出现频率的工艺逻辑 + 验证速度」排序,不代表行业统计排名:
用同一块硬模板检查四道工序:纸样、上/下层裁片、粘衬后裁片、车缝完成后的左右领尖。先确定误差在哪一道产生,而不是成品后一起追责。量产现场通常要求核对唛架、硬/软样、布纹线,并从上层、中层、下层抽查裁片与纸样的一致性。 把领尖车缝改为「后中向左右两边、同方向、同手法」完成,并使用净样/轨迹模板。从中心分别向外缝,可减少因左右进入领尖方向不同造成的形状差;领尖附近应缩短针距,以少量斜向短针过尖,而不是在理论尖点硬转一针。 领尖缝份统一分级修薄,尖端去厚量必须左右一致。尖端内余量过多或一边修得多、一边修得少,会直接造成尖形不同、厚边及局部上顶。 确认领面/领里「翻折量」正确。上领面必须有足够长度越过领边曲面,领里相对短/小,使领边自然向里扣;如果两层等长、领里反而偏长,或车缝时一层被拉伸,就容易反翘。 对当前面料 × 衬布重新做粘合及洗后验证。粘合必须同时控制温度、压力、时间和冷却;面衬缩率不匹配、欠粘、过粘或冷却前移动,可能在整烫或水洗后表现为起泡、层间收缩差和翘曲。
一、领尖左右不对称:分工序根因
最值得先查的组合:①车缝轨迹与送布差;②修角厚度不一致;③粘衬后裁片发生变化;④领面/领里层长关系错误;⑤上领定位把原本合格的翻领拉歪。
二、领尖反翘:重点根因
A. 车缝、翻领后立即反翘
通常优先检查:
领面翻折量不足或领里过长。上层需要略多的长度跨过领边;否则领边无法向里扣,底层会把领尖向上推。 缝份过厚或没有分级。厚料集中在尖端,会形成局部「支点」,翻出后把领尖顶起。 上下层送布不均或人为拉伸。若问题总发生在固定左侧或固定车缝方向,优先看压脚压力、送布牙状态、操作员牵拉及车缝方向。 衬布过硬、过厚或尖端加固过度。较重衬布会妨碍领子平顺翻卷并产生板硬外观;衬布应按面料重量、手感和最终用途匹配。 翻烫方向错误。翻领后应把领面边缘轻微滚向领里侧;滑动熨斗或强行拉尖容易把一层拉长并把变形定型。
B. 水洗或整烫后才反翘
优先指向材料与粘合系统:
面料与衬布缩率/湿热反应不一致。不同层在热、水和机械作用下尺寸变化不同,会形成内部弯矩。 粘合不足、局部欠粘或冷却前移动。欠温、时间不足、压力不均会造成弱粘;过温、过压或时间过长则可能产生渗胶、板硬和差异收缩。 粘衬方向错误。衬布经纬方向与领片受力方向不匹配,水洗后可能形成扭曲或单侧翘起;衬布供应商资料明确提示裁向错误可能产生张力甚至脱层。 最终整烫重新激活或重塑了粘合层。温度、蒸汽、压力和冷却过程会改变最终形状;整烫后应完全干燥、冷却再判断,而不是热态立即判定。
三、最快现场排查顺序
先确认反翘出现阶段:车缝/翻领后已经翘,优先查层长、止口、送布、修角、翻烫;装领后才翘,优先查领座对位、左右吃势和上领拉伸;水洗/整烫后才翘,优先查面衬匹配、粘合窗口、缩率和冷却。 用同一硬净样做「四次叠检」:依次检查纸样 → 裁片 → 粘衬后 → 车缝未翻。在哪一步首次偏离,根因大概率就在该工序或紧邻前工序。 把独立翻领对折比尖:后中对齐,自然平放,不拉扯。缝线轨迹不同 → 车缝/模板问题;缝线相同、翻出后不同 → 修角/翻角问题;翻领合格、装领后不同 → 上领定位/领座问题。 做「单变量对照样」:同一面料、同一纸样,每次只改一个因素——当前车法 vs 后中向两边同方向车法;当前修角 vs 标准化修角模板;当前衬布 vs 已验证兼容衬布;当前整烫 vs 只压不推、完全冷却后判定。否则无法判断改善来自哪里。 对洗后问题做组合测试:用实际面料 × 实际衬布 × 实际粘合机参数制作试样,记录温度、压力、时间、衬布方向和冷却条件;检查初始外观、剥离状态,并按产品真实护理条件洗后复核。
四、量产核心控制点
关于公差:本次检索没有找到公开权威资料给出适用于所有衬衫的统一「左右领尖长度差」数值,不宜据此自行编造。建议现场采用买方 Tech Pack/尺寸表公差优先;没有数值时,以批准样、对称硬模板及经确认的边界样建立款号标准;工厂内部通常将「高低不对称、止口不均、外翻/内卷」列为缺陷,并要求尺寸遵循工艺规定的公差。
五、现场讨论表
生产线会议只抓四句话
先用硬模板找出误差在哪一道出现;车缝统一从后中向两侧;领尖修角左右同标准;洗后问题必须回到面衬匹配和粘合条件验证。