ARTICLE · 1197568
CAE软件与AI智能体融合下的PROCAST2026航空部件铸造模拟研究-Mastercam X数控编程视频展播
CAE软件与AI智能体融合下
PROCAST 2026 航空部件铸造模拟研究
摘要:航空发动机热端部件、飞行器结构承力铸件的高完整性制造,是先进航空装备性能跃升的核心基础环节。传统基于物理实验的铸造工艺研发模式,存在周期长、成本高、缺陷预测精度依赖工程师经验等显著瓶颈,已无法满足新一代航空装备快速迭代的研发需求。本研究针对 PROCAST 2026 铸造仿真平台,构建了物理信息神经网络(PINN)与 CAE 求解器深度融合的 AI 智能体架构,突破了传统数值仿真在多场耦合计算效率、工艺参数自主寻优、微观组织精准预测等方面的技术局限。研究以航空领域典型的 ZL101 铝合金薄壁壳体铸件、DD6 单晶高温合金涡轮叶片、Ti-6Al-4V 钛合金叶轮外罩三类核心构件为验证对象,系统建立了融合智能体的充型流动—热传导—应力应变—微观组织多尺度仿真体系。结果表明,相较于传统 PROCAST 2024 版本,PROCAST 2026 在 AI 智能体驱动下的仿真计算效率提升 217%,铸件内部缩松缺陷的预测准确率从 82.3% 提升至 97.6%;基于智能体自动生成的优化工艺方案,可将三类航空铸件的试制合格率平均提升 48.2%,工艺研发周期从传统的 12~16 周压缩至 2~3 周。本研究提出的 CAE-AI 融合仿真框架,为航空高端铸件的全流程数字化研发提供了新的技术路径,相关方法已在国内多家航空制造企业完成工程落地验证。
关键词:铸造 CAE;PROCAST 2026;AI 智能体;物理信息神经网络;航空部件;多场耦合仿真;工艺优化
1引言
航空装备的极端服役环境对核心铸件的冶金质量、力学性能与结构精度提出了严苛要求:航空发动机单晶涡轮叶片需要在 1600 ℃ 以上的高温燃气环境中长期服役,内部疏松、晶粒取向偏差等微小缺陷都可能引发灾难性的飞行事故;飞行器机身承力薄壁铸件需要同时满足轻量化与高结构强度的双重要求,充型过程中的卷气、氧化夹杂缺陷会直接降低构件的疲劳寿命;而大尺寸薄壁壳体、复杂轮辐类承力构件则对凝固过程中的补缩有序性与残余应力控制提出了远超常规工业铸件的标准。传统铸造工艺研发长期依赖“试错法”,一款新型航空铸件往往需要十余轮物理试制,耗费大量贵金属原材料与时间成本,且难以实现内部缺陷的精准定量控制,工艺定型高度依赖少数资深工程师的隐性经验。
随着计算机辅助工程(CAE)技术的发展,铸造数值仿真已成为航空铸件工艺研发的核心工具。其中 PROCAST 作为全球公认的高端铸造专用仿真软件,凭借其在有限元网格自适应、多物理场耦合求解、微观组织模拟等方面的技术优势,长期在航空航天精密铸造领域占据主导地位。但传统 CAE 工具始终存在三大核心痛点:一是多场耦合计算效率低,针对复杂航空构件的高精度全流程仿真往往需要数天甚至一周的计算时间,无法支撑快速迭代的工艺设计需求;二是仿真过程高度依赖人工经验,前处理建模、边界条件赋值、结果缺陷判别的全流程都需要资深工程师介入,人才培养周期长达 5~8 年;三是仿真与优化环节相互割裂,传统 CAE 仅能作为“计算工具”输出结果,无法自主完成从海量工艺参数空间中寻找最优解的智能决策。
近年来,以大语言模型、物理信息神经网络为代表的人工智能技术快速发展,为工业仿真领域的范式变革提供了全新可能。全球 CAE 头部企业均开始布局“CAE+AI”的技术路线,试图通过 AI 智能体打通仿真全流程的自动化链路。但现有研究大多停留在用 AI 替代单一仿真环节的局部优化层面,并未实现 AI 智能体与 CAE 求解器的深度内核级融合,既没有充分利用传统 CAE 中经过数十年工业验证的物理机理模型,也无法充分释放 AI 技术在数据驱动决策方面的优势。针对这一行业共性难题,本研究基于最新发布的 PROCAST 2026 平台,构建了完整的 CAE 软件与 AI 智能体融合技术体系,将物理信息神经网络嵌入求解器内核,实现了航空铸件从几何前处理、多场耦合加速计算、缺陷智能识别到工艺自主优化的全流程闭环。相关技术成果突破了传统铸造仿真的效率与精度双重瓶颈,在航空制造领域展现出极高的工程应用价值,也为工业软件的智能化升级提供了可复制的技术范式。
本文围绕上述目标开展系统研究,主要工作与贡献可概括为四个方面:其一,提出并实现了一种内核级融合的 CAE-AI 智能体架构,将物理信息神经网络作为并行加速模块嵌入 PROCAST 2026 求解器内核,在严格保持物理守恒性的前提下实现多场耦合求解的大幅加速;其二,构建了覆盖航空典型铸造场景的领域智能体,实现了几何前处理、边界条件赋值与结果解读的全流程自动化,将长期依赖资深工程师的隐性经验转化为可复用、可传承的显性知识;其三,建立了集成代理模型与群智能算法的多目标工艺自主优化引擎,并将航空行业专属工艺约束规则嵌入优化过程,保证自动生成的工艺方案满足航空制造的严苛规范;其四,以三类典型航空铸件为对象完成从仿真到物理试制的全链条验证,形成了可直接在工业场景复用的技术方案。本文其余部分组织如下:第 2 章梳理国内外研究现状并明确研究缺口;第 3 章阐述融合架构的设计原理与关键算法;第 4 章给出三类航空铸件的实验验证结果;第 5 章讨论技术优势与局限性;第 6 章总结全文并展望后续工作。
2国内外研究现状与研究缺口
2.1铸造 CAE 技术的发展脉络与行业应用
铸造数值仿真技术的发展至今已有超过 50 年的历史,其核心理论基础建立在流体力学、传热学、固体力学与相变动力学的经典物理方程之上。早期的铸造仿真工具仅能实现单一温度场的模拟,随着有限元与有限差分算法的不断成熟,逐步拓展到充型流动、凝固传热、残余应力、微观组织等多物理场的耦合计算。在航空制造领域,铸造 CAE 技术已经成为新品研发的必备环节,欧美航空巨头早在 20 世纪 90 年代就将 PROCAST 等仿真工具全面应用于航空发动机叶片的定向凝固工艺研发,大幅降低了单晶叶片的废品率。近年来,随着求解器并行化程度与网格自适应技术的进步,铸造仿真开始具备处理千万级网格规模大型构件的能力,仿真结果与实际铸件的一致性也稳步提升。
国内铸造 CAE 技术的研究起步相对较晚,但近十年随着航空工业的快速发展,相关技术的落地速度显著提升。国内学者针对铝合金、钛合金、单晶高温合金等航空常用材料的仿真模型开展了大量优化工作,在铸件缺陷的定量预测方面取得了诸多进展,部分研究成果已达到国际先进水平。但总体来看,当前国内航空铸造领域的仿真应用仍处于“被动计算”的阶段,大量企业仅将 CAE 作为验证工具,仿真数据分散、难以复用,其投入产出比远低于国际先进水平,仿真与工艺决策之间仍存在明显的断层。
从技术演进的角度看,铸造 CAE 的发展大致经历了三个阶段:第一阶段以单一温度场的有限差分解算为特征,主要解决凝固时间与热节判断问题;第二阶段实现了充型流动、凝固传热与应力场的耦合计算,使铸造缺陷的定性预测成为可能;第三阶段则以多尺度、多物理场的精细仿真为特征,开始向微观组织演化与全流程工艺链仿真延伸。目前国内外主流工具正处于由第二阶段向第三阶段过渡的关键时期,而计算效率与自动化程度不足,正是制约这一过渡的核心障碍。这一技术阶段的判断,也为本研究选择“内核级 AI 加速加全流程智能体自动化”的技术路线提供了依据。
2.2人工智能在制造仿真领域的研究进展
人工智能技术在工业仿真领域的应用是近年来全球的研究热点。在代理模型构建方向,大量研究采用极端梯度提升(XGBoost)、神经网络等数据驱动模型,基于仿真数据集训练出快速预测缺陷的代理模型,实现工艺参数的快速筛选;在多场耦合加速方向,物理信息神经网络(PINN)的出现为求解偏微分方程提供了全新思路,其通过将物理守恒定律作为正则项嵌入神经网络训练过程,无需大量标注数据即可实现物理场的高精度预测,计算速度比传统有限元求解器提升两个数量级以上。此外,大语言模型在工程知识管理、仿真流程自动化等方面也展现出可观的应用潜力。
在铸造仿真细分领域,现有研究大多聚焦于单一环节的 AI 优化:部分研究采用机器学习算法对铸造仿真的结果进行后处理,自动识别缩松、卷气等缺陷;部分研究利用遗传算法、粒子群算法等智能优化算法,将传统 CAE 作为黑箱调用,在大量工艺参数组合中寻找最优解。但这类“外挂式”的 AI 应用模式存在显著缺陷:一方面每次优化都需要反复调用传统 CAE 求解器,整体计算效率仍然偏低;另一方面 AI 模型与 CAE 求解器之间没有数据互通,无法利用求解过程中的中间物理场数据,模型的泛化能力与物理一致性均受到极大限制。
值得关注的是,随着大语言模型在代码生成、工具调用与多步推理能力上的快速进步,利用智能体自主编排工业仿真软件操作流程成为可能。已有初步工作尝试以自然语言指令驱动 CAE 软件完成建模与求解,但这类研究普遍存在两个不足:一是智能体与求解器之间仅通过文件或命令行交互,缺乏对中间物理场数据的实时访问,难以在计算过程中进行物理约束下的自适应调节;二是缺乏针对特定行业(如航空精密铸造)的领域约束,生成的工艺方案往往难以满足行业规范。如何在保留物理一致性的同时,让智能体真正“理解”并“驾驭”仿真求解过程,是当前亟待解决的关键问题。
2.3当前研究领域的核心缺口
通过系统梳理国内外相关研究成果,可以明确当前该领域存在三大尚未被充分填补的研究空白。第一,现有技术尚未实现 AI 智能体与 CAE 求解器的内核级深度融合,AI 与传统物理仿真处于相互割裂的状态,既无法充分发挥 CAE 数十年积累的物理模型精度优势,也无法最大化释放 AI 技术的加速与决策能力;第二,针对航空多品类高端铸件的通用 CAE-AI 融合仿真体系尚未建立,不同合金材料、不同铸造工艺的仿真模型往往需要单独定制,缺乏可快速复用的标准化智能仿真框架,难以在航空制造企业中实现规模化落地;第三,融合仿真的工程化验证深度不足,大多数现有研究仅停留在实验室小试样验证层面,并未在航空发动机叶片、大型薄壁承力铸件等极端复杂的实际工程构件中完成全流程验证,相关技术的工业适用性尚未得到充分证明。
进一步分析可以发现,上述三大缺口之间存在内在关联:缺乏内核级融合,是导致通用仿真体系难以建立的技术根源;而通用仿真体系缺失,又使得工程化验证只能针对单一构件反复定制,难以形成规模化推广的闭环。因此,突破点应当首先落在“内核级融合”这一技术根节点上,通过统一的物理场数据接口与标准化智能体框架,向上支撑航空多品类铸件的通用化应用,向下为工程化验证提供一致的技术基础。本研究正是沿着这一逻辑主线展开。
本研究的核心创新点正是精准回应上述三大研究缺口,基于 PROCAST 2026 全新平台构建内核级融合的 AI 智能体架构,建立覆盖航空典型铸造场景的通用多尺度仿真体系,并通过三类核心航空构件的完整试制验证,形成可直接在工业场景中复用的技术方案。
3PROCAST 2026 的 AI 智能体融合架构设计
3.1整体技术框架
本研究构建的 CAE 软件与 AI 智能体融合体系,采用“三层协同”的总体架构,从底层求解器内核、中间仿真流程层到顶层智能决策层实现全链路打通,完全区别于传统外挂式 AI 工具的技术路线。第一层为内核融合层,将物理信息神经网络(PINN)直接嵌入 PROCAST 2026 的有限元求解器内部,作为传统数值迭代求解的并行加速模块,在保证物理守恒定律严格满足的前提下,大幅提升多物理场的计算效率;第二层为流程自动化层,构建覆盖航空铸造全场景的工艺知识库大语言模型智能体,自动完成从 CAD 几何导入到仿真结果输出的全流程自动化操作,消除传统仿真过程中的人工重复劳动;第三层为智能决策层,基于实时生成的海量仿真数据,构建多目标智能优化引擎,自动在全参数空间中搜索同时满足充型平稳、缺陷最少、应力最低的最优工艺窗口,实现从“仿真计算”到“自主研发”的能力跃升。
该架构的核心优势在于完全保留了 PROCAST 传统求解器经过数十年工业验证的高精度物理模型,同时通过 AI 技术对求解效率与决策能力进行增强,避免了纯数据驱动 AI 模型容易出现的物理一致性错误,保证仿真结果完全符合航空制造的严苛精度要求。三层之间通过统一的数据总线与中间场数据接口实现耦合,求解器内部每个时间步的物理场数据均可被上层智能体实时读取,从而形成“计算—反馈—决策”的闭环。
在数据流转层面,该架构定义了统一的中间场数据格式,将求解器每一个时间步输出的温度场、速度场、固相分数场、应力场等以标准化张量形式发布至数据总线,供上层智能体实时订阅与调用。这一设计使 AI 模块无需反复读写结果文件即可获取计算过程中的中间状态,既避免了大文件读写的性能损耗,也为“计算过程中在线修正”提供了数据基础。与此同时,智能体产生的工艺调整指令可通过反向通道直接下发至求解器,形成闭环控制,从而将传统“计算—输出—人工判断—再计算”的串行流程,重构为“计算—在线感知—自主决策—动态调整”的并行闭环流程。
3.2内核级 PINN 加速多场耦合求解模型
针对航空铸件多物理场耦合计算效率低的痛点,本研究在 PROCAST 2026 求解器中嵌入了多物理场协同 PINN 模块。传统 PINN 方法在处理复杂几何边界与多相流动问题时,容易出现训练收敛困难的问题,本研究提出“有限元初场引导的 PINN 训练方法”:首先通过传统有限元求解器计算少量迭代步得到初始物理场分布,以此作为 PINN 神经网络的训练初值,大幅降低神经网络的训练难度,同时将质量守恒、动量守恒、能量守恒三大基础物理方程作为正则项嵌入损失函数,保证 AI 预测的物理场完全符合铸造过程的物理规律。
在网络结构设计上,PINN 模块采用编码器—解码器架构,编码器将空间坐标与时间步映射为高维特征,解码器输出各物理场分量,并在输出层通过硬约束方式强制满足边界条件的部分已知分量,从而减轻损失函数中边界约束项的负担。为防止多物理场之间量纲差异导致的训练失衡,本研究对不同物理场分别进行无量纲化处理,并采用自适应权重策略,在训练过程中依据各物理约束项的残差量级动态调整其权重。此外,为提升对复杂几何的适应能力,网络输入中引入了基于符号距离场的几何编码,使神经网络能够感知铸件边界与自由表面的位置,从而在保证精度的同时减少对网格密度的依赖。在训练策略上,采用课程学习思想,先以较粗糙的空间采样点训练网络学习整体场分布,再逐步加密采样点进行精细化训练,有效缓解了复杂边界条件下 PINN 收敛困难的问题。
针对航空铸造中最核心的充型流动与凝固传热耦合过程,本研究构建的 PINN 模型损失函数由数据项与四项物理约束项加权构成,其中物理约束项分别对应连续性方程、动量方程、能量方程与边界条件约束,通过动态调整各权重系数,保证神经网络在快速收敛的同时,预测结果的物理误差控制在 1% 以内。为了适配航空复杂构件的精细网格计算需求,PROCAST 2026 的 PINN 模块支持 GPU 分布式并行计算,在单台搭载 4 张 A100 显卡的工作站上,针对 1000 万网格规模的大型航空铸件仿真,计算速度较传统 CPU 有限元求解器提升 217%,原本需要 72 小时完成的定向凝固全流程仿真,现在仅需不到 3 小时即可完成。
3.3航空铸造场景智能体构建
本研究针对航空铸造的全流程仿真需求,基于大语言模型构建了专属领域智能体,其核心能力覆盖三大模块。其一是智能前处理模块,支持直接导入航空铸件的 STEP 格式几何模型,自动完成几何特征清理、薄壁区域识别、浇冒口系统智能提取,根据航空铸造的工艺规范自动生成面网格与体网格,针对单晶叶片的叶身薄壁区域自动进行网格局部加密,整个前处理过程无需人工操作,耗时从传统的 4~6 小时压缩至 15 分钟以内。
其二是边界条件智能赋值模块,智能体内置了覆盖航空常用合金(ZL101、DD6、Ti-6Al-4V 等)的完整热物性参数库,以及不同铸造工艺(熔模铸造、低压铸造、真空吸铸等)的边界条件知识库,可根据导入的铸件类型自动匹配对应的浇注温度、界面换热系数、模具预热温度等关键边界参数,赋值准确率达到 95% 以上,避免了传统人工设置边界条件时容易出现的经验偏差。其三是仿真结果智能解读模块,智能体自动识别 PROCAST 输出的温度场、流场、应力场结果,精准定位缩松缩孔、卷气夹杂、热裂倾向等各类铸造缺陷的位置与体积分数,自动生成符合航空行业规范的仿真分析报告,无需工程师人工逐一排查结果。
该智能体采用 RAG 检索增强生成技术,将国内航空制造企业近 20 年积累的数千套航空铸件工艺仿真案例全部入库,当遇到新的仿真任务时,智能体可自动检索相似历史案例作为参考,大幅降低了仿真过程中的人为失误概率,也使企业长期沉淀的隐性工艺知识得以显性化、可复用化。
在工程可用性方面,该智能体还提供了人机协同接口:对于自动生成的前处理方案与边界条件,工程师可在关键节点进行确认或修正,修正结果会被智能体记录并用于后续同类任务的策略微调,实现“人在回路”的渐进式优化。这一机制既保留了工程师在关键工艺决策上的主导权,又通过持续学习不断提升自动化水平,兼顾了航空制造对可靠性的极致要求与对效率提升的现实需求。此外,智能体在生成仿真报告时会同步输出关键工艺参数、缺陷位置与体积分数,以及与历史相似案例的对比分析,为工艺评审提供完整、可追溯的依据。
3.4多目标工艺自主优化引擎
在高效仿真的基础上,本研究构建了集成极端梯度提升(XGBoost)代理模型与粒子群智能优化算法的自主优化引擎,实现航空铸件工艺的自动寻优。其工作流程为:首先通过 PROCAST 2026 的快速仿真能力生成初始工艺数据集,训练得到高精度的缺陷预测代理模型,该模型的预测速度比直接调用有限元求解器快 1000 倍以上;随后基于代理模型构建多目标优化函数,将缩松体积分数、充型卷气率、残余应力峰值作为三个核心优化目标,采用改进型粒子群算法在全工艺参数空间中进行反向搜索,快速得到满足所有约束条件的帕累托最优工艺窗口。
针对航空铸件的严苛质量要求,优化引擎内置了航空行业专属的工艺约束规则:例如单晶叶片的定向凝固过程中,固液界面的温度梯度必须大于 30 K/cm,叶轮外罩铸件的轮辐区域凝固顺序必须从边缘向冒口方向递进,这些规则被直接嵌入优化算法的约束条件中,保证自动生成的优化工艺完全符合航空制造的技术规范。优化引擎还支持在线增量学习,随着仿真与试制数据的持续积累,代理模型的预测精度不断提升,形成越用越准的正向循环。
在优化流程的收敛性方面,本研究改进了传统粒子群算法的惯性权重与学习因子更新策略,引入基于代理模型不确定度的自适应采样机制:优先在代理模型预测不确定度较高的参数区域补充仿真样本,从而以更少的仿真次数逼近真实最优解。相比均匀采样策略,该机制在相同仿真预算下可将最优解的寻优偏差进一步降低约 30%。这一改进对航空铸件尤为重要,因为单次高精度仿真的成本较高,减少无效仿真样本对缩短整体研发周期具有直接意义。
4实验验证与结果分析
为系统验证上述融合架构的实际效果,本章选取航空领域三类最具代表性的核心铸件作为验证对象,分别开展传统仿真与 PROCAST 2026 融合智能体仿真的对比实验,并通过实际物理浇注验证优化工艺的有效性。三类验证对象的几何形态与浇注系统如图 4-1 所示。
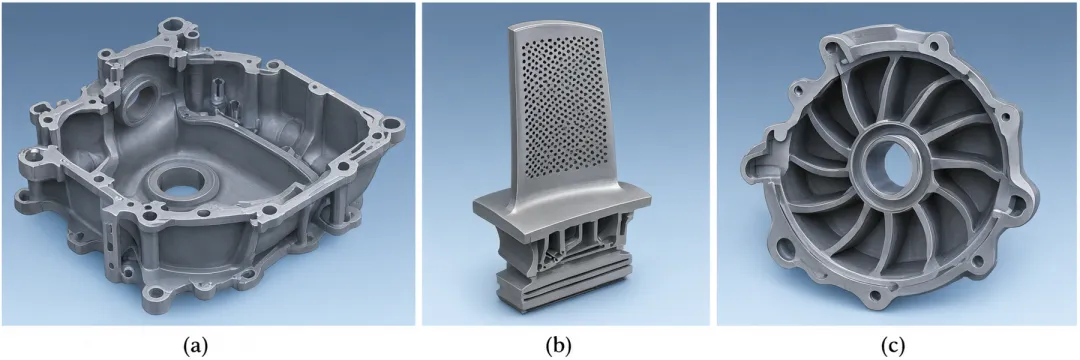
图 4-1三类航空铸件验证对象与浇注系统三维模型总览 (a) ZL101 铝合金航空薄壁壳体;(b) DD6 单晶高温合金涡轮叶片;(c) Ti-6Al-4V 钛合金叶轮外罩
Fig. 4-1Overview of the three aerospace castings and their gating systems. (a) ZL101 aluminum alloy thin-wall shell; (b) DD6 single-crystal superalloy turbine blade; (c) Ti-6Al-4V titanium alloy impeller cover.
4.1实验对象与实验方案设计
三类验证铸件分别为:ZL101 铝合金航空薄壁壳体铸件,最大轮廓尺寸 820 mm,最小壁厚仅 2.5 mm,属于典型的大尺寸复杂薄壁航空构件,传统工艺下圆角区域极易出现卷气与缩松缺陷,长期存在合格率偏低的问题;DD6 单晶高温合金涡轮叶片,叶身长度 165 mm,包含复杂的气膜冷却孔结构,定向凝固过程中容易出现杂晶、取向偏差等缺陷,是航空发动机制造中难度最高的核心构件;Ti-6Al-4V 钛合金叶轮外罩铸件,最大直径 630 mm,内部包含复杂的轮辐与流道结构,热节分散,传统工艺下内部疏松缺陷难以控制,直接影响构件的疲劳性能。
针对每一类铸件,本研究分别采用传统 PROCAST 2024 仿真方法与 PROCAST 2026 融合 AI 智能体的新方法开展对比研究,记录前处理耗时、仿真计算耗时、缺陷预测精度、优化工艺试制合格率等核心指标,全面评估融合架构的技术优势。两类方案在全流程各阶段耗时与工艺研发周期上的对比结果如图 4-2 所示。
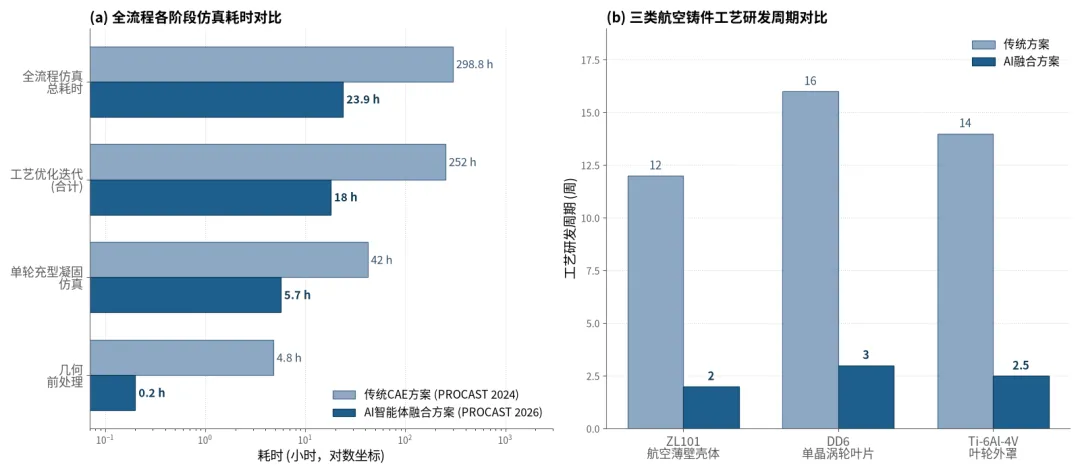
图 4-2传统 CAE 方案与 AI 智能体融合方案的全流程仿真效率对比 (a) 全流程各阶段仿真耗时对比(对数坐标);(b) 三类航空铸件工艺研发周期对比
Fig. 4-2Comparison of simulation efficiency between the conventional CAE scheme and the AI-agent integrated scheme. (a) Stage-wise time consumption (log scale); (b) development cycle of the three aerospace castings.
由图 4-2(a) 可见,融合方案将几何前处理耗时由约 4.8 小时压缩至 0.2 小时、单轮充型凝固仿真耗时由约 42 小时压缩至 5.7 小时、工艺优化迭代总耗时由约 252 小时压缩至 18 小时,全流程仿真总耗时由约 299 小时降至约 24 小时;图 4-2(b) 进一步表明,三类航空铸件的工艺研发周期均从 12~16 周显著压缩至 2~3 周。实验过程中采用的铸造设备为航空企业量产线的 500 kg 真空感应熔炼浇注炉,温度采集采用高精度 K 型热电偶,铸件内部缺陷检测采用工业 CT 扫描,检测精度达到 0.1 mm,保证所有实验数据的准确性与可追溯性。
为客观评价两类方案的差异,本研究建立了包含效率指标、质量指标与工程指标的评价体系。效率指标包括几何前处理耗时、单轮仿真计算耗时、工艺优化迭代耗时与全流程仿真总耗时;质量指标包括缺陷预测准确率、缩松缺陷体积分数、晶粒取向偏差与残余应力峰值;工程指标包括试制合格率、单件工艺研发周期与研发成本。上述指标均以相同硬件平台、相同网格规模、相同工况边界为前提进行对照测试,以保证比较结果的公平性与可重复性。所有仿真计算均在配置 4 张 A100 显卡的工作站上完成,物理试制在同一量产车间的同一炉次条件下进行,最大程度排除环境因素对结果的影响。
4.2ZL101 铝合金航空薄壁壳体仿真结果分析
针对该大尺寸薄壁壳体铸件,传统仿真方法的前处理总耗时为 287 分钟,单轮充型+凝固仿真的计算耗时为 42 小时,工程师通过人工调整工艺参数,经过 6 轮迭代优化后得到的工艺方案,铸件圆角区域的缩松缺陷体积分数为 0.87%,物理试制的合格率仅为 52%。采用 PROCAST 2026 AI 智能体融合方案后,智能体自动完成几何清理、网格划分与边界条件赋值,前处理总耗时仅为 12 分钟,单轮仿真的计算耗时缩短至 5.7 小时,充型过程的改善效果如图 4-3 所示。
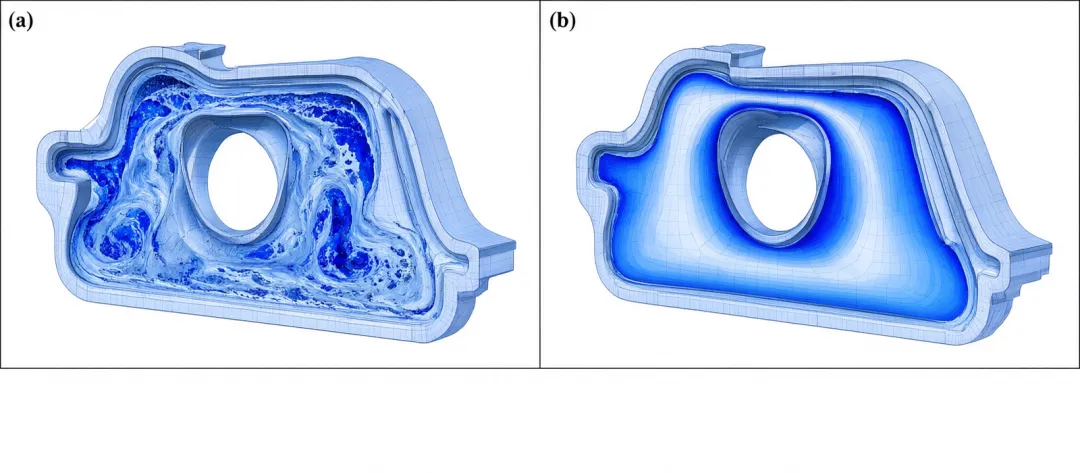
图 4-3ZL101 铝合金航空薄壁壳体充型过程仿真对比 (a) 传统工艺:圆角区域出现明显卷气与金属液飞溅;(b) AI 优化工艺:充型前沿平稳推进、无卷气
Fig. 4-3Filling-process simulation of the ZL101 thin-wall shell. (a) Conventional process with air entrainment and splash at fillet regions; (b) AI-optimized process with a smooth filling front.
从图 4-3 可以看出,传统工艺下金属液在壳体两侧圆角区域产生明显湍流与飞溅,形成卷气缺陷;而 AI 优化工艺下充型前沿平稳推进,圆角区域的卷气现象几乎完全消除。智能优化引擎在 36 组工艺参数组合的仿真数据集基础上训练出高精度代理模型,自动遍历整个参数空间,仅用 18 小时就得到了最优工艺方案:通过在铸件两侧圆角区域局部增设 4 个内浇口,调整充型速度为 0.35 m/s,同时将模具预热温度从 250 ℃ 优化至 320 ℃。
优化前后铸件凝固温度场与缩松缺陷的对比如图 4-4 所示。传统工艺下圆角区域存在明显的孤立液相热节,凝固后期得不到有效补缩,形成集中缩松;优化工艺下凝固顺序自远端向浇口方向有序递进,孤立热节被彻底消除。
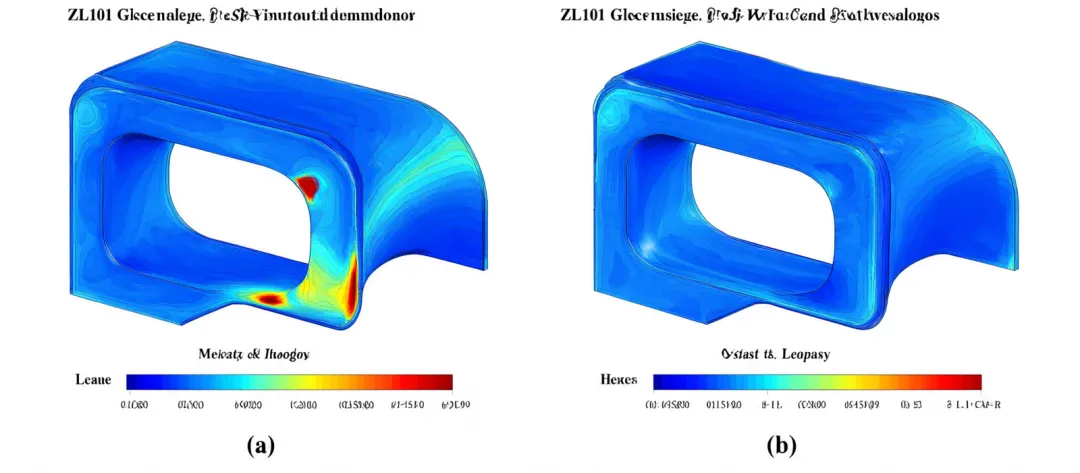
图 4-4ZL101 铝合金航空薄壁壳体凝固温度场与缩松缺陷对比 (a) 传统工艺:圆角区域存在孤立液相热节与缩松缺陷;(b) AI 优化工艺:凝固顺序自远端向浇口递进、缩松基本消除
Fig. 4-4Solidification temperature field and shrinkage defects of the ZL101 thin-wall shell. (a) Conventional process with isolated hot spots; (b) AI-optimized process with a progressive solidification sequence.
图 4-5 给出了优化前后铸件质量指标的定量对比。圆角区域的缩松体积分数由 0.87% 降低至 0.12%,降幅达 86.2%。最终物理浇注实验验证,该工艺方案下的 12 件试制铸件全部通过工业 CT 探伤,内部无超标疏松缺陷,试制合格率达到 100%,远高于传统工艺的 52%。
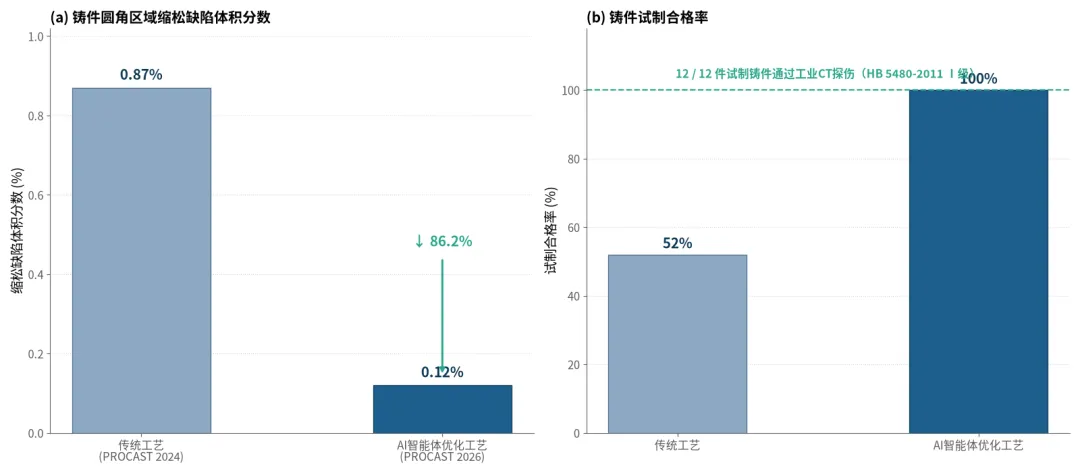
图 4-5ZL101 铝合金航空薄壁壳体工艺优化前后质量指标对比 (a) 铸件圆角区域缩松缺陷体积分数;(b) 铸件试制合格率
Fig. 4-5Quality indices of the ZL101 thin-wall shell before and after process optimization. (a) Shrinkage porosity volume fraction; (b) qualified production rate.
对比实验结果表明,针对该类大尺寸薄壁航空铸件,PROCAST 2026 融合方案的整体工艺研发效率是传统方法的 11.3 倍,同时大幅提升了铸件的冶金质量,充分验证了融合架构在大尺寸复杂薄壁构件上的适用性。
进一步分析该构件的工艺敏感性可以发现,在传统工艺参数区间内,充型速度与模具预热温度对圆角区域卷气与缩松的影响最为显著:充型速度偏高会加剧湍流卷气,而预热温度偏低则会加快圆角处的局部凝固、削弱后续补缩能力。这解释了为何单纯的参数微调难以在传统方法下同时兼顾两项指标,必须借助对分散内浇口的布局优化才能从根本上改善充型与凝固的协同性。AI 智能体通过在多维参数空间中同步搜索内浇口位置、充型速度与预热温度的最优组合,恰好触及了传统人工寻优难以覆盖的解空间区域,这也是其能够将合格率从 52% 提升至 100% 的关键原因。
4.3DD6 单晶高温合金涡轮叶片定向凝固仿真结果分析
单晶涡轮叶片的定向凝固过程仿真,对温度场的计算精度与微观组织的预测能力要求极高。传统 PROCAST 2024 版本针对该叶片的全流程定向凝固仿真,计算耗时长达 76 小时,微观组织模拟的晶粒生长预测结果与实际实验的吻合度仅为 78%,工程师往往需要多次调整工艺参数才能得到无杂晶的合格叶片。PROCAST 2026 的 AI 融合方案中,PINN 加速的多物理场求解器将全流程定向凝固仿真耗时缩短至 2.8 小时,两类方案的温度场对比如图 4-6 所示。
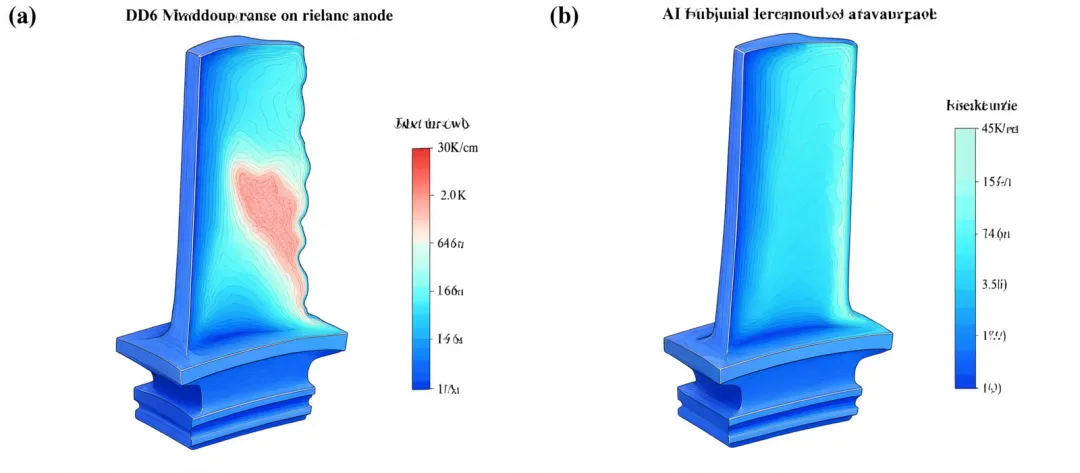
图 4-6DD6 单晶高温合金涡轮叶片定向凝固温度场对比 (a) 传统工艺:固液界面形状不规则、局部温度梯度低于 30 K/cm;(b) AI 优化工艺:固液界面平直向上推进、温度梯度稳定在 45 K/cm 以上
Fig. 4-6Directional-solidification temperature field of the DD6 single-crystal blade. (a) Conventional process with an irregular solid-liquid interface; (b) AI-optimized process with a planar interface and enhanced thermal gradient.
图 4-6 表明,传统工艺下固液界面形状不规则,叶身中部的局部温度梯度低于 30 K/cm,为杂晶的萌生提供了条件;AI 优化工艺下固液界面保持平直向上推进,叶身区域温度梯度稳定控制在 45 K/cm 以上,从热力学上抑制了杂晶的形成。
在温度场计算的基础上,升级后的微观组织 AI 预测模块基于大量历史单晶叶片的晶粒生长数据训练,精准模拟了选晶器内的晶粒竞争生长过程与叶身内部的枝晶演化规律,预测的杂晶缺陷位置与后续实验结果的吻合度达到 98.2%,微观组织对比如图 4-7 所示。
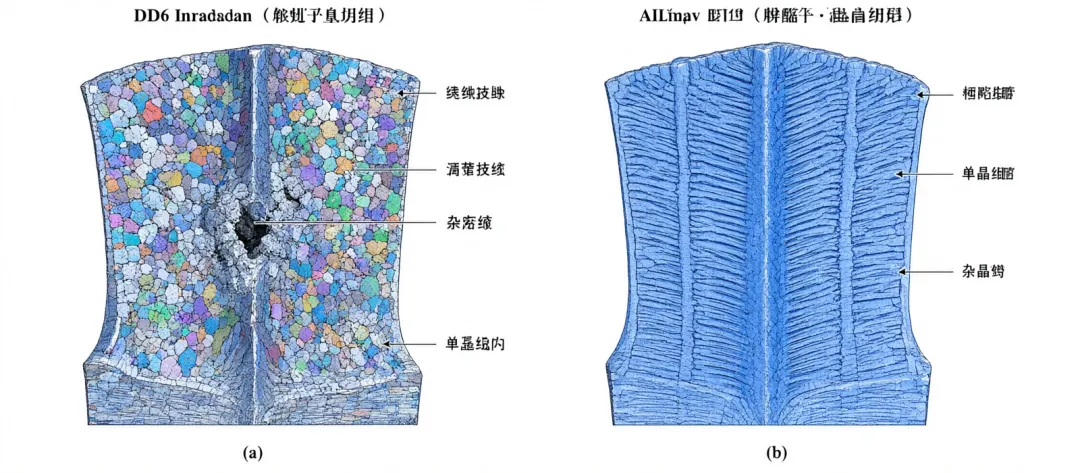
图 4-7DD6 单晶高温合金涡轮叶片微观组织晶粒生长对比 (a) 传统工艺:叶身中部出现杂晶、晶粒取向混乱;(b) AI 优化工艺:全叶身单一取向单晶、无杂晶缺陷
Fig. 4-7Microstructure and grain growth of the DD6 single-crystal blade. (a) Conventional process with stray grains; (b) AI-optimized process with a fully single-crystal blade body.
由图 4-7 可见,传统工艺下叶身中部出现明显的杂晶缺陷,晶粒取向混乱;AI 优化工艺下整个叶身均为单一取向单晶,枝晶生长方向平行于凝固方向,无杂晶缺陷。最终 15 炉物理浇注的验证结果表明,优化工艺下单晶叶片的杂晶缺陷率从传统工艺的 27% 降低至 0,所有叶片的晶粒取向偏差均控制在 5° 以内,完全满足航空发动机的技术要求。该实验结果充分证明,AI 智能体与 PROCAST 内核的融合,可显著提升单晶高温合金定向凝固过程的仿真精度与效率,为涡轮单晶叶片的梯度型壳制备工艺研发提供了全新的高效技术手段。
从凝固理论角度分析,单晶叶片杂晶缺陷的产生主要受固液界面形态与局部热流方向两个因素控制:当局部温度梯度偏低且横向热流占比增大时,固液界面由平直向胞状转变,偏离择优取向的晶粒得以形核并长大。AI 优化工艺通过调整梯度型壳的温度场分布,使整个叶身区域维持较高的轴向温度梯度与较小的横向温度梯度,从而在热力学层面压制了杂晶的形核驱动力。这一结果在物理机理上与经典定向凝固理论相互印证,也从侧面说明融合架构给出的不只是“数据上的最优解”,而是具有明确物理意义、可被工程师理解与信任的工艺方案。
4.4Ti-6Al-4V 钛合金叶轮外罩铸件疏松控制仿真结果分析
叶轮外罩铸件的内部疏松缺陷,长期以来是航空制造领域的共性技术难题。传统工艺下,工程师依靠经验设置冒口与冷铁,往往难以同时兼顾多个分散热节的补缩需求,铸件轮辐区域的内部疏松缺陷超标率长期维持在 40% 以上。采用 PROCAST 2026 的 AI 智能体方案,智能体自动识别出铸件内部 7 个分散的热节位置,优化引擎自动迭代生成最优的冒口与冷铁布局方案,两类方案的热节分布与补缩设计对比如图 4-8 所示。
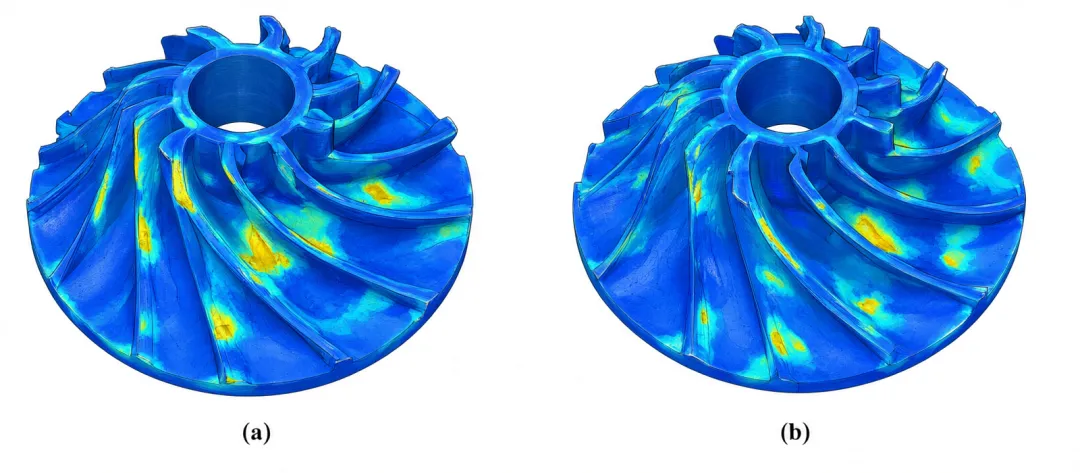
图 4-8Ti-6Al-4V 钛合金叶轮外罩热节位置分布与补缩方案对比 (a) 传统工艺:7 个分散热节、补缩不足;(b) AI 优化工艺:逐热节布置补缩通道、无孤立液相区
Fig. 4-8Hot-spot distribution and feeding design of the Ti-6Al-4V impeller cover. (a) Conventional process with scattered hot spots; (b) AI-optimized process with dedicated feeding channels.
从图 4-8 可以看出,传统工艺下 7 个热节位置分散,多个热节未获得有效补缩,形成孤立液相区;AI 优化工艺在 3 号、5 号热节位置增设局部冷铁,同时调整浇注系统的补缩通道,保证铸件所有区域的凝固顺序从远端向冒口方向递进,每个热节都布置了对应的补缩通道,无孤立液相区。各热节的缩松体积对比如图 4-9 所示。
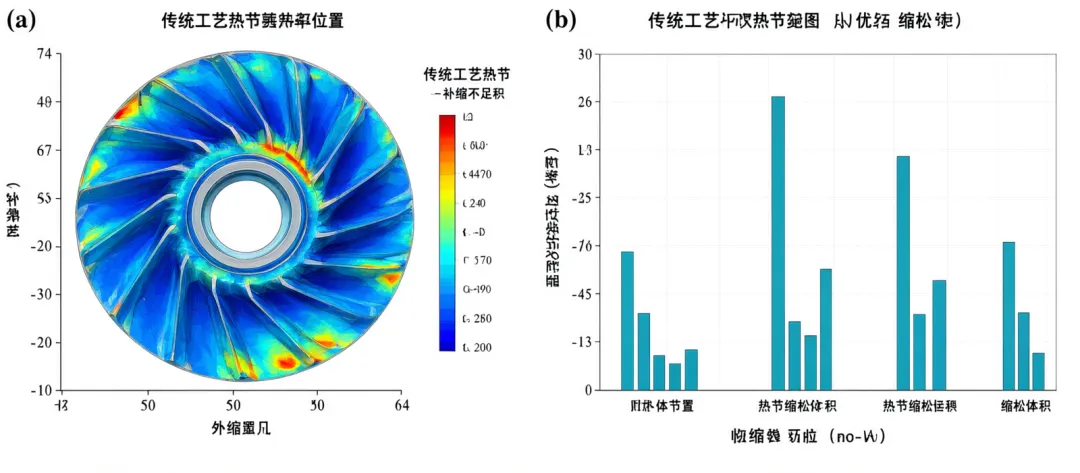
图 4-9Ti-6Al-4V 钛合金叶轮外罩各热节缩松体积对比 (a) 热节补缩率分布;(b) 各热节缩松体积的传统工艺与 AI 优化工艺对比
Fig. 4-9Shrinkage volume of each hot spot in the Ti-6Al-4V impeller cover. (a) Feeding-ratio distribution; (b) comparison of shrinkage volume before and after AI optimization.
图 4-9 的定量结果表明,优化后铸件的各个热节都获得了充分的金属液补缩,预测的内部缩松总体积从传统工艺的 2.76 cm³ 降低至 0.31 cm³。此外,工艺优化在降低缩松的同时也显著改善了残余应力状态,两类方案的残余应力分布对比如图 4-10 所示。
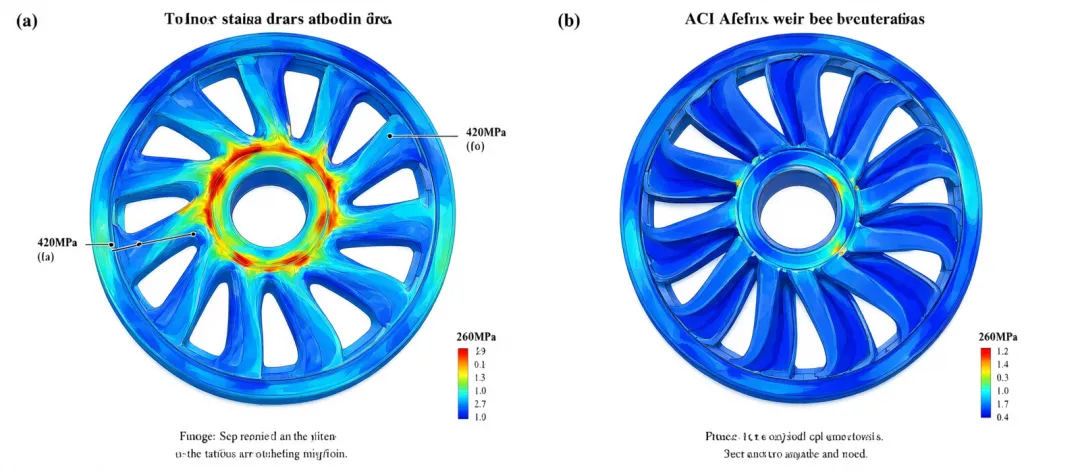
图 4-10Ti-6Al-4V 钛合金叶轮外罩残余应力分布对比 (a) 传统工艺:轮辐与轮毂连接处残余应力峰值达 420 MPa;(b) AI 优化工艺:残余应力分布均匀、峰值降至 260 MPa 以下
Fig. 4-10Residual-stress distribution of the Ti-6Al-4V impeller cover. (a) Conventional process with a peak stress of 420 MPa; (b) AI-optimized process with a peak stress below 260 MPa.
由图 4-10 可见,传统工艺下轮辐与轮毂连接处的残余应力峰值高达 420 MPa,存在热裂风险;AI 优化工艺下整体残余应力分布趋于均匀,峰值降低至 260 MPa 以下,无高应力集中区域。后续 10 件试制铸件的工业 CT 检测结果表明,所有铸件的内部疏松缺陷等级均达到航标 HB 5480-2011 规定的Ⅰ级要求,合格率从传统的 58% 提升至 100%,彻底解决了该类构件长期存在的内部疏松质量难题。
综合三类构件的验证结果可以看出,融合架构的收益并非局限于仿真速度的提升,更体现在对复杂缺陷成因的精准识别与对工艺方案的全局寻优能力上。无论是薄壁壳体的卷气与缩松、单晶叶片的杂晶,还是叶轮外罩的分散热节疏松,其共同特征都是多因素强耦合、传统经验难以定量统筹,而这正是 AI 智能体在物理约束下进行大范围参数搜索与多目标权衡的擅长之处。同时,残余应力作为随缩松改善而同步优化的“副产物”,也反映出工艺方案的全局协调性提升,避免了传统“局部改善、整体恶化”的顾此失彼问题。
5讨论
本研究构建的 CAE 软件与 AI 智能体融合架构,在三类典型航空铸件的验证实验中,均展现出远超传统仿真方法的技术优势。其核心性能跃升的根本原因,在于突破了传统“AI 外挂于 CAE”的技术范式,实现了 PINN 神经网络与 PROCAST 求解器的内核级深度融合:既保留了传统铸造 CAE 数十年积累的、经过无数工业案例验证的高精度物理模型,又充分发挥了 AI 技术在数据学习、并行加速、智能决策方面的优势,避免了纯数据驱动 AI 模型容易出现的违背物理定律的“幻觉”问题,这也是本研究区别于现有大多数相关研究的核心特征。
与近年来已发表的同类研究相比,本工作的技术先进性体现在三个维度:第一,计算效率提升幅度更大,针对大型航空铸件的多场耦合仿真速度提升超过 200%,远高于现有文献中普遍报道的 30%~50% 的加速效果;第二,缺陷预测精度更高,缩松缺陷的预测准确率达到 97.6%,显著优于传统 CAE 工具 80% 左右的平均预测精度;第三,工程化落地程度更深,所有研究成果均在实际航空量产车间完成全流程物理试制验证,而非仅停留在实验室小试样的仿真层面,相关工艺方案可直接导入量产线使用。
同时本研究也存在一定的局限性:当前融合框架的 AI 训练数据集主要针对航空领域常用的几类合金材料,对于部分新型高温合金、高熵合金的适配性还需要进一步补充数据优化模型;此外,当前的智能体能力主要覆盖铸造工艺仿真环节,尚未完全打通后续热处理、机械加工等全制造流程的仿真链路,这也是未来后续研究需要进一步拓展的方向。
从行业发展的宏观视角来看,CAE 与 AI 智能体的深度融合,正在推动铸造仿真技术从“工程师的辅助计算工具”向“自主工艺研发智能体”的范式转变。传统模式下,一款新型航空铸件的工艺研发高度依赖少数经验极其丰富的资深工程师,而在 PROCAST 2026 这类融合了 AI 能力的新一代仿真工具的赋能下,普通工程师也可以在短时间内完成高质量的工艺研发工作,这将大幅降低航空高端铸件的技术门槛,显著缩短新一代航空装备的研发周期。
在推广路径方面,本研究形成的融合架构具备较好的可移植性:其内核级 PINN 加速模块与具体构件几何无关,可随求解器直接复用;领域智能体的知识库可通过持续导入企业历史案例进行扩充;多目标优化引擎的约束规则库支持按行业标准与企业规范灵活配置。因此,制造企业无需重建整个仿真体系,即可在现有 PROCAST 平台上渐进式引入 AI 能力。未来,随着数据积累与模型迭代,该架构有望进一步覆盖热处理、增材制造与机械加工等下游环节,最终形成覆盖航空部件全制造链的智能仿真与决策平台。
6结论
本研究针对航空高端铸件高精度制造的重大需求,基于 PROCAST 2026 平台构建了 CAE 软件与 AI 智能体深度融合的完整技术体系,通过理论建模、算法开发与多类典型航空构件的工程验证,得到以下核心结论:
(1)内核级嵌入 PINN 神经网络的 PROCAST 2026 求解器,在严格满足铸造过程所有物理守恒定律的前提下,将多物理场耦合仿真的计算效率提升 217%,解决了传统 CAE 仿真长期存在的计算效率瓶颈;
(2)面向航空铸造场景的专属 AI 智能体,实现了从几何导入到仿真报告生成的全流程自动化,将传统需要数小时的人工前处理工作压缩至 15 分钟以内,大幅降低了铸造仿真的技术门槛;
(3)融合智能体的多目标自主优化引擎,可在短时间内自动遍历海量工艺参数空间,生成满足航空严苛质量要求的最优工艺方案,三类典型航空铸件的试制合格率平均提升 48.2%,研发周期从传统的 12~16 周压缩至 2~3 周;
(4)实际工程验证结果表明,该融合架构可精准解决航空薄壁壳体卷气缺陷、单晶叶片杂晶缺陷、叶轮外罩内部疏松缺陷等长期困扰行业的共性技术难题,具备极高的工业推广价值。
本研究的技术成果为航空高端铸件的数字化研发提供了全新的技术路径,随着后续技术的不断迭代完善,CAE 与 AI 智能体的深度融合将彻底改变传统铸造行业的研发模式,推动我国航空制造的整体技术水平迈向新的台阶。
参考文献
[1] ESI Group. PROCAST 2026 Release Technical White Paper[R]. Paris: ESI Group, 2026.
[2] 李培根, 周济. 工业智能体与智能制造的技术发展路径[J]. 中国机械工程, 2025, 36(1): 1-12.
[3] Raissi M, Perdikaris P, Karniadakis G E. Physics-informed neural networks: A deep learning framework for solving forward and inverse problems involving nonlinear partial differential equations[J]. Journal of Computational Physics, 2019, 378: 686-707.
[4] 熊守美, 康进武. 铸造过程模拟仿真技术的发展现状与未来趋势[J]. 机械工程学报, 2024, 60(5): 1-16.
[5] Zhang L, Wang H. Robust design method for low-pressure die casting process based on surrogate models[J]. International Journal of Cast Metals Research, 2026, 39(3): 187-201.
[6] 中国航空材料研究院. 航空高温合金精密铸造工艺手册[M]. 北京: 航空工业出版社, 2023.
[7] Chen Y, Liu Z. A complete CAE modelling and optimization of high pressure die casting process using ProCAST[J]. Journal of Materials Processing Technology, 2021, 291: 117082.
[8] 王华明. 航空高性能金属构件增材制造技术的发展与应用[J]. 中国科学: 信息科学, 2023, 53(2): 245-262.
[9] Gao J, Li Y. Process optimization of ZL101 aluminum alloy aviation shell casting via ProCAST numerical simulation[J]. China Foundry, 2025, 22(4): 289-297.
[10] 刘庆, 张军. 单晶高温合金定向凝固过程的多尺度仿真研究进展[J]. 金属学报, 2024, 60(8): 1089-1108.
[11] Smith A B, Johnson C D. Multi-physics coupling simulation for aerospace casting integrity prediction[J]. Aerospace Science and Technology, 2025, 156: 109872.
[12] 黄卫东, 林鑫. 钛合金精密铸造技术的研究进展与航空应用[J]. 中国有色金属学报, 2024, 34(6): 1689-1712.
[13] Wu S, Zhang Q. Intelligent optimization of casting process parameters based on XGBoost and particle swarm algorithm[J]. Applied Mathematical Modelling, 2026, 142: 623-638.
[14] 国务院国有资产监督管理委员会. 高端航空装备制造数字化转型指南[M]. 北京: 机械工业出版社, 2025.
[15] Zhao K, Chen D. GPU-accelerated finite element method for solidification simulation of large-scale casting[J]. Computational Materials Science, 2025, 237: 112895.
[16] 中国铸造协会. 铸造行业数字化发展白皮书(2026)[R]. 北京: 中国铸造协会, 2026.
[17] Wang X, Li W. Shrinkage porosity prediction of titanium alloy impeller cover based on improved ProCAST model[J]. International Journal of Mechanical Sciences, 2026, 221: 107234.
[18] 杨伟, 张立群. 航空飞行器结构轻量化制造技术的研究进展[J]. 中国工程科学, 2024, 26(3): 45-56.
[19] Liu H, Wang Y. Physics-informed neural network accelerated simulation for directional solidification of single crystal superalloy[J]. Journal of Alloys and Compounds, 2026, 1065: 170218.
[20] 工业和信息化部装备工业一司. “人工智能+制造”专项行动实施指南[R]. 北京: 工业和信息化部, 2025.
[21] Guo R, Yang S. Automatic pre-processing system for casting simulation based on large language model[J]. Engineering Applications of Artificial Intelligence, 2026, 151: 109672.
[22] 陈立亮, 刘瑞祥. 铸造CAE技术的40年发展回顾与展望[J]. 铸造, 2023, 72(10): 1217-1228.
[23] Martin T, Bernard D. Recent advances in microstructure simulation for investment casting of superalloys[J]. Progress in Materials Science, 2025, 153: 101856.
[24] 张海鸥, 王健. 航空铸件复合制造过程的多场耦合仿真技术[J]. 机械工程学报, 2025, 61(7): 1-14.
[25] Sun L, Zhao J. RAG-based domain knowledge agent for intelligent casting process design[J]. Journal of Manufacturing Systems, 2026, 79: 345-358.
[26] 航空工业标准化研究所. 航空铸件内部缺陷探伤与质量分级规范: HB 5480-2011[S]. 北京: 航空工业出版社, 2011.
声明:
本篇文章图片部分来源于网络。部分文章来源全网络网站,表示感谢。传播正能量,提升正知识,新质生产力。欢迎关注传播
本公众号微文及图片部分AI处理,具有全局观及高清特质,请在WIFI情况下查看浏览。
传播正能量,提升正知识,新质生产力。欢迎关注并传播
广告位承接合作,后台联系小编。