ARTICLE · 1231146
只会报 OK/NG 的视觉软件要被淘汰了?聊聊 AI Agent 的“工业视觉边界吞噬战”
本文依据 2026 年 10 月最新发布的《Industrial Vision Is Being Swallowed by AI Agents》,以及华为联合凌云光发布的“工业人工智能视觉&智算全球样板点”、西门子与宝洁全球产线 AI 视觉闭环实践深度整理。
在自动化车间里干久了,你一定遇到过这种让人哭笑不得的场景:
你辛辛苦苦调好了打光、写好了 Halcon 算子,把金属表面的细微划痕检出率做到了 99.9%。当产线跑起来,上位机屏幕疯狂闪烁红灯报出“NG”,气嘴啪啪把废品吹进不良品箱。但半小时后,车间主任黑着脸冲过来骂人:“你的视觉光知道一直报 NG 剔废品,半个小时吹掉了我五百个件!为什么不早点告诉我到底是前面哪台冲床模具偏了?!”
这句话,几乎戳穿了过去二十年传统工业视觉最大的痛点:传统的机器视觉系统,只负责回答“有没有看见缺陷”,却从来不回答“看见之后谁来处理、怎么止损”!
就在 2026 年 10 月中旬,行业内关于“工业视觉正在被 AI Agent 吞噬”的深度讨论引发了广泛震动:无论是西门子与宝洁在全球产线推进的视觉-PLC 联锁自愈系统,还是国内华为联合凌云光刚刚落地的“工业 AI 质检&智算全球样板点”,都在释放一个极其强烈的信号:未来工厂买单的,不再是一个孤立报 OK/NG 的拍照盒子,而是一双“看到缺陷后能自己顺藤摸瓜查出工艺根因、甚至主动联动 PLC 调机止损”的智能体之眼!
一、角色剧变:从“五步开环报警”走向“七步产线自愈”
过去我们写一套标准视觉上位机,逻辑链条短得可怜:相机拍照 -> 图像预处理 -> 算子特征提取 -> 判定缺陷 -> 输出报警或剔除信号。到这一步,视觉软件就算“交付完成”了。至于报警之后,质检员怎么复核、工艺员怎么查烘箱温度、设备员怎么查伺服扭矩、MES 怎么锁批次,视觉一概不管。
但在新一代工业视觉智能体架构下,这条链路被彻底重构:
• 从单帧判罚跨入多维数据对齐:当视觉连续检出 3 件产品在相同坐标出现极片毛刺时,智能体不再只是机械地给剔除信号,而是立刻调取同一时间戳下 MES 的物料批次与前道分切机 PLC 的切刀冲次、张力波动曲线!
• 从“报现象”升级为“抓根因”:通过融合视觉特征(如毛刺方向、划痕周期性间距)与设备状态,系统直接推理出根因:“2号分切刀头累计裁切已达寿命临界点,刀口微崩导致周期性毛刺”。
• 直接驱动工厂行动(Making the Factory Move):正如西门子在最新产线实践中所验证的,视觉系统直接与产线 PLC 闭环互锁,在自动下发微调补偿值或降速保护的同时,直接向设备工程部推送精准的换刀工单,把新项目的部署与闭环周期缩短了 5 到 10 倍!
换句话说,未来的视觉不再是一个外挂在产线旁边的“独立裁判”,而是彻底融入了工厂的神经中枢。
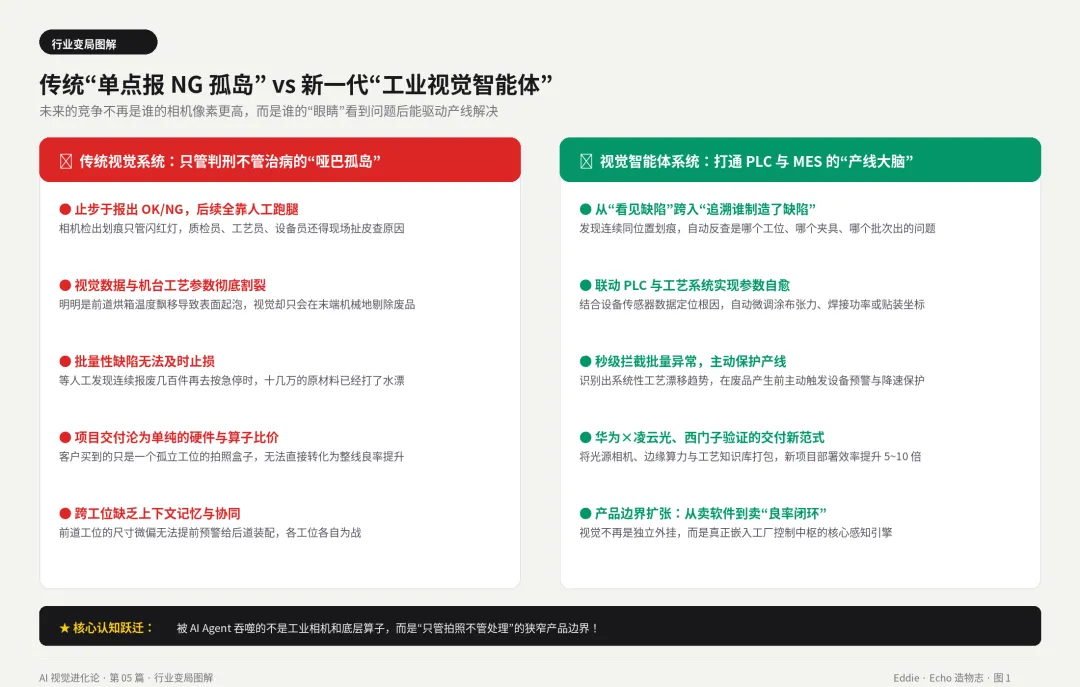
图 1 传统“单点报 NG 孤岛” vs 新一代“工业视觉智能体”全景对比
二、拆解底层链路:视觉智能体是怎么帮产线“治病”的?
很多一线工程师会问:把视觉、PLC、工艺和 MES 串起来,在工程代码上到底是怎么跑通的?结合华为与凌云光样板点披露的智算架构,整个闭环分为四个标准阶段:
第一步:高信噪比感知与结构化特征提取
底层依然由高速工业相机与确定性算子(如 Halcon 的 threshold_sub_pix、fit_circle_contour_xld及深度学习分割模型)担纲。但注意:此时上位机输出的绝不仅仅是一个布尔型的 OK/NG,而是完整的结构化缺陷向量(包含亚像素坐标偏移量 dX/dY、缺陷长宽比、灰度对比度及精确到毫秒的触发时间戳)!
第二步:跨系统时序对齐与 SPC 趋势捕获
上位机或边缘智算网关内置 SPC(统计过程控制)引擎。当发现某项尺寸测量值虽然还没超出公差上下限,但连续 20 件产品呈现出单调向上的漂移趋势(CPK 快速下滑)时,立即拉取前道机台的实时寄存器状态。
第三步:工业知识图谱推理与补偿下发
智能体对比历史工艺知识库,判断该漂移是由“贴装吸嘴微漏气”还是“回流焊温区波动”引起。对于可自动纠偏的工位(如视觉引导贴装或激光焊接),系统直接通过 OPC UA 或 Modbus TCP 向前道 PLC 写入动态坐标补偿值(Offset),在废品真正产生之前就把偏差拉回中心线!
第四步:闭环复核与数字资产沉淀
下发补偿参数后,视觉系统严密监控接下来 50 件产品的测量分布。确认回归正常后,将本次“视觉表象 -> 设备参数异常 -> 补偿动作 -> 恢复效果”完整写入工厂数据库。
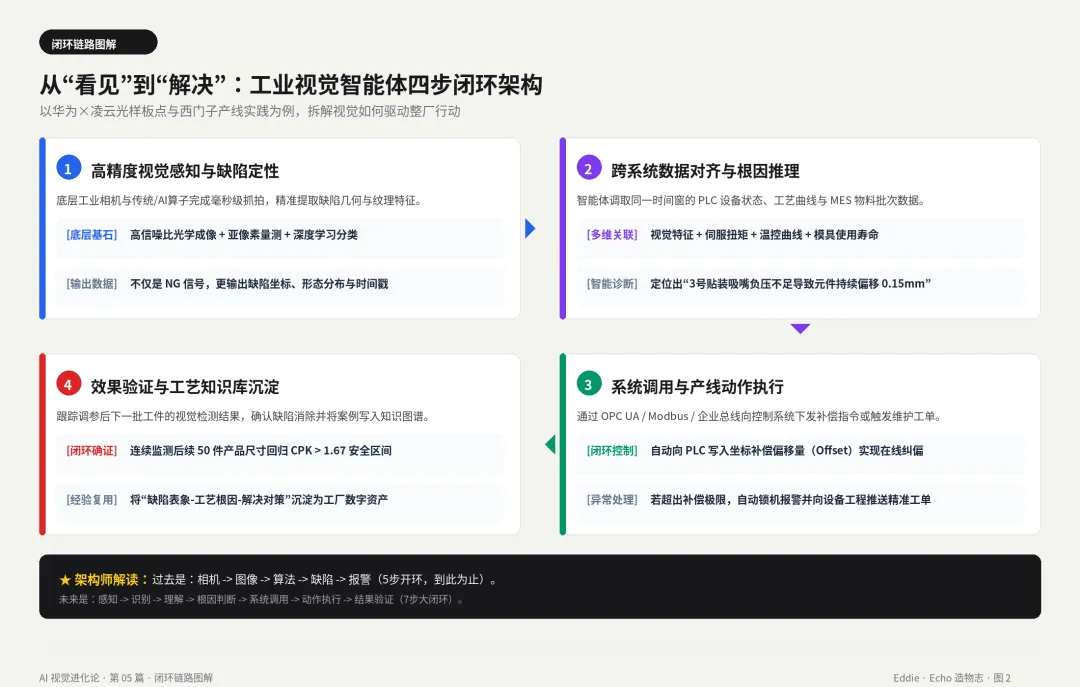
图 2 从“看见”到“解决”:工业视觉智能体四步闭环架构
三、别理解偏了:被“吞噬”的究竟是什么?
看到“工业视觉正在被 AI Agent 吞噬”这个说法,不少刚入行的朋友开始慌了:是不是以后不用买好相机、不用学打光和传统图像算法了?
恰恰相反!被吞噬的绝不是视觉硬件与底层算法,而是“独立视觉软件”原本狭隘的产品边界!
• 光学与算子底座不仅没削弱,反而要求更高:无论上层的 Agent 逻辑多么宏大,如果底层的镜头选型畸变严重、光源打不出对比度,图像一团模糊,上层的智能体就成了“瞎子算命”!精准的物理成像,永远是整个工厂智能体闭环的第一块多米诺骨牌。
• 纯卖“单机看图软件”的生存空间被极限压缩:以前一个小团队写个简单的看图界面、调几个找边算子就能当成独立产品卖给设备厂;但在未来,不懂客户产线工艺、不能跟 PLC/MES 深度咬合的纯看图软件,将彻底沦为底层廉价零件。
• 视觉工程师正在成为“产线最懂工艺的架构师”:因为全厂只有视觉工位能直接收集到最丰富、最直观的产品质量图像数据,谁掌握了视觉与设备数据的结合部,谁就握住了整条产线良率提升的命门!
四、红线警示:当视觉开始自动调机,这四条安全死线绝不可碰
⚠️ 工业现场第一铁律(请牢记):“让视觉只报 NG 顶多是费人工;但让没有边界约束的 AI Agent 直接改写 PLC 参数,分分钟会导致整批产品报废甚至机械撞机!”视觉向控制闭环延伸时,必须建立在严苛的硬件限幅、实时线程隔离与断网降级保护之上! |
1. 在线纠偏补偿值(Offset)必须设死硬件软硬限幅:视觉算出的坐标补偿在写给 PLC 或机械手之前,必须在上位机和 PLC 两端同时设置绝对阈值(例如单次微调严禁超过 ±0.5mm)。一旦视觉因脏污算出一个离谱的 50mm 偏移,必须立刻拦截并报警,绝不能让机械手直接撞上去!
2. 毫秒级高速剔除与慢速根因推理必须异步分离:产线每分钟跑几百件产品,20ms 内必须触发气嘴吹除废品。这套实时判罚必须由本地 C++/C# 确定性线程直接完成;而调取 MES 和大模型做根因分析必须放在后台异步队列,绝不允许因为推理卡顿阻塞主产线节拍!
3. 涉及高危工艺参数必须保留“人在回路(Human-in-the-Loop)”:微小的坐标偏移可以自动闭环,但如果涉及到大幅修改激光功率、主轴转速或烘箱温度,Agent 只能弹出决策建议单,必须由现场工艺工程师点击确认后才能下发执行。
4. 必须具备断网孤岛独立运行能力:工厂车间网络环境复杂,一旦上层 MES 或智算服务器断网,本地工控机的视觉程序必须能无缝降级为标准的本地检测剔除模式,绝不能因为连不上云端就让整条产线停摆。
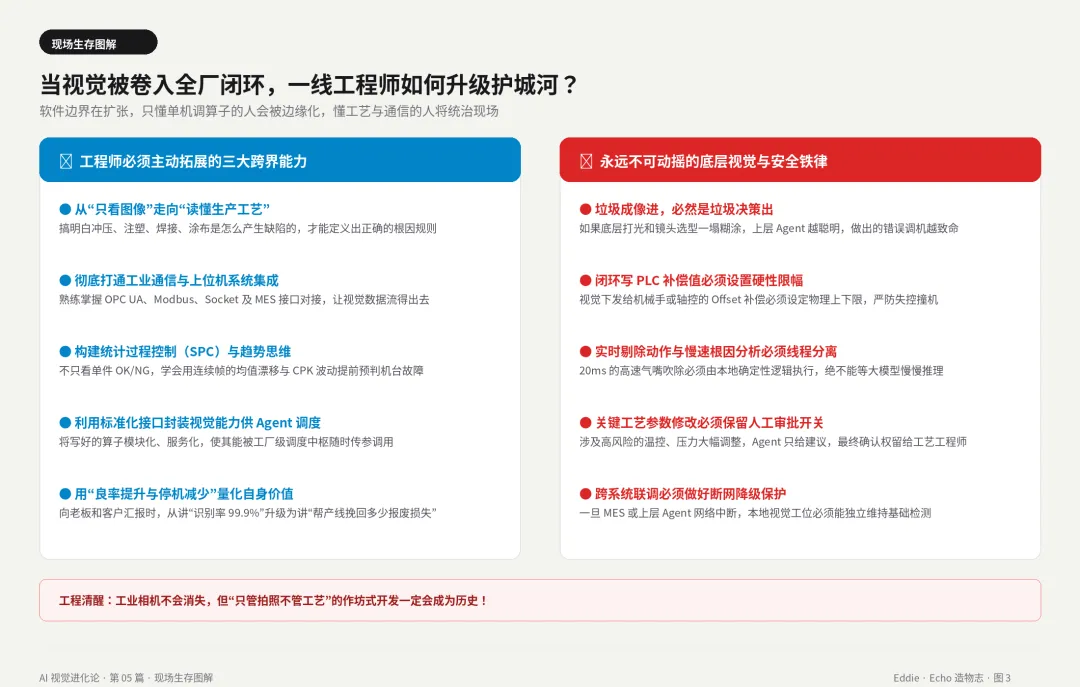
图 3 当视觉被卷入全厂闭环,一线工程师的护城河升级指南
五、面对“智能体吞噬视觉”,工程师最容易踩的五个认知误区
1. 误区一:以为“我只是个做视觉的,前道工艺和设备参数跟我无关”这是最危险的画地为牢!不懂冲压模具怎么磨损、不懂注塑温度怎么影响缩水,你就永远只能做个调阈值的初级美工。主动去车间问清楚每个缺陷背后的工艺机理,你的身价会立刻甩开同行一个身位。
2. 误区二:以为“上了工业大模型,就能代替现场的 SPC 统计控制”大错特错!大模型擅长跨模态语义关联,但对亚像素级的连续数值漂移并不敏感。必须先用扎实的传统测量算子算出精确尺寸、跑出 SPC 控制图,再把异常特征交给 Agent 做根因排查。
3. 误区三:一上来就把所有工位全改成全自动闭环调参步子迈太大必翻车!工业落地讲究循序渐进:先做“视觉检出 + 自动关联机台号推送预警”(开环辅助),跑稳三个月验证准确率后,再开放小范围的在线自动补偿(闭环自愈)。
4. 误区四:轻视上位机工业通信与数据库架构设计要把视觉变成产线中枢,你的 C# 上位机就必须能同时扛住高帧率采图、高频 PLC 轮询(Modbus/OPC UA/S7)以及高并发 SQLite/PostgreSQL 时序数据落盘,软件工程内功缺一不可。
5. 误区五:悲观认为“传统视觉工程师没出路了”恰恰相反!纯互联网出身做 Agent 的人根本不敢碰产线 PLC 和光学硬件。既有扎实机器视觉功底、又懂自动化通信与工艺闭环的工程师,正是未来三年各大制造巨头重金争抢的稀缺统帅!
我的工程师判断
未来的竞争,是看谁的“眼睛”能真正驱动工厂行动。回看工业视觉这二十年的演进,我们其实经历了一场深刻的价值迁徙:第一阶段,大家比拼的是“谁能看得见”——那时候谁手里有高分辨率相机、谁会调几个找边算子,谁就能挣钱;第二阶段,大家比拼的是“谁能看得准”——深度学习进场,把复杂背景下的细微缺陷分类推向了极致;而从 2026 年开始,行业正式跨入了第三阶段:“看见之后,谁能驱动产线把问题彻底解决掉”!华为与凌云光的智算样板点、西门子的产线闭环,其实都在告诉我们同一个道理:客户买视觉系统的终极目的,从来不是为了买一堆漂亮的 NG 截图,而是为了不出 NG、为了提升良率!作为一线视觉工程师,千万不要把自己锁死在图像处理的窄小方框里。• 往前迈一步,去搞懂前道工序的机械与工艺逻辑;• 往后迈一步,用稳健的上位机通信把视觉结果注入 PLC 与 MES 的血管里。“把问题真正搞懂,再把理解做成作品。”当别人还在为单帧图像的阈值焦头烂额时,你已经搭建起了整条产线的质量自愈闭环——这就是你在 AI 时代最硬核的不可替代性。 |
�读者互动与专栏订阅
在你的实际项目里,视觉检出 NG 后通常是怎么处理的?是仅仅吹掉废品报警,还是已经开始尝试向 PLC 发送坐标补偿(Offset)做在线闭环纠偏了?欢迎在评论区聊聊你在产线联调中遇到的真实故事,点击上方关注并订阅《AI时代的工业视觉进化论》合集!—— Echo 造物志(微信号:EddieVisionOps)关注 AI Agent、机器视觉与人机协作。把问题真正搞懂,再把理解做成作品。 |