ARTICLE · 1272261
(2027一建机电)一建机电章节习题第040天(2026版)20261029
2027一建机电章节习题第040天(2026版)20261029
(每日10分钟,机电很轻松)
习题部分:
371.下列选项中,属于降低焊接应力设计措施的是()。
A.减少焊缝的数量
B.合理安排焊接顺序
C.焊后进行消氢处理
D.整体预热
372.焊缝消氢处理的主要目的有()。(2022H-25)
A.防止冷裂纹的产生
B.防止热裂纹的产生
C.降低焊缝中含氢量
D.清除焊接残余应力
E.预防氢致集中应力
373.焊后热处理对金属抗拉强度、蠕变极限的影响与()有关。
A.热影响区的含氢量
B.焊缝的含氢量
C.热处理的温度
D.保温时间
E.坡口清理
374.焊接变形可分为在焊接热过程中发生的()和室温条件下的变形。
A.瞬态热变形
B.残余变形
C.面内变形
D.面外变形
375.焊接残余变形中不属于面外变形的是()。
A.收缩变形
B.角变形
C.弯曲变形
D.回转变形
E.扭曲变形
解析部分:
371.下列选项中,属于降低焊接应力设计措施的是()。
A.减少焊缝的数量
B.合理安排焊接顺序
C.焊后进行消氢处理
D.整体预热
【答案】A
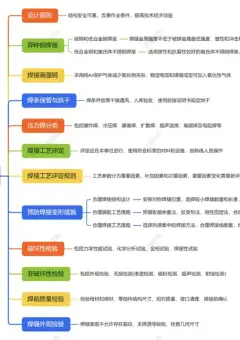
【解析】孙军解析,P52,1.降低焊接应力的措施
1)设计措施(2021修改)
(1)减少焊缝的数量和尺寸,可减小变形量,同时降低焊接应力。如厚壁金属管道采用窄间隙焊,大型低温储罐厚壁立缝采用双“U”形坡口,氩弧焊焊接工艺等。(2026修改)
(2)避免焊缝过于集中,从而避免焊接应力峰值叠加。
(3)优化设计结构,如将容器的接管口设计成翻边式,少用承插式。
2)工艺措施
(1)采用较小的焊接线能量
(2)合理安排装配焊接顺序
(3)(焊后)层间进行锤击
(4)预热拉伸补偿焊缝收缩(机械拉伸或加热拉伸)
(5)焊接高强钢时,选用塑性较好的焊条
(6)预热
(7)消氢处理
(8)焊后热处理
(9)利用振动法来消除焊接残余应力
372.焊缝消氢处理的主要目的有()。(2022H-25)
A.防止冷裂纹的产生
B.防止热裂纹的产生
C.降低焊缝中含氢量
D.清除焊接残余应力
E.预防氢致集中应力
【答案】ACE
【解析】孙军解析,P52,(7)消氢处理
采用低氢焊条、焊后及时进行消氢处理,都能有效降低焊缝中的氢含量,预防氢致集中应力。
消氢处理的温度一般为300~350℃,保温2~6h后冷却。消氢处理的主要目的是使焊缝金属中的扩散氢逸出,降低焊缝及热影响区的含氢量,防止氢致冷裂纹的产生。
补充知识点:
在焊接结束和完全冷却后仍继续存在的内应力称为焊接残余应力。焊接残余应力的分类如下:
1,按应力产生的原因分类
(1)热应力:焊接是不均匀加热和冷却过程焊件内部主要由于受热不均匀、温度差异所引起的应力,称为热应力,又称温度应力。
(2)拘束应力:主要由于结构本身或外加拘束作用而引起的应力,称为拘束应力。
(3)相变应力:主要由于焊接接头区产生不均匀的组织转变而引起的应力,称为相变应力,又称组织应力。
(4)氢致集中应力:主要由于扩散氢聚集在显微缺陷处而引起的应力,称为氢致集中应力。
373.焊后热处理对金属抗拉强度、蠕变极限的影响与()有关。
A.热影响区的含氢量
B.焊缝的含氢量
C.热处理的温度
D.保温时间
E.坡口清理
【答案】CD
【解析】孙军解析,P52,(8)焊后热处理
利用材料在高温下屈服极限的降低,使内应力高的地方产生塑性流动,弹性变形逐渐减少,塑性变形逐渐增加而使应力降低。
焊后热处理对金属抗拉强度、蠕变极限的影响与热处理的温度和保温时间有关。
焊后热处理对焊缝金属冲击韧性的影响随钢种不同而不同。
374.焊接变形可分为在焊接热过程中发生的()和室温条件下的变形。
A.瞬态热变形
B.残余变形
C.面内变形
D.面外变形
【答案】A
【解析】孙军解析,P53,1)焊接变形的分类
焊接变形可分为在焊接热过程中发生的瞬态热变形和室温条件下的残余变形。残余变形可分为焊件的面内变形和面外变形。
(1)面内变形:可分为焊缝纵向收缩变形、横向收缩变形和焊缝回转变形。
(2)面外变形:可分为角变形、弯曲变形、扭曲变形、失稳波浪变形。
375.焊接残余变形中不属于面外变形的是()。
A.收缩变形
B.角变形
C.弯曲变形
D.回转变形
E.扭曲变形
【答案】AD
【解析】孙军解析,P53,1)焊接变形的分类
焊接变形可分为在焊接热过程中发生的瞬态热变形和室温条件下的残余变形。残余变形可分为焊件的面内变形和面外变形。
(1)面内变形:可分为焊缝纵向收缩变形、横向收缩变形和焊缝回转变形。
(2)面外变形:可分为角变形、弯曲变形、扭曲变形、失稳波浪变形。