ARTICLE · 1278119
(2027一建机电)一建机电章节习题第041天(2026版)20261030
2027一建机电章节习题第041天(2026版)20261030
(每日10分钟,机电很轻松)
习题部分:
376.焊接变形的危害主要表现在()等几个方面。
A.降低装配质量
B.影响外观质量
C.降低承载力
D.减少工序过程
E.降低制造成本
377.下列属于预防焊接变形的设计措施的是()。(2018单)
A.合理选择装配程序
B.优化结构设计
C.合理选择坡口形式
D.合理的焊接线能力
378.属于预防焊接变形的焊接结构设计的是()。
A.焊缝不宜过于集中
B.选择较小的焊缝截面尺寸
C.选用对称的坡口
D.刚性固定法
E.选择合理的焊接顺序
379.广泛用于工程焊接较小的构件,对防止角变形和波浪变形有显著的效果的装配工艺措施是()
A.预留收缩余量法
B.反变形法
C.刚性固定法
D.合理选择装配程序
380.下列预防焊接变形的措施中,属于焊接工艺措施的有()。(2021-30)
A.用热源集中的焊接方法
B.焊前装配采用反变形法
C.应尽量减小焊接线能量
D.焊前应对坡口两侧预热
E.多名焊工相同方向施焊
解析部分:
376.焊接变形的危害主要表现在()等几个方面。
A.降低装配质量
B.影响外观质量
C.降低承载力
D.减少工序过程
E.降低制造成本
【答案】ABC
【解析】孙军解析,P53,2)焊接变形的危害
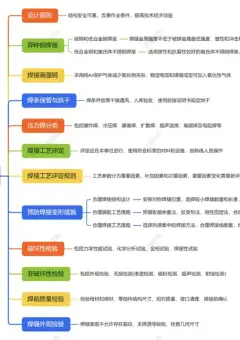
焊接变形的危害主要表现在:降低装配质量、影响外观质量、降低承载力、增加矫正工序、提高制造成本五个方面。
(孙军口诀:装载外脚本。装配、承载、外观、矫正、成本。)
377.下列属于预防焊接变形的设计措施的是()。(2018单)
A.合理选择装配程序
B.优化结构设计
C.合理选择坡口形式
D.合理的焊接线能力
【答案】C
【解析】孙军解析,P53,3)预防焊接变形的措施
(1)进行合理的焊接结构设计
①合理安排焊缝位置
②合理选择焊缝数量和长度
③合理选择坡口形式
(2)采取合理的装配工艺措施
①预留收缩余量法
②反变形法
③刚性固定法
④合理选择装配程序
(3)采取合理的焊接工艺措施
①合理的焊接方法
②合理的焊接线能量
③合理的焊接顺序和方向
378.属于预防焊接变形的焊接结构设计的是()。
A.焊缝不宜过于集中
B.选择较小的焊缝截面尺寸
C.选用对称的坡口
D.刚性固定法
E.选择合理的焊接顺序
【答案】ABC
【解析】孙军解析,P53,3)预防焊接变形的措施
(1)进行合理的焊接结构设计
①合理安排焊缝位置
②合理选择焊缝数量和长度
③合理选择坡口形式
(2)采取合理的装配工艺措施
①预留收缩余量法
②反变形法
③刚性固定法
④合理选择装配程序
(3)采取合理的焊接工艺措施
①合理的焊接方法
②合理的焊接线能量
③合理的焊接顺序和方向
379.广泛用于工程焊接较小的构件,对防止角变形和波浪变形有显著的效果的装配工艺措施是()
A.预留收缩余量法
B.反变形法
C.刚性固定法
D.合理选择装配程序
【答案】C
【解析】孙军解析,P53,(2)采取合理的装配工艺措施
①预留收缩余量法
为了防止构件焊接以后发生尺寸缩短,可将预计发生缩短的尺寸在焊前预留出来。
②)反变形法
为了抵消焊接变形,在焊前装配时,先将构件向焊接加热产生变形的相反方向,进行人为的预设变形,这种方法称为反变形法。
反变形法常用来控制角变形和防止设备壳体局部下塌。
③刚性固定法
刚性固定法广泛用于工程焊接较小的构件,对防止角变形和波浪变形有显著的效果。
为了防止薄板焊接时的变形,常在焊缝两侧采用型钢、压铁或楔子压紧固定。例如,在大型储罐底板焊接时采用较多;现场组焊塔器、球罐时,往往采用弧形加强板、日字形夹具进行刚性固定。
④合理选择装配程序
对于大型焊接结构,适当地分成几个部件进行装配焊接,然后再组焊成整体。这样,小部件可以自由地收缩,而不至于引起整体结构的变形。例如,压力容器分节制造等。
380.下列预防焊接变形的措施中,属于焊接工艺措施的有()。(2021-30)
A.用热源集中的焊接方法
B.焊前装配采用反变形法
C.应尽量减小焊接线能量
D.焊前应对坡口两侧预热
E.多名焊工相同方向施焊
【答案】AC
【解析】孙军解析,P53,3)预防焊接变形的措施:
(3)采取合理的焊接工艺措施
①合理的焊接方法
尽量用气体保护焊等热源集中的焊接方法。不宜用焊条电弧焊,特别不宜选用气焊。
②合理的焊接线能量
尽量减小焊接线能量的输入能有效地减小变形SunJun。
③合理的焊接顺序和方向
例如,储罐底板焊接顺序采用先焊中幅板、边缘板对接焊缝外300mm长;待焊接完壁板和边缘板角焊缝后,再焊接边缘板剩余对接焊缝;最后焊接中幅板和边缘板的环焊缝。