ARTICLE · 1394063
《装配钳工》考试学习:切削液的作用及常用切削液及选用+精密量具维护保养@职业技能等级证书学习
在金属切削加工中,合理选用切削液可以减少切削过程中的摩擦,从而降低切削力和切削温度,减少工件的热变形。这对提高加工表面质量、加工精度和刀具耐用度起着重要的作用。
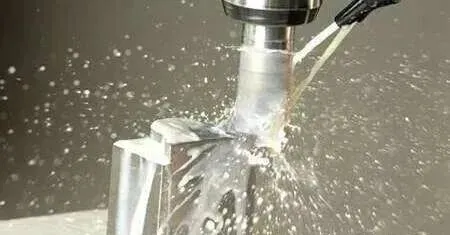
切削液的作用
切削液主要起冷却、润滑、清洗和防锈的作用。
1.冷却作用
切削液浇注到切削区域后,通过其热传递和汽化使切削刀具和工件的温度降低,从而起到冷却作用。冷却的主要目的是使切削区切削温度降低,尤为重要的是降低前刀面上的最高温度。切削液冷却作用的好坏,取决于它的导热系数、比热容、汽化热、汽化速度、流量、流速等。一般来说,水溶液的冷却性能最好,油类最差,乳化液介于两者之间,而三乙醇接近于水溶液。实验表明:车削时,如切削液从刀具的主后刀面向上方喷射至切削刃,冷却效果较好,因而应避免从前刀面处向下方喷射切削液。冷却时要充分扩大冷却范围,冷却的方法有喷雾冷却法和内冷却法等。
2.润滑作用
切削加工时,切削液渗透到刀具与切削工件的接触表面之间形成边界润滑,从而起到润滑作用。所谓边界润滑,就是在切削时刀具前刀面与切屑接触,接触表面间压力较大、温度较高,使部分润滑膜厚度逐渐变薄,直到消失,造成金属表面波峰直接接触;而其余部位仍保持着润滑膜,从而减小金属直接接触面积,降低摩擦因数。切削液的润滑性能直接与所形成润滑膜的牢固程度有关。边界润滑形成的润滑膜具有物理吸附和化学吸附两种性质。物理吸附润滑膜主要是靠切削液中的油性添加剂(如动植物油及油酸、胺类、醇类或脂类中极性分子)吸附形成。油性添加剂主要应用于低压、低温状态下的边界润滑。在高压、高温边界润滑状态下(即极压润滑状态下),切削液中必须添加极压添加剂形成另一种性质的润滑膜。常用的极压添加剂是含硫、磷、氯、碘等的有机化合物,如硫化动植物油、硫化烯烃、氯化石蜡、氯化脂肪酸、脂酸、有机磷酸酯和硫化磷酸锌等。这些化合物与金属表面起化学反应,生成新的化合物薄膜,如硫化铁、氯化亚铁、氧化铁、磷酸铁等润滑膜,使边界润滑层有较好的润滑作用。
3.清洗作用
浇注切削液能冲走在切削过程中产生的较细碎屑或磨粒,从而起到清洗加工表面和机床导轨面的作用。
4.防锈作用
在切削液中加入防锈添加剂(如亚硝酸钠、磷酸三钠、三乙醇胺和石油磺酸钡)使金属表面生成保护膜,可使机床、工件不受空气、水分和酸等介质的腐蚀,从而起到防锈作用。
常用切削液及其选用
常用切削液有水溶液、乳化液和切削油3大类。
1.水溶液
水溶液的主要成分是水,并加入防锈添加剂,主要起冷却作用。表面活性水溶液是一种常用的水溶液,用于精车和铰孔等,可用94.5%的水、4%的肥皂和1.5%的无水碳酸钠配制而成。
2.乳化液
乳化液是将乳化油用水稀释而成的。乳化油是由矿物油、乳化剂及添加剂配成的,如三乙醇胺油酸皂、69-1防锈乳化油和极压乳化油等。按乳化油的含量可配制不同浓度的乳化液,低浓度乳化液主要起冷却作用,适用于粗加工;高浓度乳化液主要起润滑作用,适用于精加工和复杂工序加工。
3.切削油
切削油有机械油、轻柴油、煤油等矿物油,还有豆油、菜籽油、蓖麻油、猪油、鲸油等动植物油。纯矿物油润滑效果一般,动植物油仅适用于低速精加工。普通车削、攻螺纹可选用机械油;精加工有色金属和铸铁时,应选用黏度小、润滑性好的煤油与其他矿物油的混合油;自动机床可选用黏度小、流动性好的轻柴油。在切削油中加入硫、氯和磷等极压添加剂后,能显著提高润滑和冷却作用,这在精加工、关键工序和难加工材料切削时尤为重要。
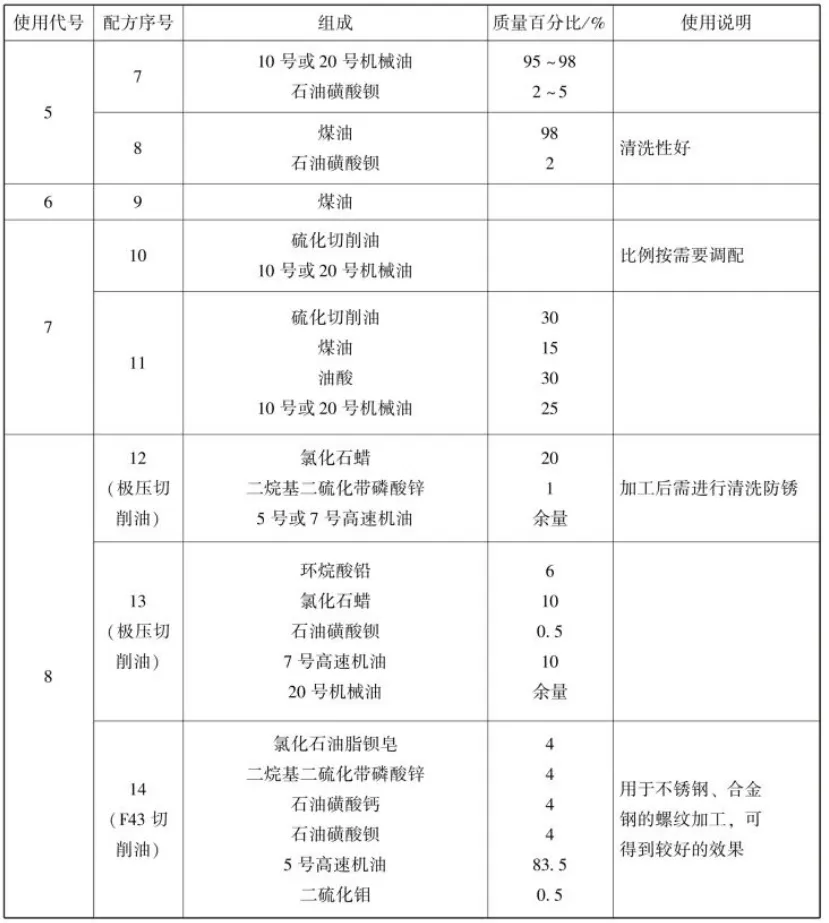
总之,切削液应根据工件材料、刀具材料、加工方法和加工要求进行选用,若选用不当就得不到应有的效果。表1-1所示为常用切削液的配方,表1-2所示为切削液选用推荐表,供读者参考。
表1-1 常用切削液的配方
《装配钳工》考试主要围绕理论知识与技能实操两大模块进行考核,考试重点内容如下:
一、 理论知识考试重点(占比约50%-60%)
- 1.机械制图与识图:复杂零件图与部件装配图的识读(如齿轮箱啮合间隙调整、三视图投影)、尺寸公差(如IT7级半精加工公差)与形位公差标注。
- 2.金属材料与热处理:常用金属材料的切削特性、热处理工艺(如淬火获得马氏体与回火消除应力)及新材料加工要点。
- 3.加工工艺与设备:复杂工件的加工工艺过程、精密测量与质量控制(如百分表平面度检测、三坐标测量机应用)、数控技术基础(如PLC编程基础)及设备电气控制基础。
- 4.装配与维修技术:复杂和高精度机械设备的工作原理与构造、精密测量仪器的工作原理、新产品装配后的质量检查与鉴定方法、典型机构装配(如轴承游隙调整、齿轮箱啮合斑点涂色检测)及故障诊断(如机床振动频谱分析、液压系统泄漏定位)。
- 5.电工与安全规范:机床电路识图、安全法规(如《安全生产法》操作责任条款)及特种设备作业安全规范。
二、 技能实操考试重点(占比约40%-50%)
- 1.基本作业与精密加工:复杂形状工件的立体划线;高精度孔系(钻、扩、铰)的加工与精度控制(如底孔偏移控制);复杂/高精度工件的锉削、刮削(如平板、燕尾形导轨的刮削)与研磨(如带锥度的检验心轴研磨);特殊刀具(如大钻头、油槽刀)的刃磨;精密样板或量具的制作。
- 2.机械设备装调:车床、铣床、磨床等切削机床功能部件的整机装配与调试;液压/气动系统(如油压机、磨床)的装配与调试;小功率内燃机等设备的整机装配与调试;精密检测仪器(如球杆仪)的使用与设备性能检测。
- 3.机械设备保养与维修:机床(如磨床)的二级维护与保养;复杂液压/气动系统及内燃机的故障诊断与排除;机床及通用设备的整机维修与调试。
三、 综合评审(部分考核)针对部分高级工认定或技师过渡考核,可能涉及:复杂工艺装备的设计与绘制、工艺关键件加工规程的改进、高难度零件的加工与复杂机械的装配调试方案答辩等。
注:具体考试内容权重会因各省市评价机构或具体工种(机修钳工、装配钳工、工具钳工)的考核标准略有差异,建议结合当地最新的《钳工》高级工考试大纲进行针对性备考。
工业生产中,为了保证设备零件和加工工件的尺寸精度,在各种类型的生产加工过程中,游标卡尺、千分尺等精密量具的使用都是必不可少的。而正是由于其精密性,所以在使用时,一定要遵循规范合理的操作流程。另外,精密量具的维修和保养也都有很高的要求,如果措施不当,就有可能破坏了量具的精度和可靠性,使用者必须要掌握正确的方法。
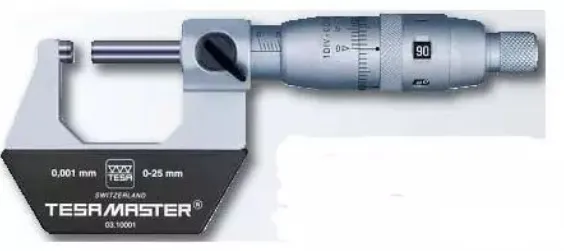
精密量具的正确使用要求
并不是什么样的设备都可以用精密量具来进行测量,像锻铸件毛坯,或着带有研磨剂,如金刚砂等,这样的零件表面,就绝不可以使用精密量具来测量,那样很容易造成量具测量面的磨损,使其精度受到影响。
在进行测量之前,要检查一下精密量具的测量面和零件的被测量面是否清洁,如果有异物存在的话,就会影响测量的精度,所以一定要先将异物擦拭干净再进行测量。
由于热胀冷缩的作用,温度是影响测量结果的重要因素。在进行测量之时,为保证精度,一定要使零件和量具的温度保持一致。最好是在正常室温下,在20摄氏度左右来测量。精密量具在保存时,也不要使其在阳光下直晒,或着过于接近热源,那样都会因为受热变形而造成精度的下降。
在机床上测量零件时,不要在零件运动时测量,一定要等到零件完全停稳之后再进行。否则,不但不能保证测量的精确性,而且会使量具的测量面因为过早磨损而失去精度,甚至还可能会造成安全事故。
精密量具作为测量工具,绝对不可以当作其他工具的替代品使用。如用于划线、敲打和撬动零件、清理碎屑或废液之类的工作,一定要使用专用的工具,而不能为了图方便,用手边的精密量具来操作。还有,把精密量具随意拿在手中进行挥动或转动也都是不正确的操作行为,容易使量具的精度受损。
精密量具的正确维修和保养方法
在使用中,如果发现了精密量出现了任何不正常的现象,例如量具的表面有不平、毛刺、锈斑等,以及刻度不准、尺身弯曲变形、活动不灵活等种种状况,这个时候,使用者一定不可以自行拆卸和维修,更不允许使用榔头、锉刀、砂纸等粗糙的办法解决问题。那样做不仅不能修复量具的故障,反而会进一步增大量具误差。
如果发现上述情况,正确的处理方法是应当立即主动将其送到计量站进行检修。经过检修,经检定量具精度准确无误之后,再继续使用。
使用过程中,切记不要将精密量具与刀具、榔头、锉等其他工具堆放在一起,以免碰伤。也不要将精密量具放置在机床上,因为机床工作时会产生较大幅度的振动,这种振动可能使量具落下损坏。不管是在平时保存之中,还是在使用的间隙,精密量具都应该平放在专用的盒子内,以免造成损坏。另外,如果靠近磁场,会使精密量具磁化而给测量造成不便。因此,保存时,一定要使精密量具原理磁场,如磨床的磁性工作台等。
使用完成之后,应及时将量具擦拭干净。除了不锈钢材质或者是有保护镀层的量具之外,一般的金属量具表面都应涂上一层防锈油,并放置在专用的盒子里,保存在干燥之处,以免生锈。
即便长期没有使用,也要对精密量具进行定期的检定和保养。而对于长期使用的精密量具,要定期送计量站进行保养和精度检定,这样才能有效保持量具的精度达到应有的标准。
《装配钳工》职业技能等级证书考试学习
理论考试练习题
1、(判断题)当蜗杆、蜗条副磨损后,侧隙过大需要修理时,通常采用更换蜗杆、蜗条的方法来修复。
参考答案:错误
2、(判断题)()力对物体的作用效果取决于以下三个要素:力的大小;力的方向;力的作用点。
参考答案:正确
3、(判断题)大型设备双立柱安装时,要求两立柱导轨面同一平面度误差小于0.02mm。
参考答案:错误
4、(判断题)()影响某一装配精度的各有关尺寸所组成的尺寸组称为装配尺寸链。
参考答案:正确
5、(判断题)()齿轮轴的齿轮断裂时,可以保留轴,镶上齿圈。
参考答案:正确
6、(判断题)()钻削精密孔时,应采用手动进给。
参考答案:错误
7、(判断题)磨床砂轮架砂轮主轴轴承的磨损,砂轮主轴与砂轮法兰、轴颈的磨损,均会使磨削工件表面产生有规律螺旋波纹。
参考答案:错误
8、(判断题)在消除或减少振动的措施中,减小阻尼可防止共振^
参考答案:错误
9、(判断题)()信誉是企业在市场经济中赖以生存的重要依据。
参考答案:正确
10、(判断题)()电镀是在金属表面形成金属镀层,以补偿零件表面磨损。
参考答案:错误
11、(判断题)()研磨棒是在机修作业过程中,根据被研磨孔的加工尺寸临时配制的。
参考答案:错误
12、(判断题)()一般情况下不进行设备的过载试验,只有在加工工艺或设备状况必需的情况下才进行,并且一定要慎重。
参考答案:正确
13、(判断题)()恒温环境温度范围在20oC。
参考答案:错误
14、(判断题)用于钻削平底孔的平底钻头,其两刃口一般磨成外凸圆弧形。
参考答案:错误
15、(判断题)修复后的高速、高精度主轴颈表面粗糙度值要求达到0.05um。
参考答案:正确
16、(判断题)()在所有转速的运转试验中,机床各工作机构应平稳、正常,无明显冲击振动和周期性的噪声。
参考答案:错误
17、(判断题)在轴组的装配中,常在轴两端的支承点上用轴承盖单向固定,分别限制轴组两个方向的轴向移动。为避免轴受热伸长而使轴承卡住,在右端轴承外圈与端盖间应留有0.5~1mm间隙,以便游动。
参考答案:正确
18、(判断题)()液压泵零件磨损,不能形成额定的流量和压力。
参考答案:正确
19、(判断题)()在任何情况下都不允许让熔渣溅落在潜水用具上,或损坏这些装备工具。
参考答案:正确
20、(判断题)()节流阀用于对流量稳定性要求较高的场合。
参考答案:错误
21、(判断题)()桥式起重机两条轨道都安装好后,应检查两轨间的距离,轨距允差不超过±5mm。
参考答案:正确
22、(判断题)钻斜孔时,孔口往往被刮烂,破坏了孔端面的平整。
参考答案:正确
23、(判断题)当磨头主轴和轴瓦因过度磨损(修磨量大于0.1mm)导致对主轴刚度、硬度,油膜的承载能力等有严重影响时,应更换主轴和轴瓦。
参考答案:正确
24、(判断题)()铸铁冲天炉的一次风箱和二次风箱均应和现场C362风量风压自动控制仪连接。
参考答案:正确
25、(判断题)自准直仪,可以用来测量反射镜对光轴垂直方向的微小移动。
参考答案:错误
26、(判断题)()技术服务合同是指当事人以技术知识为另一方解决特定技术难题所订立的合同。
参考答案:正确
27、(判断题)()保持设备完好是机械设备二级保养的工作内容之一。
参考答案:正确
28、(判断题)()标准群钻的特征要点是三尖七刃锐当先,月牙弧槽分两边,一侧外刃宽分屑,横刃磨低窄又尖。
参考答案:正确
29、(判断题)选择畸形工件的划线基准时,通常要首先避开选择工件的设计中心和主要工作平面。
参考答案:错误
30、(判断题)()合同双方在合同中的法律地位是平等的,任何一方不得把自己的意志强加给对方。
参考答案:正确
 点击转发分享给更多朋友学习知识~