夜雨聆风学习资料网

ARTICLE · 1288558

WPS和WWI

WPS和WWI

在焊接质量控制体系中,焊接工艺规程(Welding Procedure Specification, WPS)与焊接作业指导书(Welding Work Instruction, WWI)构成金字塔式的技术文件结构。WPS作为顶层工艺设计文件,规定特定材料组合在认证工艺参数范围内的焊接技术标准;而WWI则是将WPS转化为可操作步骤的现场执行文件,二者共同确保焊接过程的可重复性与结果一致性。

焊接工艺评定报告(PQR)是WPS制定的基础,只有通过标准测试的焊接参数组合才能写入WPS。这种三级文件体系( PQR→WPS→WWI )在ASME IX、ISO 15614等国际标准中均有明确规定,是压力容器、管道工程等关键焊接领域的基本合规要求。
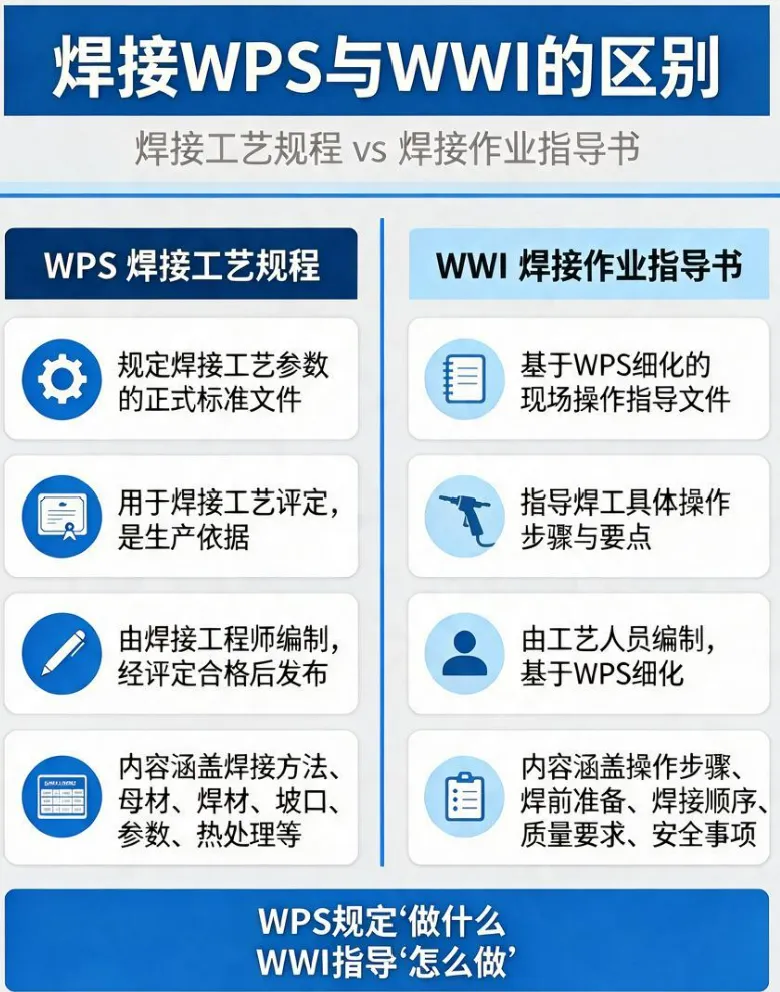
焊接作业指导书(WWI)和焊接工艺规程(WPS)是焊接质量控制体系中的重要文件。根据最新标准NB47014-2023,焊接工艺规程(WPS)定义为根据合格的焊接工艺评定报告编制的、用于指导产品施焊的焊接工艺文件。而焊接作业指导书(WWI)则是与制造焊件有关的加工和操作细则性文件,焊工施焊时使用的作业指导书。

概念界定与体系定位

在焊接行业里,WPS和WWI是两种不同的工艺文件,关系紧密但职责不同:
‌WPS(Welding Procedure Specification,焊接工艺规程)‌:焊接工艺规程是焊接工艺文件体系的核心,它基于合格的焊接工艺评定报告编制,包含焊接工艺的所有技术要求。它是“通用菜谱”,规定焊接方法、母材厚度、焊材型号、电流电压区间、预热温度等‌参数范围‌,由工程师编制,作为车间施焊的工艺依据。它的存在使得焊接操作更加标准化,能够有效提升生产效率和产品质量,降低焊接过程中的风险。
‌WWI(Welding Working Instruction,焊接作业指导书)‌:焊接作业指导书是焊工在现场操作时使用的具体指导文件,其内容更加详细和具体。NB47014-2023明确将焊接作业指导书定义为焊工施焊时使用的作业指导书,可保证施工时质量的再现性。它是“灶台操作卡”,在WPS规定的范围内,细化到‌具体操作步骤‌,如坡口打磨宽度、焊道排布、运枪角度、层间清理要求等,供一线焊工现场照着执行。‌‌WWI详细规定了焊接过程中的每一个细节,比如焊接材料的选用、焊接位置的要求和焊接技术的应用。其主要目的是确保焊接质量,满足特定的产品标准或客户需求。
简单的说,WPS定“边界”,WWI定“动作”。一份WPS可拆成多份WWI,但WWI不能超出WPS规定的参数范围;没有合格的WPS,WWI就没有依据。‌‌

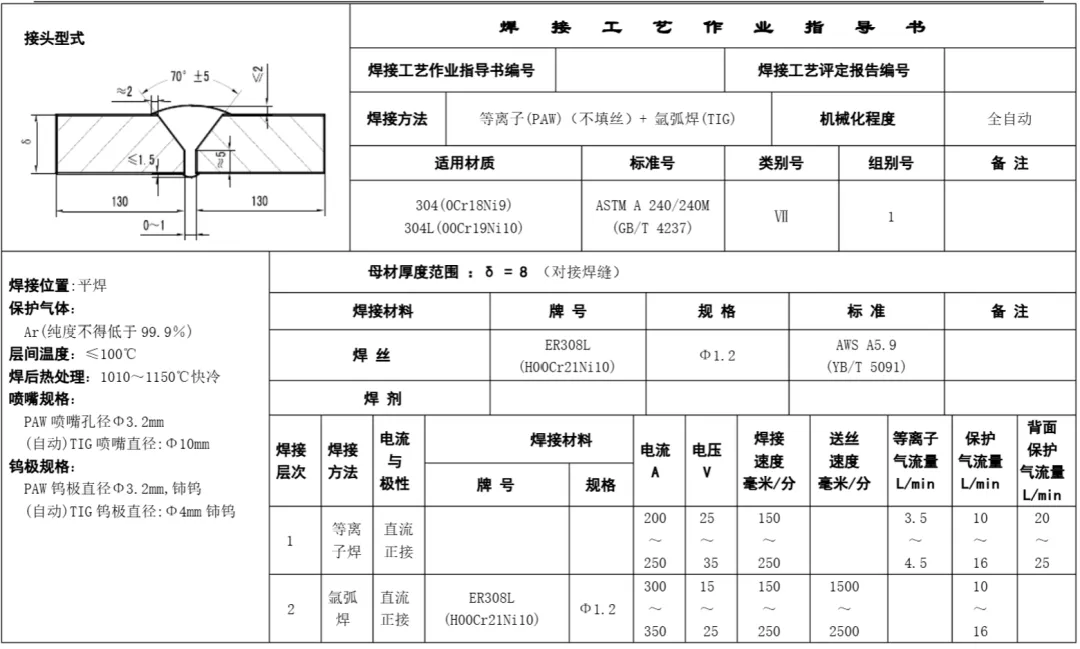
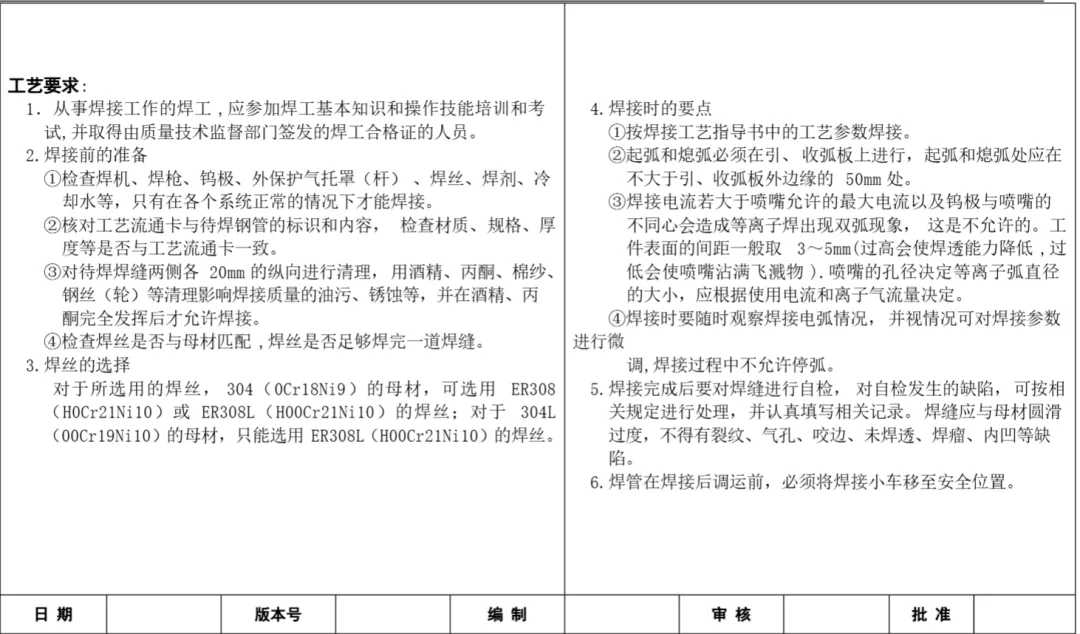
下表为WWI样表 (表1)

核心要素对比分析

表2 WPS与WWI核心要素对比

要素维度

焊接工艺规程(WPS)

焊接作业指导书(WWI)

技术参数

规定电流/电压范围、热输入控制值

明确具体设定值及调节方式

材料要求

焊材型号、保护气体纯度标准

现场存储条件、领用核对流程

人员资质

原则性要求(如AWS认证等级)

具体人员分工与责任划分

检验标准

引用ASME/EN等标准条款

现场自检步骤与验收记录表

版本控制

关联PQR编号及修订历史

标注对应WPS版本及适用产品批次

在坡口处理要求上,WPS可能规定"坡口角度30°±5°,钝边1-2mm"的技术范围,而WWI则需要图示化展示坡口打磨方法、提供检验样板实物照片,甚至规定使用特定型号的角磨机及砂轮片。这种从技术规范到操作细节的转化,体现了两类文档的本质差异。

NB47014-2023标准更新要点

新版标准为避免混淆,提出了预焊接工艺规程(pWPS)概念,不再使用"焊接工艺指导书"这一术语。同时明确了焊接作业指导书的独立地位,强调其在现场施工中的重要性。

管道焊接规范统一

在管道焊接领域,为保证术语统一,新版的SH3501-2021和GB/T 20801.4-2020均采用"焊接工艺规程"一词,体现了行业标准的统一趋势。

焊接作业指导书编制要点

基本内容要求

焊接作业指导书应包含以下基本内容:
  • 焊接方法及设备要求
  • 母材和填充材料的规格
  • 焊接位置和顺序
  • 预热和层间温度控制
  • 焊接工艺参数(电流、电压、速度等)
  • 后热处理要求
  • 检验和试验要求

编制注意事项

编制焊接作业指导书时需要考虑焊工的实际操作需求,内容应具体明确,图文并茂,便于现场人员理解和执行。同时要符合相关产品标准和规范的要求。

焊接工艺评定与文件管理

工艺评定流程

焊接工艺评定是制定焊接工艺文件的基础,必须按照相关标准进行评定试验,确保工艺的可行性和可靠性。评定合格的工艺才能编制相应的工艺规程和作业指导书。

文件管理体系

建立完善的焊接工艺文件管理体系,包括文件的编制、审批、发放、修订和作废等环节,确保现场使用的始终是最新有效版本的文件。

质量控制要点

过程控制

焊接过程中应严格按照作业指导书的要求执行,包括:
  • 焊前准备检查
  • 材料管理控制

    焊材库房需维持温度≥25℃、湿度≤60%,低氢焊条从烘箱取出后须在4小时内使用。现场应配备80-120℃保温筒,每次取用焊条不超过10根。气体保护焊使用的CO₂纯度应≥99.8%,含水量≤0.005%,气瓶压力低于1MPa时必须更换。

  • 焊接参数监控

    数字化焊机可实时记录电流电压波动曲线,要求操作者每30分钟核对一次参数仪表显示值。对于关键焊缝,需使用红外测温仪监测层间温度,并在焊缝边缘50mm处标记测温点。手工电弧焊的焊条消耗量可作为间接验证指标,例如8mm角焊缝的焊条消耗约为1.2kg/m。

  • 层间质量控制
  • 焊后检验
  • 缺陷预防措施

    针对常见的未熔合缺陷,WWI应规定:"立焊位置需减小10-15%电流,采用三角形运条法,电弧停留时间比平焊延长20%"。对于薄板焊接变形控制,要求采用分段退焊法,每段长度不超过150mm,间隔冷却至80℃以下再焊下一段。

  • 记录管理

    完善焊接记录的管理,包括焊接工艺记录、焊工资格记录、材料追踪记录等,实现焊接质量的可追溯性。
WPS和WWI小结
通过严格执行焊接作业指导书和焊接工艺规程的要求,可以有效保证焊接质量,提高产品可靠性,满足相关标准和法规的要求。
WWI和WPS相辅相成,共同保证焊接工作的顺利进行。WWI更注重焊接质量的保证,而WPS则致力于焊接操作的规范化和标准化,二者共同构成了完整的焊接工艺体系。 综上所述,WWI和WPS在焊接过程中各自扮演着不同的角色,具有明确的区别和各自的重点。
注:1.本号所发的文章仅为学习交流之用,致敬原作者,无商业用途。如有侵权,请联系本公众号删除,谢谢!

回首页,搜索你想要的文档

在首页搜索框输入关键词,快速定位资料

文库首页搜索指引 立即搜索

相关学习资料