ARTICLE · 1319541
SMT 贴片 和 插件(DIP)到底有什么区别?
核心结论:SMT(表面贴装)和 DIP(插件/通孔插装)的区别不只是"能不能焊在表面",而是焊接原理、机械强度、密度、散热、可靠性和成本的全方位差异。SMT 赢在密度和效率,DIP 赢在机械强度和功率承载。现实中大多数板子是"混装"——两者都要用,关键是搞清各自的边界。

一、一句话说清本质区别
SMT(贴片/表面贴装) | DIP(插件/通孔插装) | |
|---|---|---|
焊接位置 | 元件贴在 PCB 表面 | 引脚穿透 PCB 孔 |
焊接方式 | 回流焊(锡膏 + 加热) | 波峰焊(焊锡波)或手工焊 |
元件引脚 | 短、无穿孔 | 长、穿孔后剪脚 |
典型元件 | 0402/0603/0805、QFN、BGA | DIP、TO-220、大电解、连接器 |
一句话:SMT 是"贴在面上焊",DIP 是"插进孔里焊"。
这个差别听起来简单,但衍生出了一整套工艺、可靠性和成本的差异。

二、全方位对比
维度 | SMT 贴片 | DIP 插件 |
|---|---|---|
密度 | 极高(元件可紧贴、双面贴) | 低(需要穿孔空间和焊盘) |
板面积 | 小 | 大 |
机械强度 | 弱(仅表面焊接) | 强(穿孔 + 焊锡包裹) |
焊接可靠性 | 受热应力、CTE 影响 | 抗热循环、抗振动好 |
寄生参数 | 小(引脚短) | 大(引脚长,寄生电感大) |
高频性能 | 好(适合高速) | 差(引脚电感) |
散热 | 靠焊盘 + 过孔导热到内层 | 可加散热片、引脚导热 |
手工维修 | 难(要热风/返修台) | 易(烙铁拆换) |
自动化成本 | 高(贴片机/回流炉) | 中(波峰焊/插件线) |
人工成本 | 低 | 高(需要插件工序) |
小批量成本 | 中 | 低(无需开钢网) |
大批量效率 | 高 | 中 |
元件种类覆盖 | 广(绝大多数无源/IC) | 窄(大功率、连接器、继电器) |

三、焊接工艺详解:回流焊 vs 波峰焊
这是两者最本质的工艺差异,理解它才能理解后续所有区别。
3.1 SMT 的焊接:回流焊(Reflow)
流程:
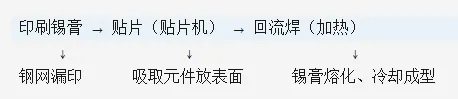
关键点:
锡膏是焊料,印刷在焊盘上;
元件放在表面,靠锡膏的粘性暂时固定;
回流炉分预热区、保温区、回流区、冷却区,温度曲线控制熔化;
焊点形成在元件底部与焊盘之间。
优点:适合高密度、双面贴、批量效率高。 挑战:温度曲线控制、元件耐温、湿敏元件(MSL)。
3.2 DIP 的焊接:波峰焊(Wave Soldering)
流程:
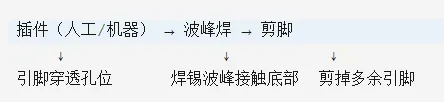
关键点:
元件引脚穿过孔,元件在顶面,引脚从底面露出;
波峰焊时,焊锡波峰从下方涌起,接触露出的引脚和焊盘,形成焊点;
形成的是填充孔壁的焊锡,包裹引脚。
优点:一次焊一整排,效率高(对插件板);焊点机械强度高。 挑战:需开孔(增加板成本)、元件会经历高温、元件限高。
3.3 关键差异表
回流焊 | 波峰焊 | |
|---|---|---|
焊料 | 锡膏(印刷) | 液态锡波 |
加热位置 | 整体加热 | 局部接触底部 |
焊接对象 | 表面元件 | 穿孔元件 |
元件承受温度 | 整体受热(含塑料本体) | 主要引脚受热 |
典型温度 | 峰值 240~260℃ | 锡炉 250~265℃ |

四、为什么高密度板一定要用 SMT
引脚短,占板面积小:0402 电阻只有 1mm×0.5mm,两个穿孔焊盘根本放不下;
可以双面贴:PCB 两面都能贴元件,密度翻倍;
引脚寄生小:无穿孔引脚,寄生电感/电容小,适合高速信号(DDR、USB、PCIe);
自动化效率高:贴片机每秒可贴几个到几十个元件,远超人工插件;
适合 BGA/QFN:这些封装引脚在底部,必须表面焊接。
结论:只要追求小型化、高密度、高速,就离不开 SMT。

五、为什么有些地方必须用 DIP / 插件
尽管 SMT 是趋势,但有几类元件和场景,插件至今不可替代:
5.1 大功率元件
TO-220/TO-247 封装的功率器件:需要穿孔 + 背面散热片,插件便于固定和散热;
大电流接线端子:需要承受插拔机械力;
大电解电容:体积大、重量大,插件焊点能承受机械应力。
5.2 需要机械强度的连接器
USB、RJ45、DB9、排针、接线端子:用户会反复插拔,SMT 焊点(仅表面)容易被拉脱;
插件焊点包裹引脚 + 填充孔壁,机械强度是 SMT 的数倍。
5.3 继电器、保险丝、变压器
重量大、有机械冲击(继电器动作);
插件焊点抗振动、抗热循环更好。
5.4 需要手工调整/维修的场合
插件元件用烙铁就能拆换,SMT 需要热风枪/返修台;
研发打样、小批量、需要频繁调试的场合,插件更友好。
5.5 承受机械应力的场合
有振动、冲击、插拔应力的产品(工业、车载、军工);
插件焊点的抗疲劳能力更强。

六、现实中的"混装工艺"
绝大多数板子既不是纯 SMT,也不是纯 DIP,而是混装(Mixed Assembly)。
6.1 标准混装顺序
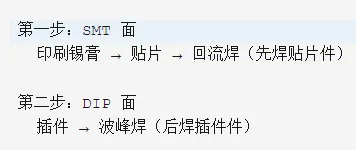
为什么这个顺序:
先 SMT 回流,因为回流是整体加热;
后 DIP 波峰,因为波峰焊的锡波只接触底面,不会熔掉已焊好的贴片件(前提是贴片件在顶面)。
6.2 混装的坑
坑 | 后果 | 对策 |
|---|---|---|
贴片件在底面,被波峰焊冲掉 | 元件掉落 | 用红胶固定,或改到顶面,或选择性焊接 |
先插件后贴片 | 插件件被回流高温损坏 | 严格按先 SMT 后 DIP |
波峰焊时锡流到贴片焊盘 | 短路 | 阻焊层隔离、载具遮挡 |
元件限高冲突 | 干涉 | 布局时考虑限高 |
湿敏元件(MSL) | 回流后爆米花 | 烘烤、按 MSL 等级管控 |
6.3 选择性焊接(Selective Soldering)
对于"底面也有贴片件、又有插件件"的复杂情况,用选择性焊接:
用小型锡波或热风,只对插件焊点加热;
避免整体波峰焊损坏贴片件。

七、可靠性差异深入
7.1 机械强度
SMT | DIP | |
|---|---|---|
焊点形式 | 表面焊盘 | 穿孔 + 焊锡填充 |
抗拉力 | 弱 | 强 |
抗剪切 | 弱 | 强 |
抗振动 | 一般 | 好 |
结论:承受机械应力的元件(连接器、大电容、继电器)优先插件。
7.2 热循环可靠性
DIP:焊锡填充孔壁,热膨胀时有一定缓冲,抗热循环较好;
SMT:焊点直接受 CTE 失配应力,大元件(大陶瓷电容、BGA)在温度循环下容易开裂。
这就是为什么:大尺寸陶瓷电容在 SMT 中要避免放在板边(弯曲应力),而插件大电容相对更耐。
7.3 高频性能
SMT 引脚短 → 寄生电感小 → 适合高速;
DIP 引脚长 → 寄生电感大(几 nH)→ 高速信号会失真、反射。
结论:高速数字/射频电路必须用 SMT。

八、成本对比
成本项 | SMT | DIP |
|---|---|---|
设备投资 | 高(贴片机、回流炉、钢网) | 中(波峰焊、插件线) |
人工 | 低 | 高(插件需人工或异形机) |
板成本 | 低(无穿孔) | 高(每个孔增加成本) |
打样成本 | 中(需钢网) | 低(无需钢网) |
大批量 | 低(自动化) | 中 |
小批量 | 中 | 低 |
规律:
大批量、高密度 → SMT 综合成本低;
小批量、低密度、大功率 → DIP 综合成本低。

九、选型建议
什么时候选 SMT
追求小型化、高密度;
高速数字/射频电路;
大批量生产;
元件本身只有贴片封装(如 0402、QFN、BGA)。
什么时候选 DIP / 插件
大功率、大电流元件;
需要机械强度(连接器、端子);
大重量元件(大电容、继电器、变压器);
需要频繁维修/调试;
承受振动、冲击的场合。
现实答案:混装
大部分板子是两者结合——贴片负责小信号、高密度;插件负责大功率、机械强度。关键是根据元件特性"各归其位"。

十、10 个常见错误
所有元件都强行改贴片 → 大功率/连接器机械强度不够,插拔即脱焊;
混装顺序搞反 → 先插件后贴片,插件件被回流高温损坏;
底面贴片件没固定 → 波峰焊冲掉;
大电解电容用贴片焊盘 → 机械应力导致焊点开裂;
高速信号用插座/插件 → 引脚电感导致信号失真;
忽略元件限高 → 插件件顶到外壳或散热片;
湿敏元件没管控 MSL → 回流爆米花;
连接器不加机械固定 → 插拔拉脱焊盘;
小批量强行开钢网 → 成本浪费(可考虑手贴/插件);
忽略波峰焊对贴片焊盘的影响 → 锡流短路。

十一、速查表
特征 | 选 SMT | 选 DIP/插件 |
|---|---|---|
小型化 | ✔ | ✘ |
高密度 | ✔ | ✘ |
高速信号 | ✔ | ✘ |
大功率 | ✘ | ✔ |
机械强度 | ✘ | ✔ |
大重量元件 | ✘ | ✔ |
需频繁维修 | ✘ | ✔ |
振动/冲击环境 | 一般 | ✔ |
大批量效率 | ✔ | 中 |
小批量成本 | 中 | ✔ |

十二、核心一句话
SMT 和 DIP 的本质区别是"焊接原理"——回流焊把元件贴在表面,波峰焊把引脚穿进孔里。这决定了 SMT 赢在高密度和高速,DIP 赢在机械强度和功率承载。现实中大多数板子是混装:贴片管小信号,插件管大功率和机械强度。记住标准顺序"先 SMT 回流,后 DIP 波峰",以及"负荷元件别硬改贴片",你就避开了 80% 的工艺坑。

29.9资料合集内超200+本电子书籍截图
29.9资料合集内超300+PPT课件截图
400G整套硬件资料合集