夜雨聆风学习资料网

ARTICLE · 1037269

外置桁架机械手:功能说明与调试要点 V7

外置桁架机械手:功能说明与调试要点 V7
KND 数控系统
外置桁架机械手:功能说明与调试要点
一文看懂参数配置、交换接口与换料流程

外置桁架机械手功能用于数控车床自动化换料。本文整理了该功能的核心参数(D1800/D1802/D1850/D1900 系列)、系统与机械手之间的交换接口信号,以及四种典型换料流程的程序写法,供调试与售后参考。

一、总述

设置 D1800=2 开启外置桁架机械手功能:

LJTPY_D=D1800  换(送)料机控制类型

(0-无效 1-内置桁架机械手 2-外置桁架机械手 10-油膜 11-油浴 20-利华美)

二、换料超时保护

换料呼叫响应后,如果换料时间超过 T240 设定时间,换料呼叫仍未结束,则产生报警「送料机换料超时(检查料机是否发生故障)」,同时触发换料通道进给保持。

注:打开机械手调试功能时(D1802.0=1),换料超时检查无效。

地址
说明
T240
料机(机械手)换料超时时间(单位:ms)
D1802.0
机械手调试功能是否有效;1:有效  0:无效
三、屏蔽安全门相关操作

D1802.7=1 时:换料过程中,安全门打开不会触发报警,不会复位主轴,但主轴限速仍有效

D1802.7=0 时:不对安全门原有功能产生影响。

地址
说明
D1802.7
可运动换料机换料时是否屏蔽安全门相关控制;1:屏蔽  0:不屏蔽
四、桁架机械手轴锁机床进给轴

可以通过参数选择桁架机械手在换料时是否轴锁机床 X 轴或 Z 轴。

地址
说明
D1802.3
换料时是否轴锁通道1的X轴(1:不轴锁 0:轴锁)
D1802.4
换料时是否轴锁通道1的Z轴(1:不轴锁 0:轴锁)
D1802.5
换料时是否轴锁通道2的X轴(1:不轴锁 0:轴锁)
D1802.6
换料时是否轴锁通道2的Z轴(1:不轴锁 0:轴锁)
五、换料区域保护
1. 一般用法(保护所有刀架)

在换料呼叫时,如果 X 轴或 Z 轴在换料区域保护范围内,将产生报警,并禁止换料呼叫;否则可以正常换料。因此在执行换料呼叫 M100 代码时,请将 X 轴和 Z 轴移动到换料区域保护范围之外。

注:本功能仅设置正方向,即对轴的设定坐标负向范围内进行保护。如下图,当 D1900 < X轴机床坐标,且 D1904 < Z轴机床坐标时,允许换料。
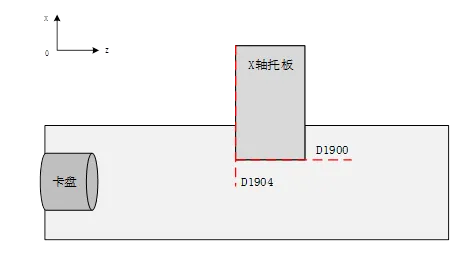
▲ 换料区域保护示意图(一般用法)
2. 排刀刀架刀位中间换料用法

此用法要求换料机构从排刀中间进行换料,此时可以通过限定 X 向的移动范围起到换料保护功能:换料呼叫时,X 轴移动到允许换料范围内、Z 轴不做要求,即可正常换料,否则产生报警。

如下图,当 D1900 < X轴机床坐标 < D1916 时,允许换料(不考虑排刀 Z 轴位置)。
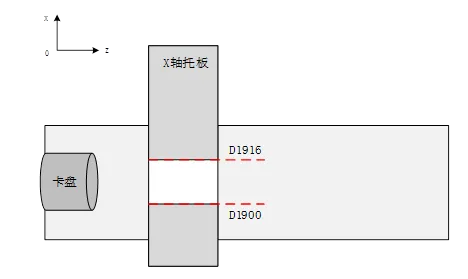
▲ 换料区域保护示意图(排刀用法)
地址
说明
D1900
通道1换料区域保护X向机床坐标(单位:机床坐标分辨率单位,例如机床坐标为4位小数时,单位:0.1μm)
D1904
通道1换料区域保护Z向机床坐标(单位同上)
D1908
通道2换料区域保护X向机床坐标(单位同上)
D1912
通道2换料区域保护Z向机床坐标(单位同上)
D1916
通道1换料区域保护X向机床坐标2(仅排刀时使用,单位同上)
D1924
通道2换料区域保护X向机床坐标2(仅排刀时使用,单位同上)
六、其它相关参数
地址
说明
D1850.0
外置桁架机械手报警输入信号电平选择(1:高电平 0:低电平)
D1850.1
外置桁架机械手准备好输入信号电平选择(1:高电平 0:低电平)
D1850.2
外置桁架机械手反馈:禁止NC程序再启动输入信号(1:高电平 0:低电平)

外置桁架机械手禁止 NC 程序再启动输入信号有效时,禁止程序启动并且进行轴锁控制。

七、交换接口
1. 接口分配

在 X1500.0~X1502.7 中设置外置桁架机械手输入到系统的信号功能码;在 Y1500.0~Y1502.7 中设置系统输出到外置桁架机械手的信号功能码。

例如:外置桁架机械手控制器的输出 Y0.0 为桁架报警输出,则需配置 X1500.0=1041(外置桁架机械手反馈:报警输入信号)。

2. 系统输出接口(CNC → 桁架/机器人)
功能码
说明
地址
信号类型
601
换料呼叫输出信号
Y1675.0
电平
608
系统报警输出信号
Y1675.7
电平
609
卡盘紧到位输出信号
Y1676.0
电平
610
卡盘松到位输出信号
Y1676.1
电平
611
台尾前进到位输出信号
Y1676.2
电平
612
台尾后退到位输出信号
Y1676.3
电平
613
主轴定向完成输出信号
Y1676.4
电平
614
主轴停止状态输出信号
Y1676.5
电平
615
安全门打开到位输出信号
Y1676.6
电平
3. 系统输入接口(桁架/机器人 → CNC)
功能码
地址
说明
自身状态
1041
X1730.0
报警输入信号(兼容)。有效时产生报警、禁止换料呼叫,不影响系统正常加工
1042
X1730.1
准备好输入信号(兼容)。有效时才允许换料呼叫
控制过程状态
1049
X1731.0
取料完成输入信号(高电平)。暂未处理
1050
X1731.1
放料完成输入信号(高电平)。暂未处理
1051
X1731.2
换料完成输入信号(高电平)。有效时,M100 或 M2100 代码执行完成
1052
X1731.3
禁止NC程序再启动输入信号(兼容)。有效时禁止程序再次启动
1053
X1731.4
换料交互中输入信号(高电平)。外置桁架开始响应换料时给入,暂未处理
1054
X1731.5
换料交互结束输入信号(高电平)。外置桁架换料结束时给入,暂未处理
1055
X1731.6
位于机床内部输入信号(高电平)。暂未处理
动作命令
1057
X1732.0
卡盘紧命令输入信号。有效时,卡盘夹紧输出
1058
X1732.1
卡盘松命令输入信号。有效时,卡盘放松输出
1071
X1733.6
卡盘夹紧松开控制输入信号。有效时,卡盘夹紧松开交替输出
1059
X1732.2
台尾前进命令输入信号。有效时,台尾前进输出
1060
X1732.3
台尾后退命令输入信号。有效时,台尾后退输出
1061
X1732.4
主轴定向命令输入信号。M100 时主轴1定向,M2100 时主轴2定向
1062
X1732.5
主轴正转点动命令输入信号。M100 时主轴1正转点动,M2100 时主轴2正转点动
1063
X1732.6
吹气命令输入信号。M100 时主轴1吹气,M2100 时主轴2吹气
1064
X1732.7
残料清理命令输入信号。M100 时主轴1清理,M2100 时主轴2清理
1065
X1733.0
安全门打开命令输入信号。有效时安全门打开输出(标准梯图不处理,需要时自行实现)
1066
X1733.1
安全门关闭命令输入信号。有效时安全门关闭输出(标准梯图不处理,需要时自行实现)
1072
X1733.7
主轴反转点动命令输入信号。M100 时主轴1反转点动,M2100 时主轴2反转点动

注:

1. 卡盘紧命令(1057)、卡盘松命令(1058)作为 1 组命令使用;卡盘夹紧松开控制(1071)为另 1 组命令。两组可同时使用,也可仅使用任意 1 组。

2. 程序未启动时,允许外置桁架机械手控制命令生效;程序运行中时,只有在换料过程中外置桁架机械手控制命令才有效。

八、使用方法(四种典型流程)
场景 1|单通道换料:外置桁架机械手控制安全门

%

O0001;

.....;  (加工程序)

M100;  (换料呼叫,等待换料完成输入信号)

.....;  (加工程序)

M99;

%

机械手侧动作:打开安全门 → 检查安全门是否打开 → 卸料 → 装料 → 换料完成,M100 代码完成;待机时向料盘放料、从料盘取料等待换料呼叫。

要点:机械手控制安全门时,数控系统选择安全门功能需将安全门到位信号输入到系统,或系统选择无安全门功能。数控系统只编写 M100 代码,无需其它换料相关控制代码。

场景 2|单通道换料:数控系统控制安全门

%

O0001;

.....;  (加工程序)

M76;  (安全门打开)

M100;  (换料呼叫,等待换料完成输入信号)

M77;  (安全门关闭)

.....;  (加工程序)

M99;

%

机械手侧动作:检查安全门是否打开 → 卸料 → 装料 → 换料完成,M100 代码完成;待机时向料盘放料、从料盘取料等待换料呼叫。

要点:机械手无需将安全门打开/关闭命令输入信号接入数控系统;数控系统需要编写 M76;M100;M77 代码。

场景 3|双通道换料:外置桁架机械手控制安全门

通道 1、通道 2 主程序相同,均只编写 M100 换料呼叫:

%

O0001;

.....;  (加工程序)

M100;  (换料呼叫,等待换料完成输入信号)

.....;  (加工程序)

M99;

%

机械手侧动作:打开安全门 → 检查安全门是否打开 → 卸料 → 装料 → 换料完成,M100 代码完成;待机时向料盘放料、从料盘取料等待换料呼叫。

要点:同场景 1 的安全门信号要求;由先后呼叫顺序执行换料动作。

场景 4|双通道换料:数控系统控制安全门

通道 1、通道 2 主程序相同:

%

O0001;

.....;  (加工程序)

M76;  (安全门打开)

M100;  (换料呼叫,等待换料完成输入信号)

M77;  (安全门关闭)

.....;  (加工程序)

M99;

%

机械手侧动作:检查安全门是否打开 → 卸料 → 装料 → 换料完成,M100 代码完成;待机时向料盘放料、从料盘取料等待换料呼叫。

要点:机械手无需接入安全门开关命令信号;数控系统编写 M76;M100;M77 代码;由先后呼叫顺序执行换料动作;需设置 D112=76、D114=77,以满足 2 个通道控制同一个安全门。

以上就是外置桁架机械手功能的完整说明。调试现场如遇换料超时、安全门报警或换料区域保护报警,可优先对照第二、三、五节的参数表排查。

— END —; 关注我,持续更新 KND 数控系统实战笔记

相关学习资料