ARTICLE · 1284544
工具:端侧 AI 与新材料加工工艺复盘:2026 年钛合金、精密陶瓷与高导热材料试产踩雷总结
薄壁钛框松开夹具后,孔位偏了;陶瓷片尺寸检验合格,锁螺丝时却从边缘裂开;导热塑料的材料表很漂亮,装上芯片后温升仍超标。
端侧 AI 把轻薄结构、局部散热与批量一致性挤进同一个零件。材料参数能否变成可复制的制造能力,试产才见分晓。下文现场和数字均为合成示意,不代表某企业实际数据,也不是通用工艺标准。
一、钛合金:刀刃的热,夹具的力
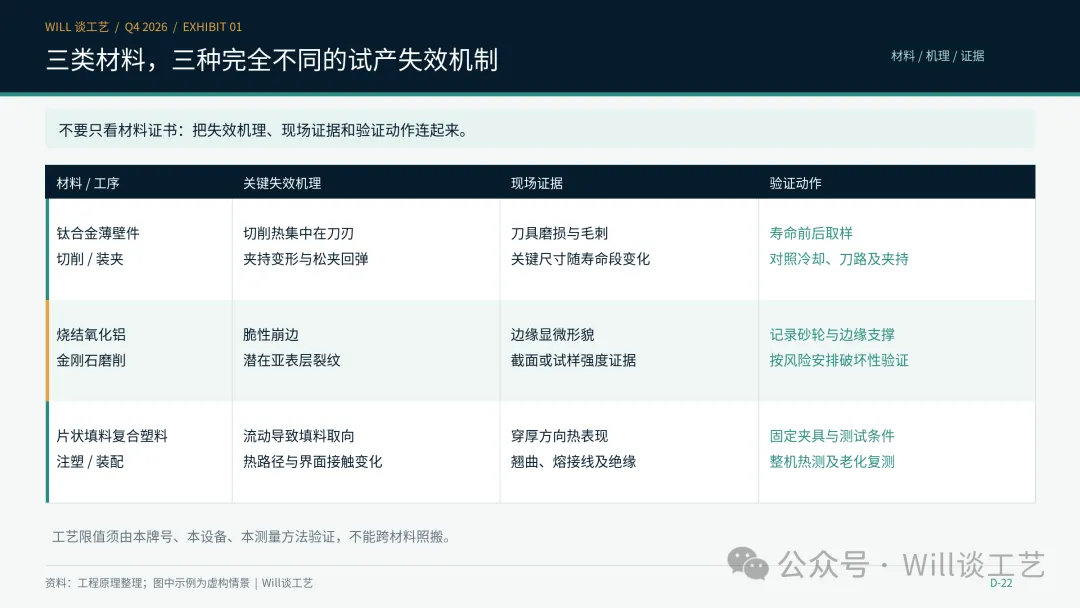
薄壁钛框加工时,钛合金导热较差,切削热易集中在刀刃附近,粘刀和磨损随之增加;薄壁受夹持力变形,松夹又回弹。毛刺、孔位漂移可能同时出现,但不能只怪刀具,机床热漂、基准和量具也要排查。
现场别只记“换刀后恢复正常”:按有效切削时间记录后刀面磨损、毛刺与关键尺寸,关联刀具批次、夹持方式和冷却液到刃口状态。对进给、切深做组合试验,再用寿命末段样件确认,不要照搬铝件参数。
一把新刀做出的首件,不等于这把刀整个寿命周期都能做出合格件。
二、精密陶瓷:尺寸合格,不代表内部无损
以烧结后的氧化铝陶瓷为例,金刚石磨削可能在边缘产生崩边和亚表层裂纹。工位上的尺寸、外观检验只能覆盖规定范围内的缺陷;被锁紧或受冲击后,潜在裂纹才可能扩展。
把砂轮粒度、修整状态、进给和边缘支撑一起列入试验。按图纸做边缘显微检查,并依据风险选择截面分析或同工艺试样弯曲验证。破坏性抽样能提供证据,不能证明每一件都没有裂纹;异常批次先隔离,再查磨削与装配两端。
陶瓷的难点不止是看见崩边,还要量清检验范围之外的裂纹风险。
三、高导热复合材料:先认清热往哪里走
以片状氮化硼填充塑料注塑件为例,熔体流动可能使填料沿流向取向;材料样条的面内导热数据,不能直接替代穿厚方向性能。浇口、壁厚和成型条件变化,还可能改变翘曲及熔接线强度。绝缘要求存在时,也要验证介电性能。
同一夹具、环境、界面材料和压合条件下,待温度稳定后,记录热源与散热面温差及输入功率。示意:输入 10 W、温差 14 ℃,得到 1.4 K/W 的系统表观热阻。它包含多层和旁路散热影响,只用于相同条件比较,不是材料本征导热系数。若测点或压合状态不同,即使数值更低,也不能直接认定材料更优;热老化后应重新测量。
材料表上的高导热,不自动等于装配后的低热阻。
四、把试产账算到交付件,而不是投入件
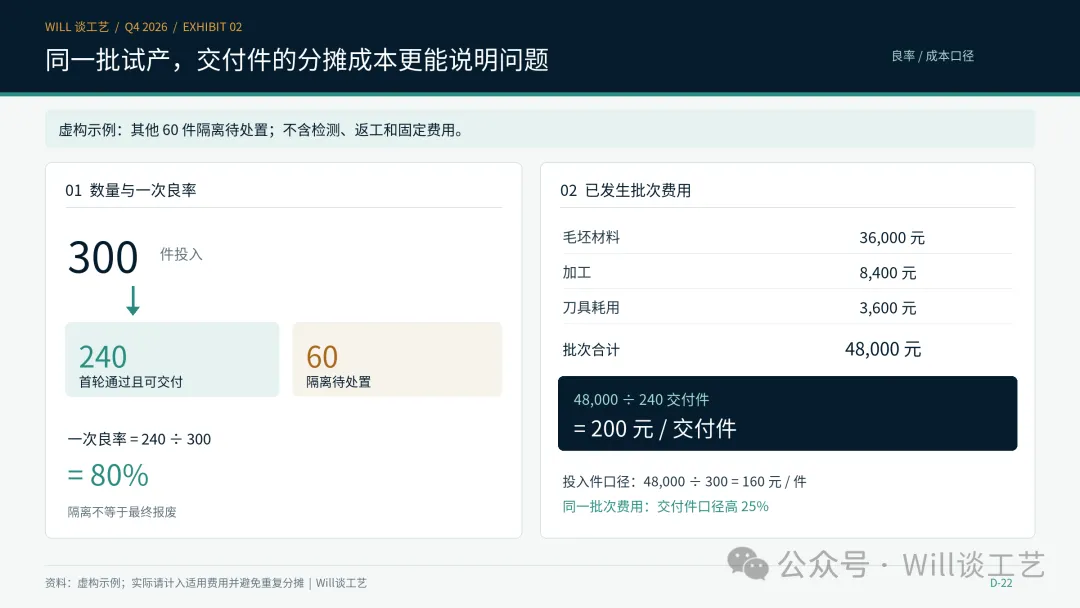
举个简化算例:投入 300 件,首轮通过并可交付 240 件,一次良率 80%;其余 60 件隔离待处置。毛坯 36,000 元、加工 8,400 元、刀具 3,600 元,暂不计检测和返工,批次成本共 48,000 元,刀具费按本批实际耗用分摊。
按投入件分摊是 160 元/件;按可交付件分摊是 200 元/件,高出 25%。这不是额外现金支出,而是相同费用由更少交付件承担。若返工、检测或破坏样本发生费用,应按实际补入并避免重复,别把隔离件提前算成报废。报价看单件加工费,复盘要看每个可交付合格件承担了多少批次成本。
五、2027:让工艺窗口可验证、可移交
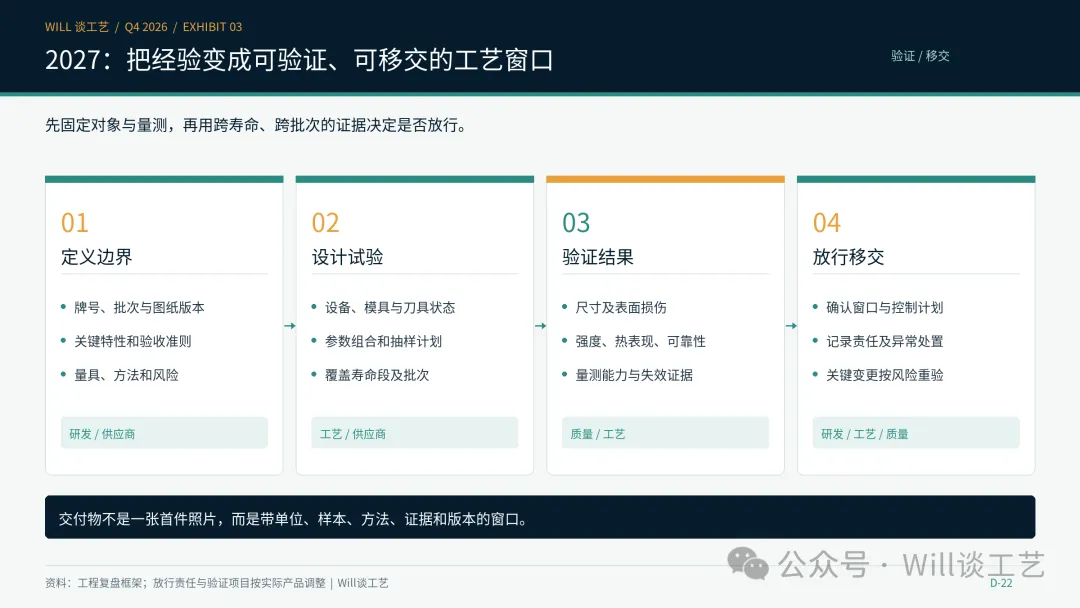
- 定义边界。
研发与供应商锁定牌号、批次、图纸版本、关键质量特性及检测方法;窗口上下限由本产品验证,不套行业“红线”。 - 设计试验。
工艺记录设备、刀具或模具、材料批次及参数组合;覆盖寿命前后和批次差异,记录样本量、失败结果与测量系统能力。 - 验证并移交。
质量、研发、工艺共同确认尺寸、强度、热表现及可靠性证据;留存参数范围、控制计划和异常处置方式。换材料、刀具或关键设备时按变更风险重验。
试产允许失败,但不能只交一张“首件合格”照片。下次切换供应商时,拿什么证明新窗口仍然有效?
配套工具领取
《新材料试产工艺窗口与良率成本复盘模型.xlsx》包含批次良率与成本、工艺窗口、热阻对比和问题闭环记录。示例数据与限值均为虚构,使用前请替换为实际验证结果。
添加本文上方的作者微信后,回复【新材料】或【工艺窗口】,领取配套表格。
加入知识星球“Will谈工艺”内含大量精益实践案例、教材、模板,持续提供知识、人脉、资源与文章。
2026年:特别优惠价:99元/年
2027年:199元/年
2028年:299元/年
2029年:399元/年
2030年:599元/年