ARTICLE · 1357261
6份质量文件模板:字段+样例一次给全(附Excel)
01六张模板,先扫一眼定位
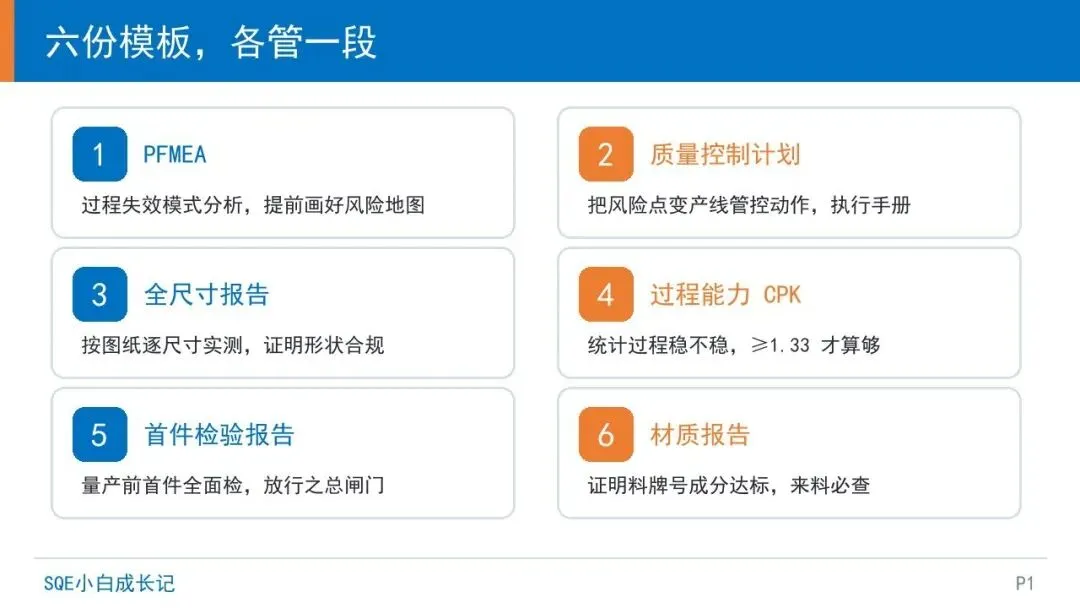
02一、PFMEA(过程失效模式与影响分析)
作用一句话:量产前先把“会在哪翻车、翻了多严重、怎么防”书面想清楚,是这套方案的“风险地图”。
评审重点:RPN 高的项有没有对策;别出现“S=9、措施写加强培训”这种糊弄。
03二、质量控制计划 QCP(Control Plan)
作用一句话:把 PFMEA 识别出的风险点,变成产线上“谁、在哪、怎么检、频次多少”的作业指令,是“执行手册”。
评审重点:高 RPN 项是不是都进了控制计划;反应计划不能空着(不能只写挑出)。
04三、全尺寸报告(Full Dimensional Report)
作用一句话:按图纸把零件每一处尺寸量一遍,证明“形状尺寸符合图”,是“形”的证据。
评审重点:是不是按最新版图纸、是不是每处都测(不能只挑容易的)、超差点有没有分析。
05四、过程能力 CPK
作用一句话:不只看“单件合不合格”,而是看“这批能不能稳定地合格”,CPK≥1.33 一般才算过程能力够,是“稳”的证据。
评审重点:样本是不是同一批次连续取、CPK 是不是真≥1.33、没达标有没有改进计划。
06五、首件检验报告 FAI(First Article)
作用一句话:量产前第一件(或第一批首件),把尺寸+外观+材质+装配+功能一次性全面检、签字放行,是“首件过关”的总闸门。
评审重点:是不是“先首件、后批量”;全尺寸和材质是不是这一件上的,不能张冠李戴。
07六、材质报告(Material Cert / 材质证明)
作用一句话:证明料本身“是什么牌号、什么成分、性能达标”,尤其是钣金、铝锭、粉末这类来料,是“料”的证据、来料必查项。
评审重点:牌号是不是图纸指定、是不是每批对应批号、报告带不带供应商章。
08写在最后
这6份 Excel 参考模板,我已经整理成空白框架(含上面这些示例行)。在公众号后台回复关键词「质量模板」,就能直接拿到,改个厂名、填上你的产品数据就能用——不涉密、不含公司信息,纯参考框架。
老焦这36天最大的体会:文件不在多,贵在真能用、真串得起那条“PFMEA 想在前、控制计划管在中、四份报告验在后”的防错链。希望这套模板,能帮你少加几次班。
(小提示:模板是框架,具体阈值如 CPK≥1.33、RPN 门槛,按你们公司自己的标准调整。)