ARTICLE · 1389676
从Excel手工画图到系统级SPC:产线数据分析的升级路径
某小家电企业的月度质量例会上,工艺工程师把刚做完的SPC(统计过程控制)报告投到大屏。控制图上所有点都乖乖待在控制限内,过程能力指数(Cpk)算出来1.35,刚好过关。质量总监盯着图看了几秒,问了句让全场安静的话:“你们4台设备的数据是混在一起画的吧?”
工程师愣了一下,点头。总监接着说:“回去把数据按设备分开,重新画一张。”
分层重算的结果让工程师冒汗:1号设备Cpk=1.8,2号1.3,3号1.4,4号只有0.7。4台设备的数据高的高、低的低,混在一起相互“平均”掉了。控制限被撑得很大,每台设备的真实偏移都被掩盖。画出来的“漂亮”控制图,是假稳定。
一、手工Excel做SPC的三个死结
用Excel手工做SPC,是很多工厂的常态。流程大致如此:检验员在产线手工采集数据,录入Excel表格,手动计算控制限,画控制图,肉眼盯有没有点超出控制限,最后截图贴进Word做报告。
这条链条有三个致命的死结。先说数据混合的陷阱。不同来源的数据混在一起分析,高偏移和低偏移相互抵消,控制限被撑宽,真实的设备偏移被掩盖。你看到的“稳”,其实是假的。
再说只盯超线的习惯。刚开始用SPC的工程师,往往只看有没有点超出控制限。有一次连续10个点都在中心线同一侧,过程均值早已偏移,却没人注意。因为没有一个点位于控制限外,图“看起来”没问题。
最后是控制限一成不变。设备修复或参数调整后,过程变好了,但控制限还是用修复前的旧数据算的。限太宽,新出现的异常点检测不出来。手工Excel没法自动刷新控制限,更没法把判异规则固化下来。
二、数据打通与多源接入
这家小家电企业决定把SPC从Excel搬上系统平台。第一步,就是把数据通道打通。
过去检验员手工录入数据,慢且容易出错。设备自动采集的数据和检验员手抄的数据对不上,是常有的事。数据源头不对,后面所有分析都白搭。
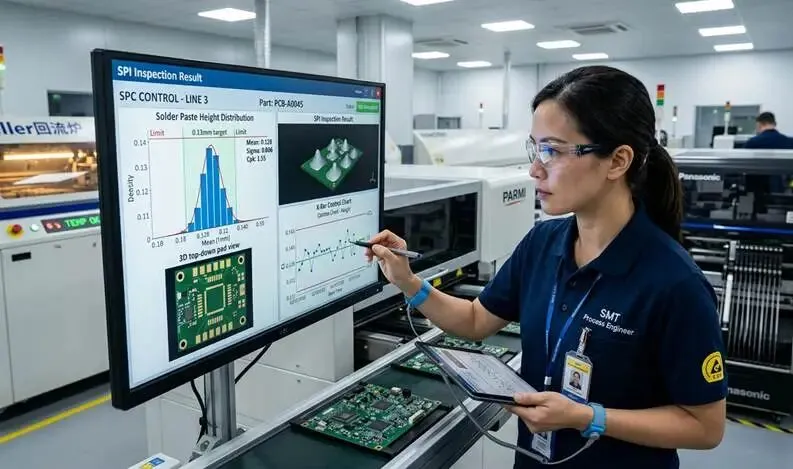
SPSSPRO QM支持对接MES/ERP系统,数据从业务系统直接导入分析平台。质量数据自动流转,省去了手工录入环节,录入错误这个源头问题被堵住了。数据接入平台后,自动生成控制图并执行判异,形成分析报告。工程师把时间从“画图算数”转向了“分析根因和推动改善”。
三、分析口径标准化
系统化SPC带来的另一个关键变化,是分析口径的统一。
在Excel时代,不同产线、不同工程师做SPC分析,控制图选型、数据分组方式、判异规则全凭个人经验。张工习惯用Xbar-R图,李工喜欢I-MR图。同一组数据,两人画出的图可能完全不同,更别说横向对比了。
系统化平台把控制图选型、分组逻辑、判异规则全部做成了标准化配置。按设备、班次、批次自动分组,一键生成分组控制图。8条Nelson判异规则统一内置,异常模式自动标红并提示可能原因。不同产线、不同工程师跑出来的分析口径一致,报告才有可比性。
四、从交作业到日常管控
该小家电企业引入SPSSPRO QM后,所有产线的SPC分析统一迁移到平台。支持200人同时在线分析无性能瓶颈,复杂建模时间从2-3小时缩短到10分钟内。部署半年后,质量问题响应速度提高40%,产品不良率降15%。年度软件使用成本较之前使用的国外软件下降约80%。
SPC不再只是每月给客户交的“报告”,而是真正融入了日常生产。新产线导入阶段先用SPC找到不稳定的根源再调参数;量产阶段发现“隐形浪费”,比如灌装线目标值偏移导致每年多送超900万瓶的量;4M(人、机、料、法)变更后用控制图验证过程有没有偏移。这些场景的跑通,靠的是系统化工具的支撑。
而这,正是SPSSPRO QM最擅长的——平台支持对接MES/ERP系统数据直接导入分析,支持本地部署与API集成。从数据采集到控制图生成,从8条判异规则自动运行到异常点标红预警,再到智能分析报告一键导出。控制图选型、数据分组、判异规则全部标准化配置,不同产线、不同工程师的分析口径保持一致。让工程师把精力放在“分析和判断”上,而不是“整理和计算”上。
即刻联系,开启你的数智化质量管理统计之路吧!