ARTICLE · 1091753
IC 发酵罐(内循环厌氧反应器)技术说明(1)
IC 发酵罐(内循环厌氧反应器)技术说明(1)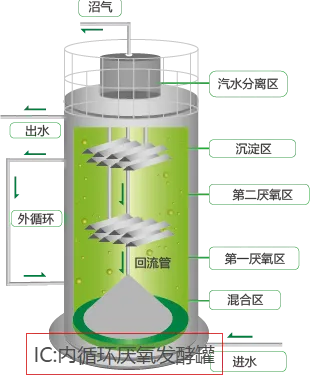
结构逻辑:
全称:Internal Circulation,内循环厌氧反应器,第三代厌氧反应器,相当于两台 UASB 上下垂直叠加,罐体高径比 4‑8,罐体高度一般 16‑25m左右,属于高塔式厌氧发酵设备。
工作原理:
第一反应室产生沼气被一级三相分离器收集,沼气进入升流管,依靠沼气气提(浮力)把泥水混合液举升到罐体顶部气液分离器;
沼气分离引出;泥水混合物依靠重力经回流管回到罐体底部混合区,实现无动力自循环,不需要循环泵。循环倍率随产气量变化,产气越大循环流量越大。
一、整体结构(自下而上五大功能区)
底部混合布水区包含布水器;原废水与顶部回流下来的泥水充分混合,稀释进水浓度,均质水质,消除局部酸化风险。布水均匀性非常关键,布水不良容易出现死区、短流。 第一反应室(高负荷反应区)下层主反应区,聚集高浓度厌氧颗粒污泥;绝大部分 COD 在此分解产生大量沼气;污泥处于膨胀流化状态。一级三相分离器布置在第一反应室顶部,专门收集本层产生的沼气。 第二反应室(低负荷精处理区)废水穿过一级三相分离器进入第二反应室;有机负荷明显下降,产气量变少,进一步降解剩余有机物;上升流速降低,减少污泥被水流带走,起到缓冲保护作用;上方设置二级三相分离器收集本区沼气. 沉淀出水区(罐体上部)第二反应室上方沉淀区,完成固液分离;上清液从出水堰流出;沉降污泥回落第二反应室。 顶部气液分离器与沼气收集系统接收升流管上来的气液混合物;沼气分离导出至沼气柜;泥水走回流管返回底部。
底部布水→第一反应室主降解产气→沼气气提驱动内循环→废水进入第二反应室深度处理→上部沉淀出水→顶部沼气收集。
二、IC 发酵罐优点
容积负荷高:容积负荷一般 15‑24kgCOD/(m³・d),远高于 UASB(5‑10);同等处理量罐体体积更小,占地面积小。 自驱动内循环,节省电耗:依靠沼气气提实现循环,无需外加循环泵;内循环对进水进行稀释,抗水质冲击负荷强,抑制局部酸化。 两段式反应,出水稳定性较好:第一区高负荷粗处理,第二区低负荷精处理,两级三相分离器降低跑泥风险。 污泥浓度高、污泥龄长;有利于颗粒污泥形成;厌氧降解效率高,沼气产率高。 整体封闭罐体,沼气收集完整,便于沼气综合利用。
三、IC 发酵罐缺点
内部结构复杂,制造造价偏高:两级三相分离器、升流管、回流管全部内置;焊接、安装精度要求高,加工质量直接决定成败;造价普遍比 UASB 高 30%‑50%。 内循环依赖产气量:低负荷工况产气少时,气提动力不足,内循环变弱甚至几乎停止,混合效果下降;低浓度废水工况适应性变差。 对布水系统要求严苛:布水不均匀,容易发生短流、死区;出现局部酸化,会破坏颗粒污泥,发生跑泥。 罐体很高(16‑25m),土建基础载荷大;设备检修难度大,内部构件检修需要进罐,维护不方便;三相分离器、管路结垢后清理困难。 对颗粒污泥依赖性强,启动阶段需要接种成熟颗粒污泥;如果颗粒污泥解体,恢复周期较长。 高含固、高悬浮物进料不适合 IC,容易堵塞三相分离器、升流管,一般更适合溶解性有机废水(啤酒、淀粉、食品废水);固含量高的粪污更适合 CSTR。
区分说明:
UASB:单段,无自动内循环;负荷低,占地大。 IC:双段叠加,相当于两个UASB,沼气气提自内循环;高负荷高塔结构。 EGSB:依靠外部循环泵实现大上升流速,需要耗电。