ARTICLE · 1382669
经典资料分享:快速换模SMED 可下载
换一次模具,要多久?
在日常生产现场,一次换模动辄几十分钟甚至几个小时,似乎已是"理所当然"。但有一组对比让人印象深刻:普通人换汽车轮胎需要 5–10 分钟,而 F1 赛车手只需要 5–10 秒。
差距从何而来?答案不是"手更快",而是方法不同。这套方法,就是精益生产中大名鼎鼎的 SMED 快速换模。
01什么是 SMED?
SMED 全称 Single Minute Exchange of Die,即"单分钟快速换模"——所谓"单分钟",并不是指 1 分钟,而是指小于 10 分钟。它是一种能有效缩短产品切换时间的理论和方法,有些企业和学者也称其为 QCD(Quick Die Change)。
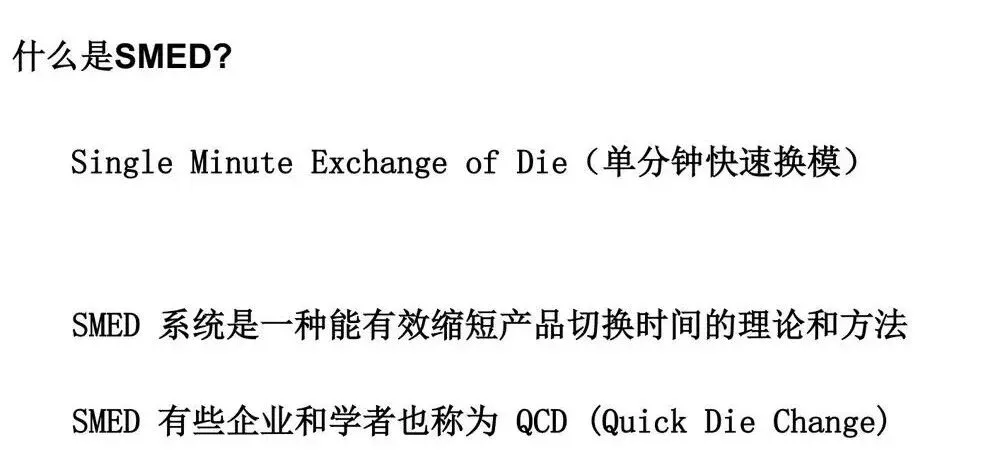
SMED:单分钟快速换模
SMED 起源于 20 世纪 50 年代初期的日本,由工业工程专家新乡重夫(Shigeo Shingo)在丰田企业发展起来。它最初应用于汽车制造厂,帮助丰田大幅缩短了模具切换时间。新乡重夫被誉为"纠错之父",是丰田生产体系(TPS)的创始人之一。
"很多公司建立了一套完善的提高工人技能水平的政策和方针,但很少有公司执行降低换模本身所需要的技能水平的策略。"—— 新乡重夫
02快速换模的六个境界
换模水平并非一蹴而就,从"没有概念"到"无需换模",共分为六个境界:
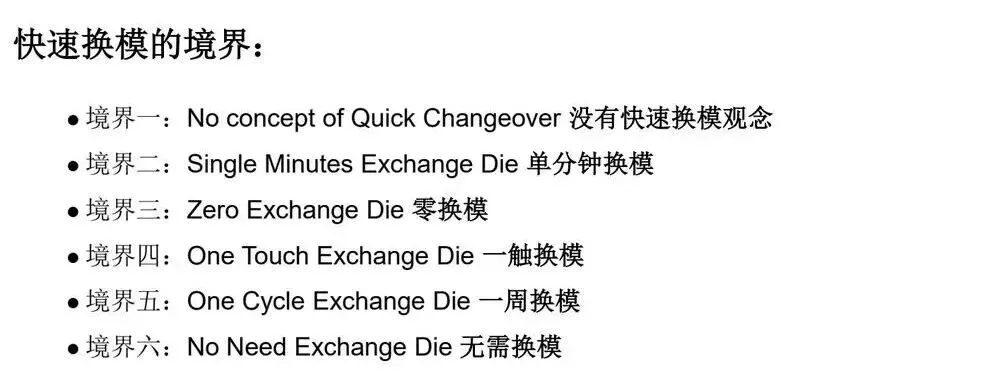
快速换模的六个境界:从无概念到无需换模
03传统换模:时间都花在哪了?
一次传统换模通常包含十个步骤:机台停机 → 旧件撤离 → 人员工具准备 → 清洁工作台 → 拆卸旧模具 → 搬运保养新模具 → 装配新模具 → 通知前工序 → 搬运新件 → 运行调整。
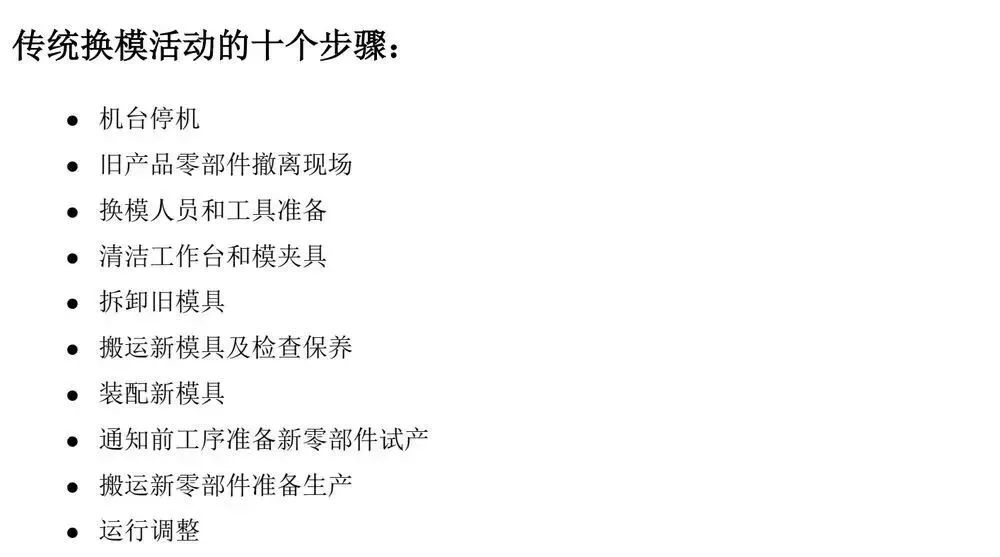
传统换模活动的十个步骤
问题在于:许多本可以在开机时完成的工作,被放到了停机之后;换模缺乏标准化,每个调模工"各显神通";机台开动后才发现缺陷、缺少配件……
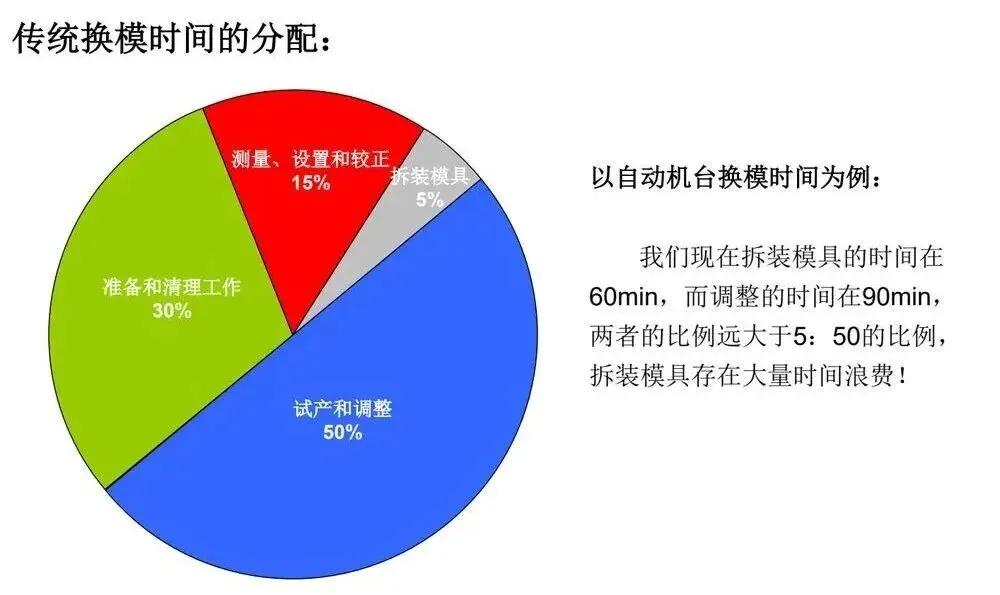
传统换模时间分配:测量、设置和校正占比惊人
关键洞察:在自动机台换模时间的分配中,真正"拆装模具"只占很小一部分(约 5%),而试产与调整却占到了约 50%。也就是说,一半的时间消耗在"调"上,而不是"换"上——这里藏着巨大的浪费。
04换模过程中的七大浪费
传统换模几乎集齐了精益生产所说的七大浪费:
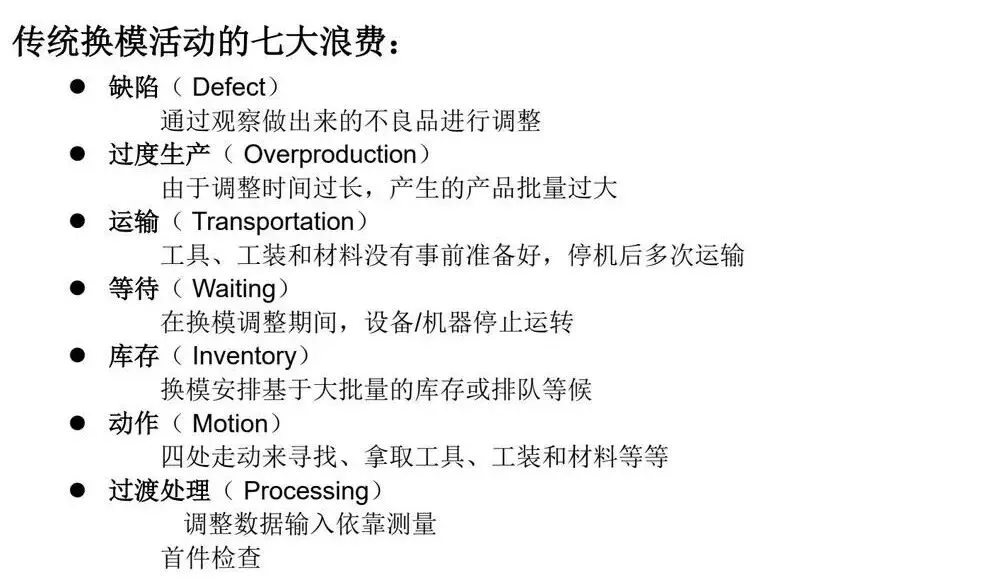
传统换模活动的七大浪费
而最根本的浪费,是时间。库存、不良品是可见的浪费,但"可用的生产时间"却是隐性的,常常被忽略——这其实是在埋葬宝藏。
为什么换模需要这么多时间?核心原因有两个:
- 混淆了内部作业和外部作业
——很多可以在开机时做的工作,却在停机时做; - 换模工作没有优化
——没有标准、不做平行作业、工具离机台太远、大量装配与调整。
05为什么必须要做 SMED?
一个常见的想法是:"把批量做大一点,少换几次模,不就解决了?"但事实是——库存掩盖了减少换模时间的积极性。
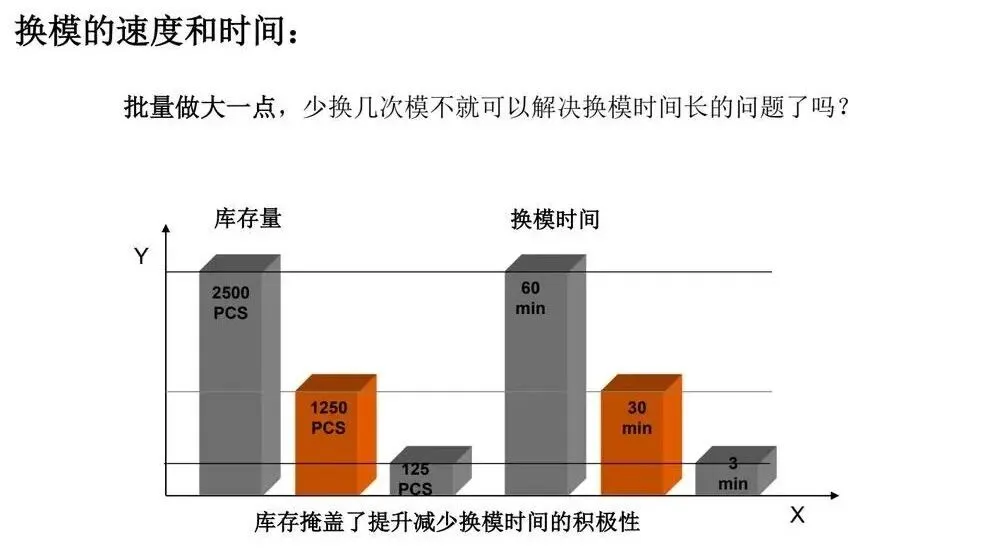
大批量与高库存,掩盖了换模时间的真实问题
来看一个真实测算案例:
案例 · 一道选择题
某来料加工产品,换模时间 3 小时,单件运行 1 分钟,客户批量 100 件。工时成本 48 元/小时,售价 2 元/件。利润是多少?
单位成本 = (换模时间 + 生产时间) ÷ 批量 × 小时成本 ≈ 2.24 元/件 —— 每件亏损 0.24 元。
方案一:把批量从 100 扩大到 1000,单位成本降到 0.94 元/件,看似降了 58%,却产生 900 件库存,还打乱了交付计划——这是典型的传统思路。
方案二:把换模时间从 3 小时压缩到 20 分钟,单位成本降到 0.96 元/件,同样降 57%,而且是按需生产、不产生库存,实打实盈利 1.04 元/件——这才是精益的解法。
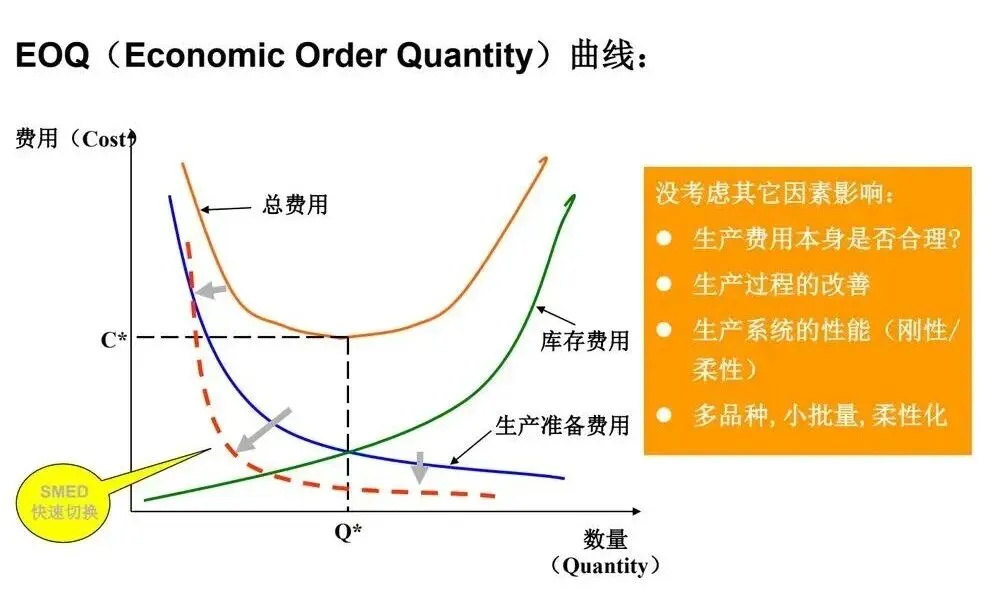
EOQ 经济订货量曲线:SMED 让最优批量持续变小
如今产品需求日益个性化,市场强烈要求灵活制造:不能及时满足的订单,很可能被竞争对手拿走。更频繁的换模意味着更小的批量、更大的柔性、更快的交付——这正是 SMED 的战略价值。
06SMED 的价值:优点与实证
⚡
灵活生产无需额外库存即可满足客户要求
🚚
快速交付缩短交货时间,资金不压在库存上
✓
优良品质减少调整过程中可能的错误
📈
高效生产停机时间更短,OEE 更高
看一组行业标杆数据,有效运用 SMED 一般可节省约 50% 的换模时间:
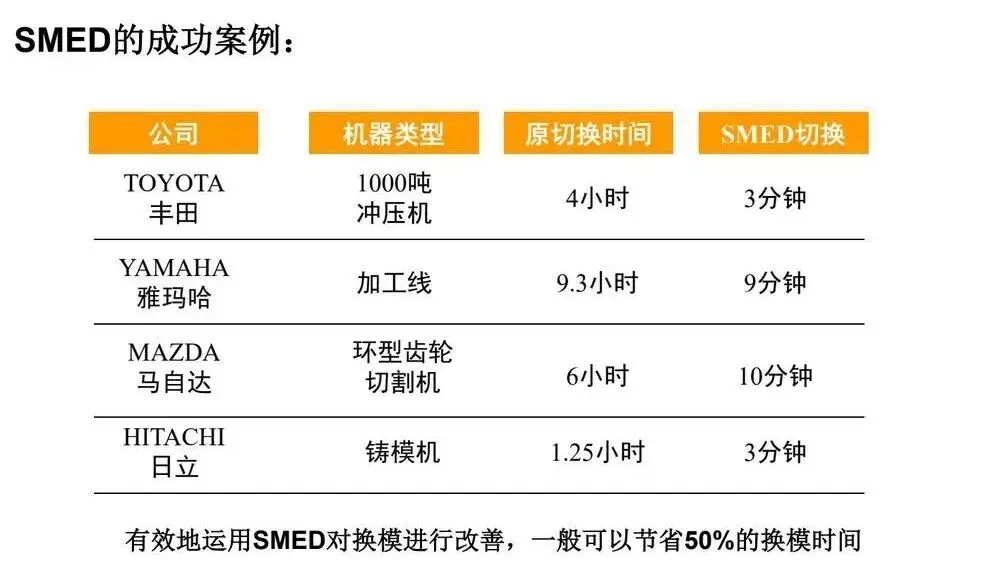
SMED 成功案例:丰田、雅马哈、马自达、日立
07准确理解 SMED
换模时间指从前一品种最后一件合格品,到下一品种第一件合格品之间的时间。它由四部分组成:准备时间、换模操作时间、调整时间、整理时间。
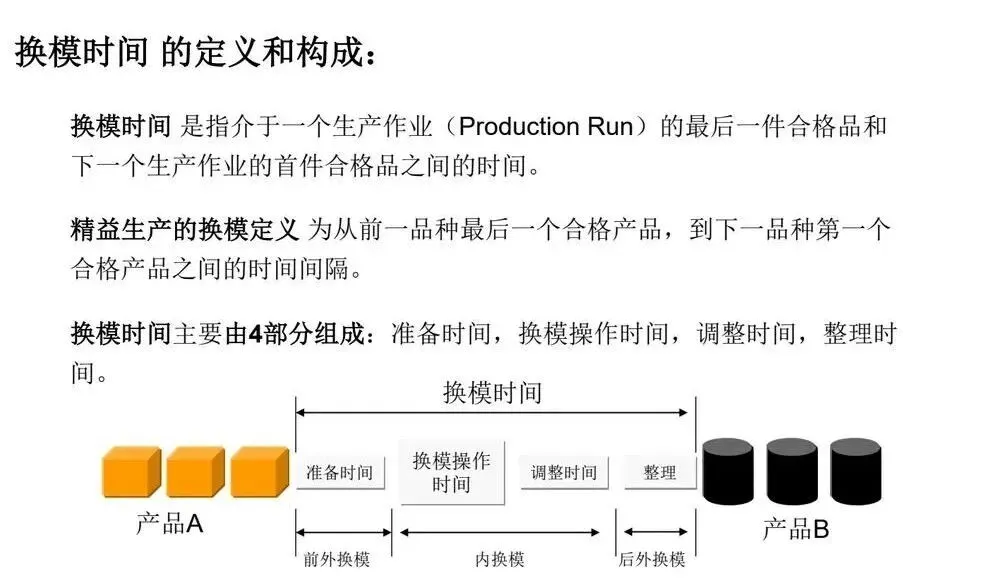
换模时间的定义与构成
理解 SMED,要抓住三个关键词:
- 工业工程(IE)方法
:通过 IE 手段把换模、启动、调整时间尽可能压缩; - 团队工作为基础
:SMED 是一种以团队为基础的工作改进方式; - 区分内外部作业
:这是全部方法的基石。
内部作业(内换模)
必须停机才能做:拆卸旧模具、安装新模具、调整与首样确认。
外部作业(外换模)
开机时就能做:换模前准备工具/模具/物料,换模后清理、入库。
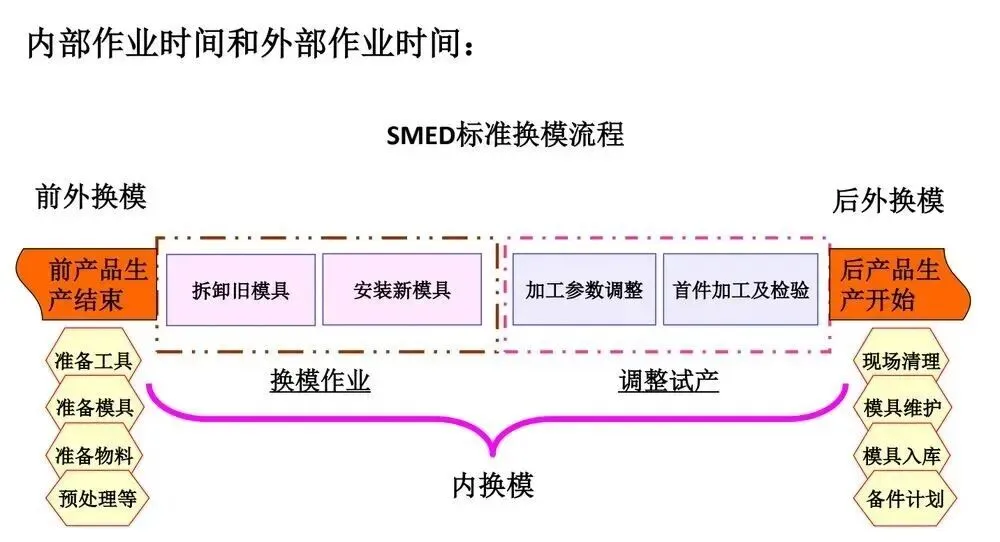
SMED 标准换模流程:前外换模 → 内换模 → 后外换模
六大基本要求
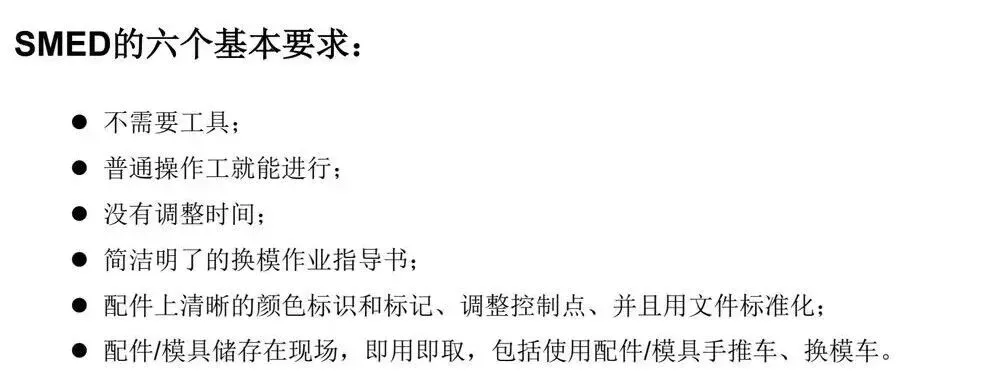
SMED 的六个基本要求
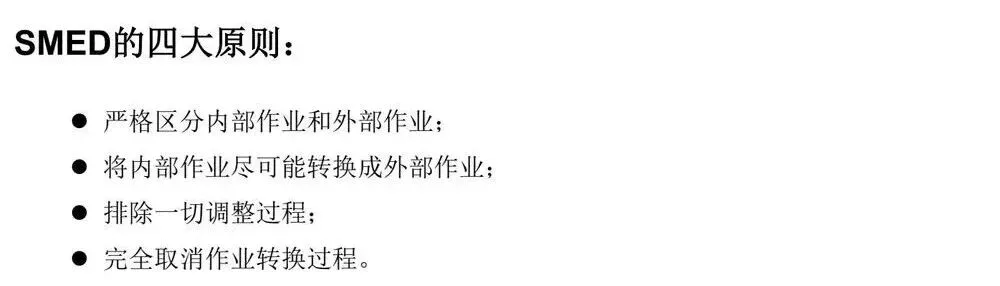
四大原则
SMED 的四大原则
① 严格区分内部作业和外部作业
② 将内部作业尽可能转换成外部作业
③ 排除一切调整过程
④ 完全取消作业转换过程
08SMED 实施 6 步法
SMED 的实施是一个循序渐进的过程,核心思路是:先区分、再转化、后优化、最终标准化并持续改善。
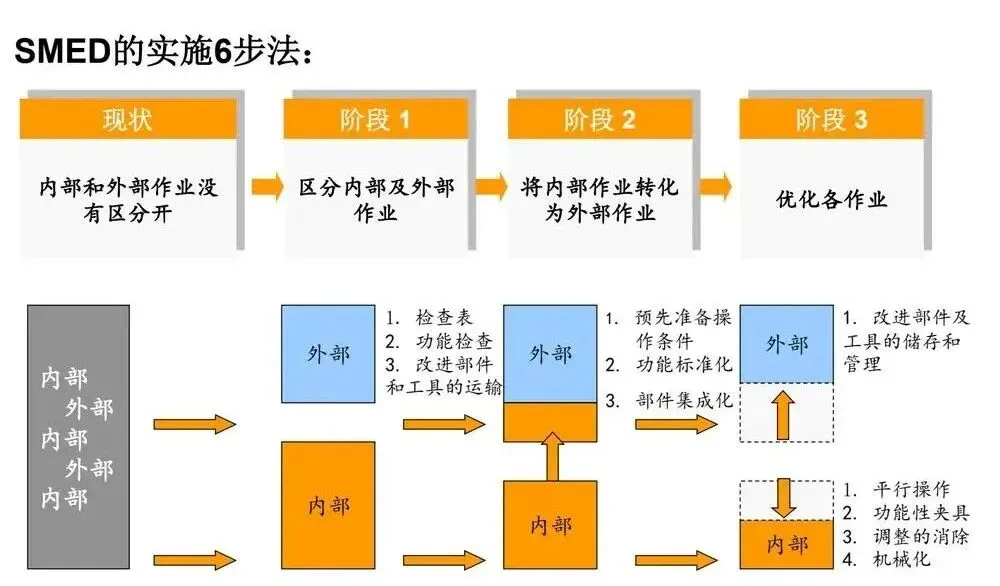
SMED 实施 6 步法(阶段 1–3)
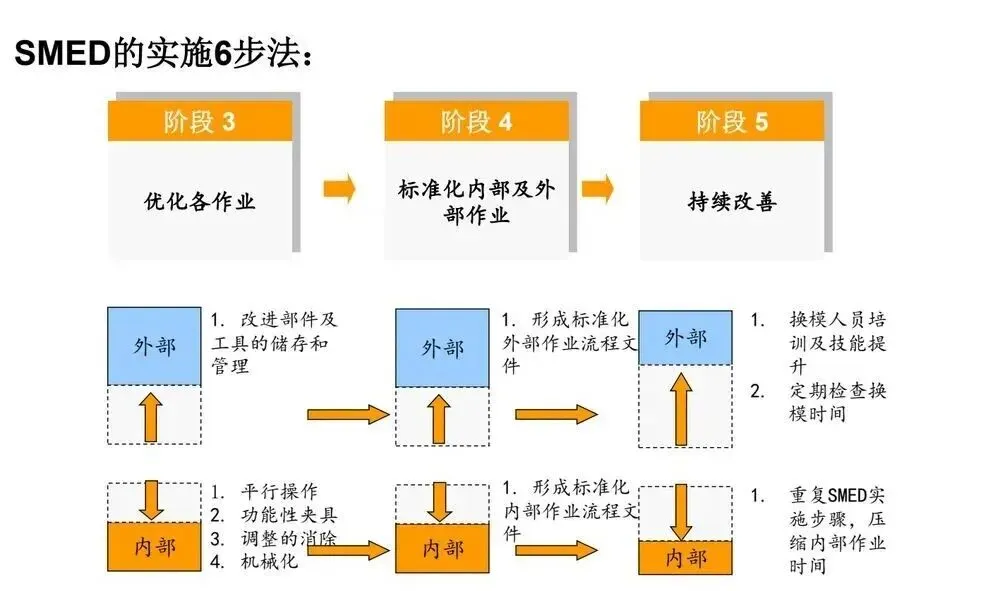
SMED 实施 6 步法(阶段 4–6)
1
区分内外作业
现状:内部与外部作业混在一起。
2
分离内部与外部作业
把开机能做的工作与必须停机做的工作分开。
3
内部作业转化为外部作业
事前准备、预先准备操作条件、改进部件与工具储存。
4
优化各作业
平行操作、功能性夹具、消除调整、机械化。
5
标准化内外作业
形成标准化作业流程文件,培训换模人员。
6
持续改善
重复 SMED 步骤,不断压缩内部作业时间。
09实施方法:PDCA 循环八个步骤
落到执行层面,SMED 遵循 PDCA 循环,共八步:
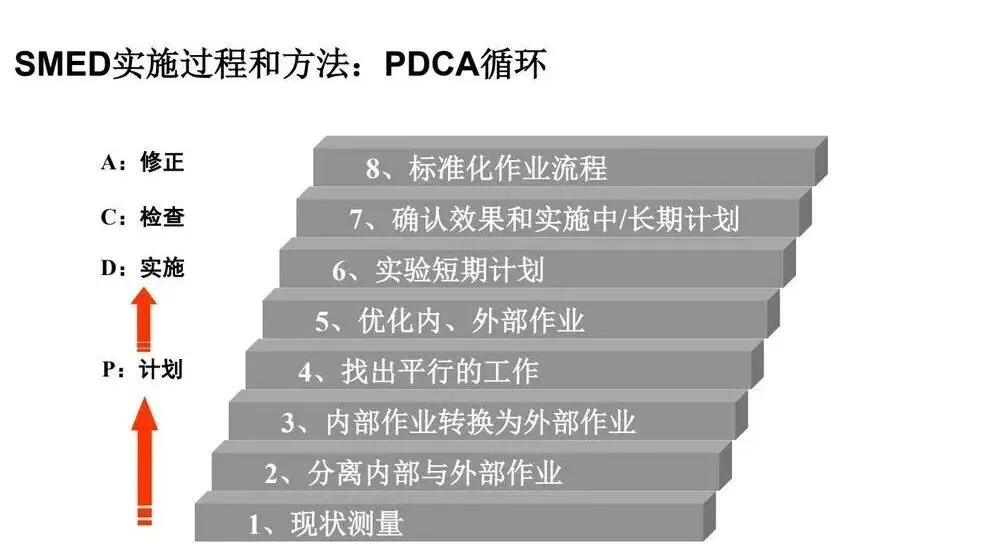
SMED 实施的 PDCA 循环
P · 计划1 现状测量2 分离内外部作业3 内部作业转外部作业
D · 实施4 找出平行工作5 优化内外部作业
C · 检查6 实验短期计划7 确认效果与中长期计划
A · 修正8 标准化作业流程
10四大关键技法,把时间"抢"回来
技法一 · 事前准备:内转外
核心是"把停机时做的事,提前到开机时做完":工装夹具、零部件、作业指导书预先备好;模具预装配、预清洁、预热;做到不寻找、不移动、不多用——"双脚勿动"。
使用辅助夹具:外部作业阶段预先装配,内部阶段快速嵌入
技法二 · 专用工装夹具:剔除螺丝,一切从简
螺栓易丢失、种类繁多、紧固耗时。用梨型孔、U 型槽、C 型垫圈、偏心螺母等快速紧固件替代,简化取放动作——减少转身、一次放好、同型号标准化。
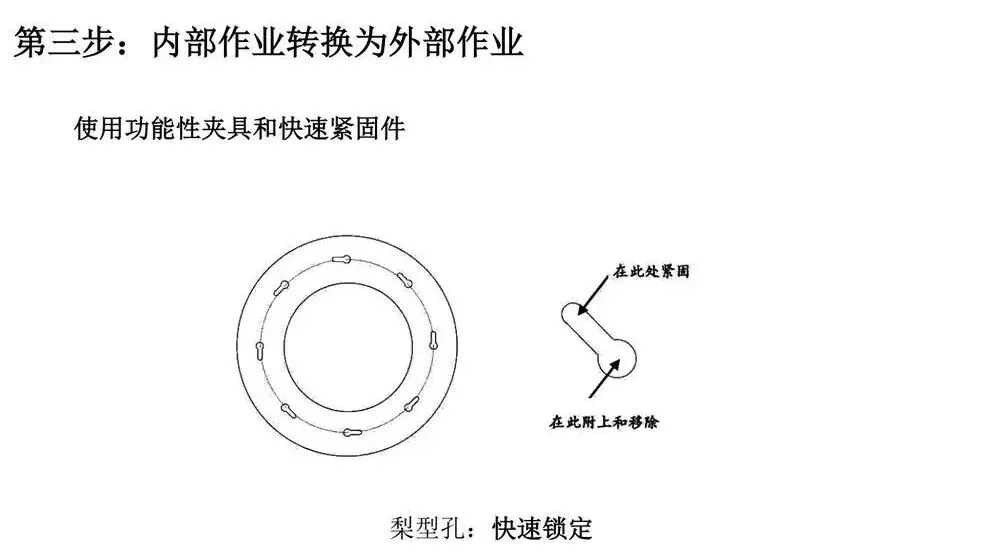
梨型孔:快速锁定
技法三 · 一转即定:消除调整
试运行和调整占总换模时间的 50%。目标是"一次性调整成功",甚至"无需调整":用标准设置(刻度标尺)、可视化参照线、定位销/定位孔、最小公倍数原理,以及防错设计(Poka-Yoke),让"傻瓜也不会装错"。
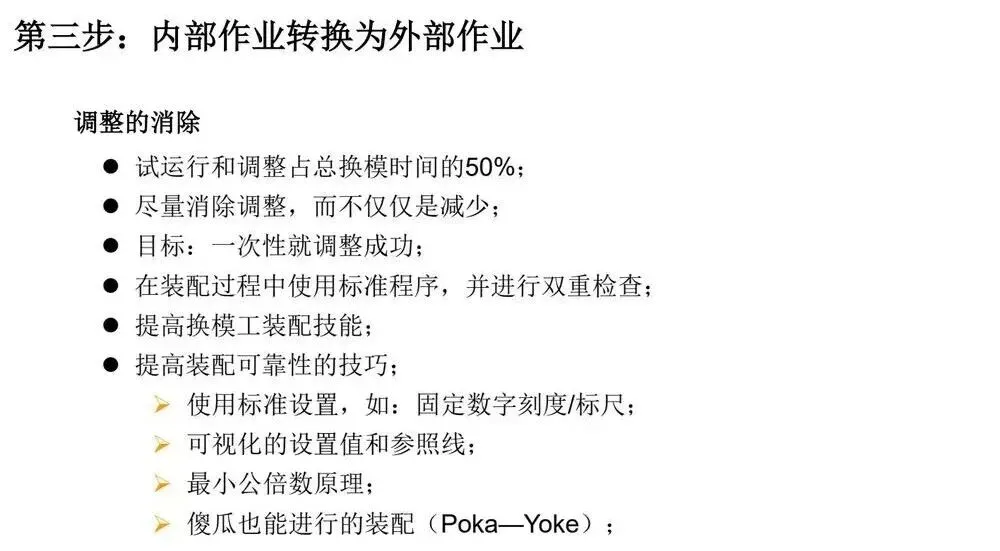
调整的消除:目标是一次成功,甚至无需调整
技法四 · 并行作业:多人协同
对于大型设备,一名作业员换模耗时很长;两人并行、明确分工、建立信号系统,可大幅压缩停机时间——总劳动时间未必减少,但设备实际运转时间显著增加。
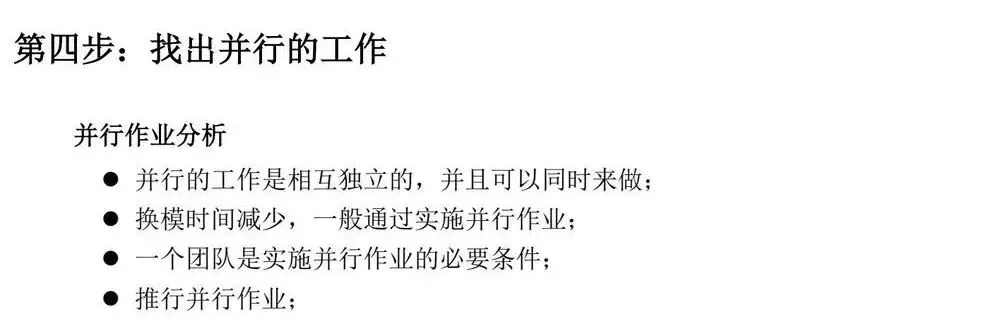
多人并行作业,缩短停机换模时间
此外,还要持续优化:改进部件和工具的运输——停机前把新模具、工具运到现场,换模时只动手不动脚;用带轮架子、彩色编码、看板影像标明存放位置。
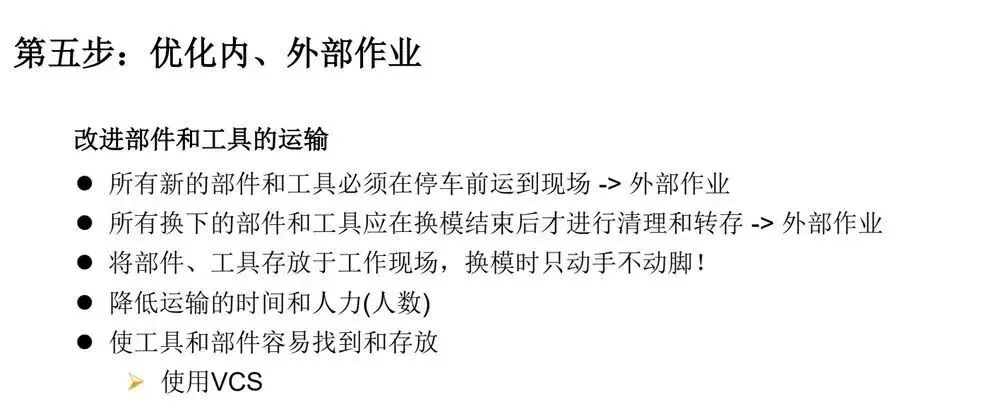
改进部件与工具的运输:换模时只动手不动脚
11如何开展一次 SMED 改善活动?
标准流程是:选代表性换模作业 → 建改善小组 → 开展技能培训 → 观察记录现状 → 图表化呈现 → 设定目标 → 分步制定并实施改善 → 验证 → 标准化并培训。
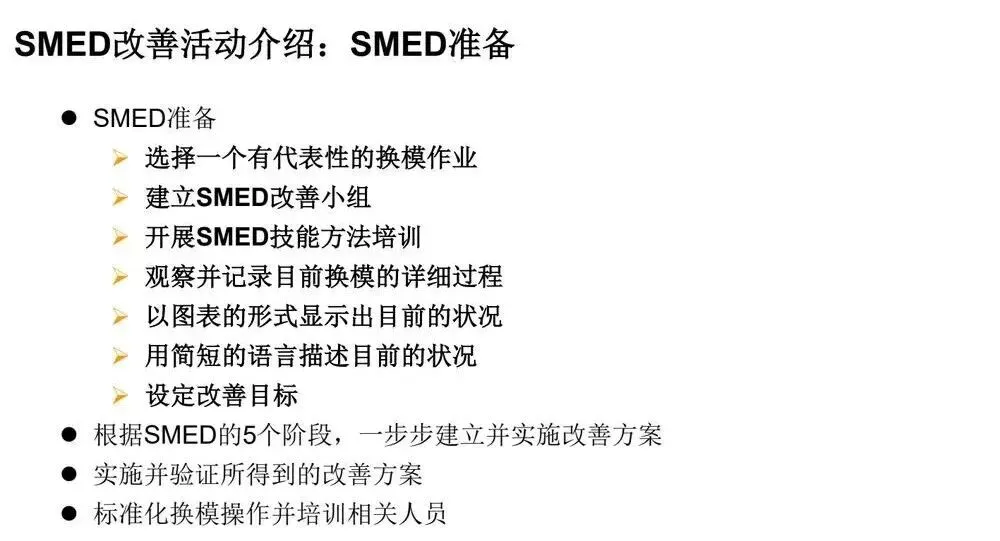
SMED 改善活动的准备与实施步骤
在观察环节有一个实用工具:5W1H 分析法——为什么做(Why)、在哪里做(Where)、何时做(When)、谁来做(Who)、怎么做(How)、需要什么资源(What),逐一审视换模过程的每一步。现场观察时,用秒表记录、用告事贴列出每个步骤和时间,往往比单纯录像更有效。
12写在最后:没有魔法,只有常识
SMED 学习总结
在减少换模时间上没有魔法。绝大多数改善都包含常识,从基本态度开始改变。关键的成功要素是:全体员工参与、团队的努力、"能做到"的态度、反馈和表扬。
读到这里,不妨用下面这几个问题,对照一下我们自己的现场:
❓ 我们现在的换模,处于哪个境界?
❓ 我们有没有标准的换模流程?
❓ 换一次模需要多少人、多少工具、多少配件?
❓ 有没有换模台车?有没有提前准备工具、配件、保养模具?
❓ 拆装模具时间、调整时间各是多少?存在哪些浪费?
❓ 我们的改善空间有多大?

免责声明:本文系网络转载,版权归原作者所有。如涉及版权,请联系删除。
近期线下培训活动
精益公益课:12月25日·佛山《践行精益之道勇创行业标杆》企业免费2人参与
读懂精益第一性原理,看清企业由弱变强的优先路径
对标优秀企业运营模式,把战略目标真正落到现场与流程
搭建管理指标和激励机制,带动团队持续改善
掌握标准化问题解决思路:找问题、查现状、挖根因、出对策
学会用节拍管理与价值流分析,为企业降本增效
(点击下方图片查看课程详情)
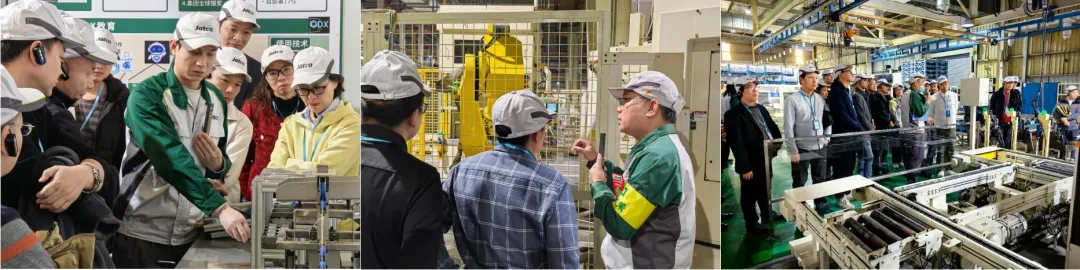
精益&数智化&TPM 标杆企业访学:走进广州加特可(每月举办)1,加特可为全球三大变速箱制造商,聚焦精密机加工与总成装配制造,日系精益&TPM实践标杆工厂2,华南首家取得日本 TPM 奖认证的汽车核心零部件企业,分享全员生产维护的全流程体系,学习如何实现设备零故障、效率最大化。3,极具特色的数智化搭建展示(对企业想内部自己搭建数字化的企业,具有非常强的借鉴路径)4,超长沉浸式现场参观交流:现场参观时长超2个半小时,深入车间一线,不只是走马观花另外:独有的管理体系(JEPS);省力道场(LICA)以及特有的改善道场和TPM道场等(点击图片查看详细行程安排及简介)
咨询产品及培训服务
· 精益管理(精益生产)咨询
· 精益TPM(设备管理体系)咨询
· 精益品质管理咨询
· 5S/6S/现场管理咨询
· 精益研发管理(IPD)咨询
· 数字化工厂规划与实施
· 卓越班组建设咨询
· 企业内训
联系人:何生 158 1370 3631(微信同号)