ARTICLE · 1039661
NANOS台式扫描电镜应用分享 | 多层铺粉过程中粉末堆积密度提升规律:实验与数值模拟研究
一、摘要


一套用于隔离并复现增材制造中金属粉末铺粉过程的定制实验装置,在铺粉进行到第5至10层之后,出现了无法解释的堆积密度突增。我们借助开源软件框架Lethe,采用离散元法(DEM)复现了导致这一致密化现象的实验。结果表明,大规模多层DEM模拟能够重现实验中观测到的致密化现象。基于拉格朗日模拟结果,我们发现在最初几层铺粉过程中,粉床内部颗粒发生显著位移,并伴随有由粉床四周刚性竖直壁面形成的静止区。致密化的程度及其开始出现的层数,均与界定铺粉区域的两道竖直壁面之间的距离相关。本研究加深了对多层铺粉过程中粉床行为特性的理解,同时验证了我们的DEM框架准确预测增材制造工艺中粉床堆积密度的能力。
文章发表在《Powder Technology》上,题目为“Increase in packing density during multi-layer powder spreading: An experimental and numerical study”。

二、实验方法


2.1 实验装置
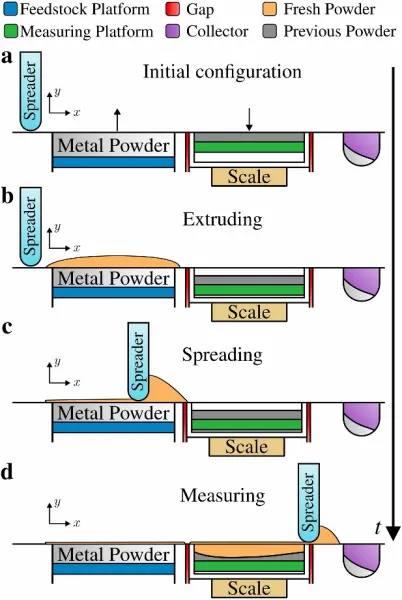
这套定制装置在每铺粉一层后,测量整个粉末床的质量;利用相邻两层之间的质量差值,可换算得到整个粉末床的相对密度,或层相对密度(LRD)。
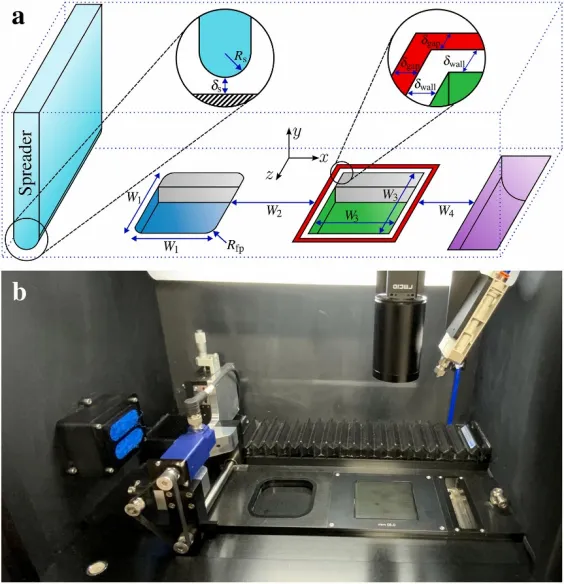
图2展示单次测量的操作流程,从初始状态开始(图2a)。原料平台挤出新粉末,同时测量板在薄壁围框内部滑动下降,由 Micronix ES-50PM-11500压电电机驱动(图2b)。随后刮板以恒定速度移动,将新粉末铺撒在测量板上(图2c)。最后将多余粉末被收集至粉末收集器。
测量板组件下方放置一台分辨率1毫克的Sartorius WZA1203-NC天平,原位记录每一层铺粉后沉积粉末的质量。测量板组件由测量板与围边薄壁组成,整体由该天平承载;组件外围留有500微米间隙,保证天平仅称量落在组件上方的粉末(图2d)。此外,每次称重前,真空装置会自动清理下方间隙,确保间隙内、间隙上方的粉末不会被计入称量结果。被真空吸走的粉末,可在实验结束后从过滤器中回收。
这套全自动装置如图3b所示,可更换不同几何外形的刮板;铺粉速度(Vs)可调范围2~200毫米每秒,原料平台垂直位移(δf)可调范围0.05~32毫米,层厚(δI)可调范围20~200微米。尽管该装置支持大范围工艺参数调节,但本研究仅采用表1列出的一组参数开展实验。可查看补充材料中的EXP-APP视频,观看该实验装置的运行过程。
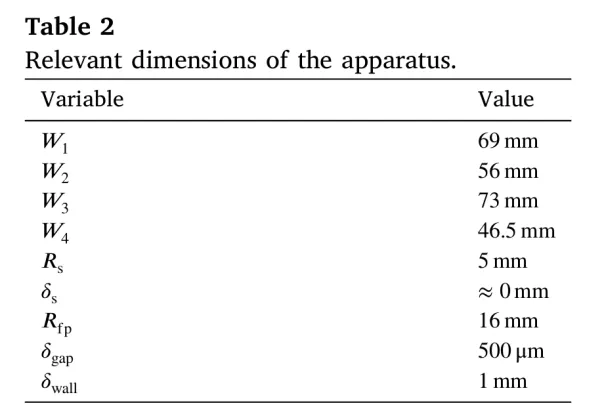
图3a为铺粉装置等轴测示意图,标注了本研究涉及的关键尺寸,参数列于表2。(W1)、(W3)分别为原料平台与测量平台的长度和深度。(W2)为两个平台之间过渡板的长度,(W4)为测量平台与收集器之间的距离。(Rs)是刮板半径,(δf)为刮板尖端到过渡板的竖直距离(沿y方向)。(Rfp)是原料平台拐角的圆角半径,(δgap)为间隙尺寸,(δwall)为围边薄壁的厚度。
2.2 粉 末
本研究所有实验均采用Advanced Powders and Coatings(AP&C)公司生产的商用Ti‑6Al‑4V钛合金粉末。图4a该粉末的粒度分布(PSD),采用贝克曼库尔特LS-13-320设备通过激光衍射法测得。蓝色曲线代表微分分布,绿色曲线为累积分布,二者均基于体积统计;阴影区域为离散元(DEM)模拟中排除的粒径范围。粒度分布的第10百分位粒径d10和第90百分位粒径d90分别为51μm和99μm。图4b是该粉末的扫描电镜(SEM)图像,使用Semplor公司NANOS台式扫描电镜在15 kV电压下拍摄。从形貌上看,该粉末卫星颗粒较少,颗粒呈球形。
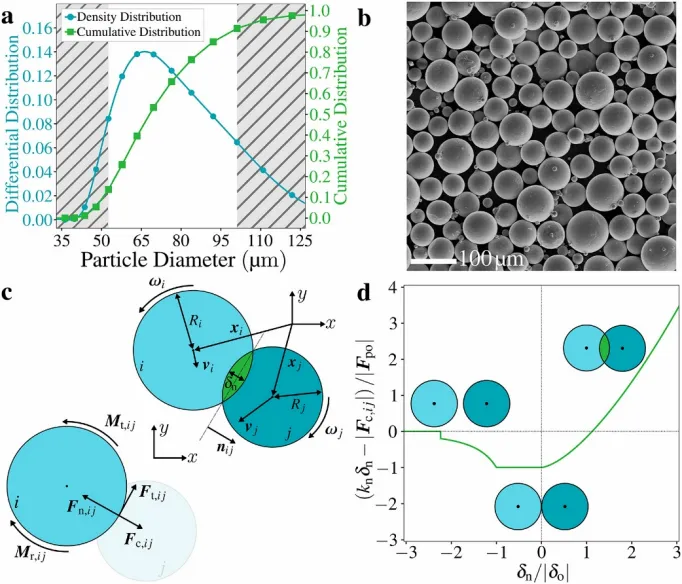
图4粉末粒度分布与数值模拟 (a)本研究所用AP&C公司Ti-6Al-4V粉末的粒度分布,阴影区域代表模拟中剔除的粒径范围。(b)实验所用Ti-6Al-4V粉末的SEM图像,采用Semplor公司NANOS台式扫描电镜在15kV电压下拍摄。 (c)颗粒接触力学示意图,展示颗粒i与颗粒j之间的相互作用,包括法向力(Fn,ij)切向力(Ft,ij)、内聚力(Fc,ij),以及由切向力产生的力矩(Mt,ij)和滚动阻力模型力矩(Mr,ij)。(d)归一化作用力关系曲线,给出总法向接触力随归一化重叠量的变化(不含阻尼项),图中标注了不同接触状态:无接触(左侧)、零重叠(中部)、接触(右侧)。
2.3 扩散试验
每组实验按照给定工艺参数(表1)铺撒21层粉末。第0层(首层)采用更大的送料系数,送料平台垂直位移为2200μm,以保证测量基板被粉末完全覆盖;后续各层的垂直位移设为600μm。通过测量每一层铺粉后的粉末质量,可采用式(1)、式(2)计算整个粉床的相对密度(又称累积相对密度CRD)以及新铺粉末层的层相对密度 LRD。
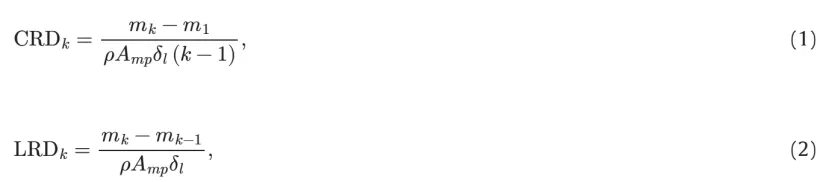
式中:mk为铺完第k层后测量基板上粉末的总质量;ρ为金属合金粉末的理论密度;Amp为测量基板面积,取值5329mm2;δ1为层厚。需要注意:LRD从第k=1层开始计算,CRD从第k=2层开始计算。

三、实验结论


本研究采用一套全新的实验装置开展粉末铺展实验,发现了一种在较高铺层层数下出现、此前未见报道的致密化现象。研究采用三组不同的离散元(DEM)模型参数,通过静态休止角实验与四种计算域长度完成参数标定,开展大规模离散元模拟,复现该致密化现象并阐释其成因。得到如下结论:
致密化现象与测量基板(成型基板)沿铺展方向的长度相关。测量基板边缘竖直壁面会形成前后两个静态区;当这两个静态区相互融合时,粉末颗粒无法在铺粉辊铺设新粉末层时发生滑移,致密化现象就此产生。这表明,制造过程中成型件所形成的竖直壁面同样会生成这类静态区,进而导致粉床出现局部致密化。
在铺层层数较少时,新粉末可有效替换下方2–3层深度范围内已沉积的粉末。这说明,经历一次或多次完整固化过程(或热循环)的金属颗粒,有可能从粉床内层脱落,重新出现在成型表面,或是被推入粉末收集区。来自下层的这类氧化颗粒,会对后续固化过程或粉末回用产生不利影响。此外,若通过优化铺展参数,减少从成型基板带走的粉末量,同一成型件的粉末消耗量有望降低。
本研究离散元模型参数所表征的粉末表面特性,会影响致密化现象的发生程度以及对应的铺层层数。可对这类粉末表面特性与粉末铺展工艺参数协同调控,以此获得理想的粉末层堆积密度。虽然本研究仅聚焦铺粉阶段,未考虑层间固结效应,但研究结果对工业激光粉末床熔融(LPBF)工艺仍具有很高参考价值,尤其适用于复杂构件。在激光粉末床熔融工艺中,为减轻构件重量,零件常设计有悬垂结构(厘米量级)和内部空腔(毫米量级)。这类结构中,固态材料往往沉积在未固结区域上方,该区域粉末厚度相当于十层以上粉末。本模型针对2毫米厚度(20层)粉末的行为开展研究,可直接模拟这类未凝固区域粉末床的稳定状态。后续研究将探究不同工艺参数与铺粉装置之间包括柔性的协同作用。


-END-

扫码关注
上海迈科英诺科学仪器有限公司
获取更多精彩资讯