ARTICLE · 1326866
插件(PTH)零件做SMT 通孔回流工艺(PIP:Pin in Paste)设计工艺关键点
首先给大家介绍下通孔回流工艺与波峰焊焊接工艺之间的工艺特点,了解两都之间的差异,及其优劣势:
一、波峰焊工艺特点:
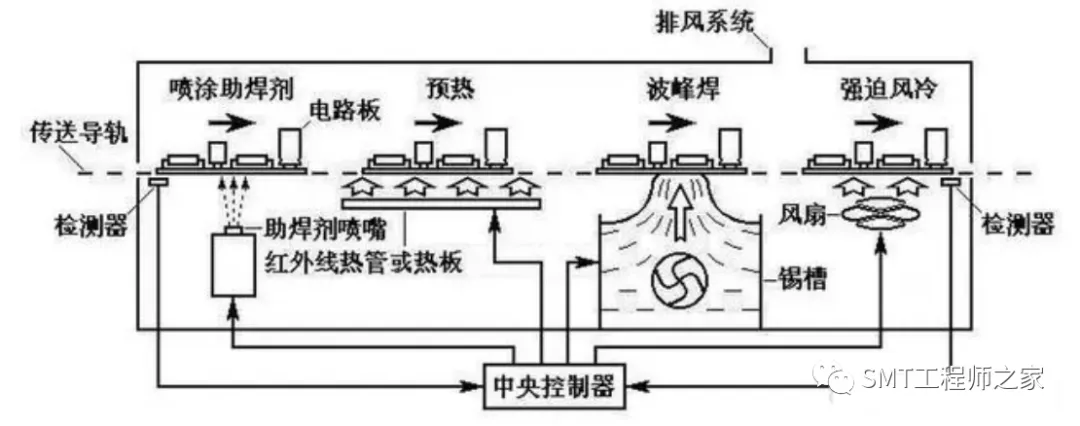
波峰焊是让插件板的焊接面直接与高温液态锡接触达到焊接目的,其高温液态锡保持一个斜面,并由特殊装置使液态锡形成一道道类似波浪的现象,所以叫“波峰焊”,其主要材料是焊锡条。
二、通孔回流焊工艺特点:
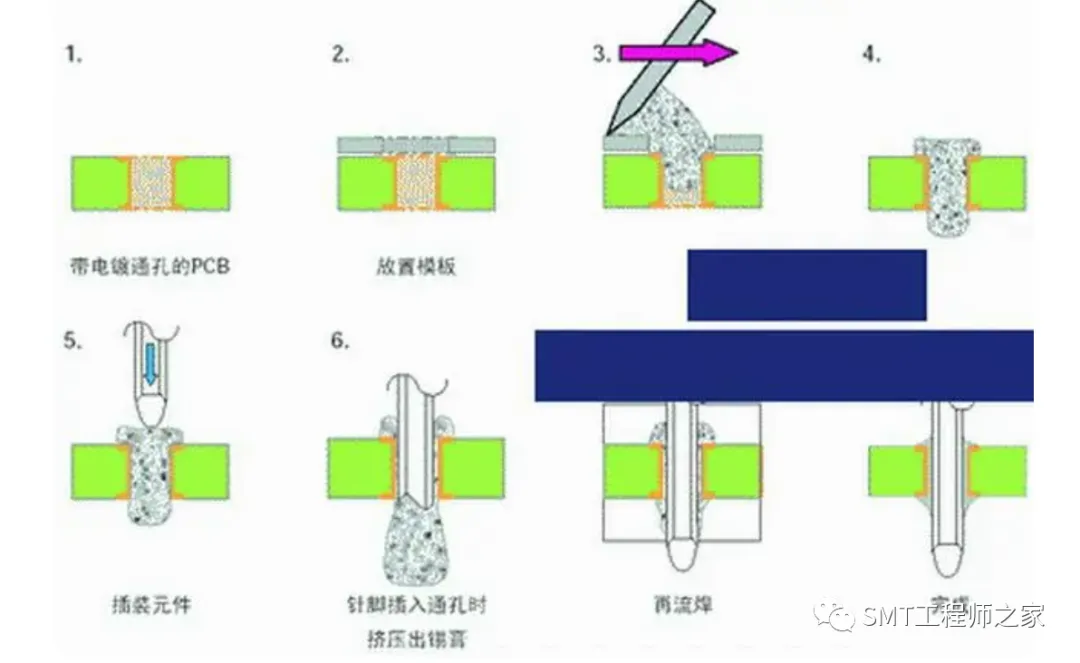
通孔回流焊有时也称作分类元件回流焊,正在逐渐兴起。通孔回流焊接工艺就是使用回流焊接技术来焊接有引脚的插件元件和异形元件。对某些如SMT元件多而穿孔元件(插件元件)较少的产品,这种工艺流程可取代波峰焊,而成为PCB混装技术中的个工艺环节。通孔回流焊大的好处就是可以在发挥表面贴装制造工艺的优点的同时使用通孔插件来得到较好的机械连接强度。
三、通孔回流焊接工艺与波峰焊接工艺相比的优势:
1、通孔回流焊接工艺首先是减少了工序,省去了波峰焊这道工序,多种操作被简化成一种综合的工艺过程;
2、通孔回流焊接工艺需要的设备、材料和人员较少;
3、通孔回流焊接工艺可降低生产成本和缩短生产周期;
4、可降低因波峰焊而造成的高缺陷率;
5、可省去了一个或一个以上的热处理步骤,从而改善PCB可焊性和电子元件的可靠性,等等。
从两种工艺的特性对比得知,通孔回流工艺存在着较大的优势,能够减少工序,缩短生产周期,降低缺陷率,同时减少PCB热冲击次数,因此业界的ODM厂商都开始把通孔零件向SMT移,做通孔回流工艺,尽量减少波峰焊工艺,或者取消波峰焊工艺,笔记本电脑、手机早就取消了波峰焊工艺,现在连高端的服务器产品都在朝着这个方面走,比如国内的浪潮、联想、华为、阿里等等服务器厂商都在逐步减少波峰焊工艺,在此背景下,与大家探讨一下通孔回流焊接工艺要点:
四、通孔回流工艺需要考虑的工艺要素:
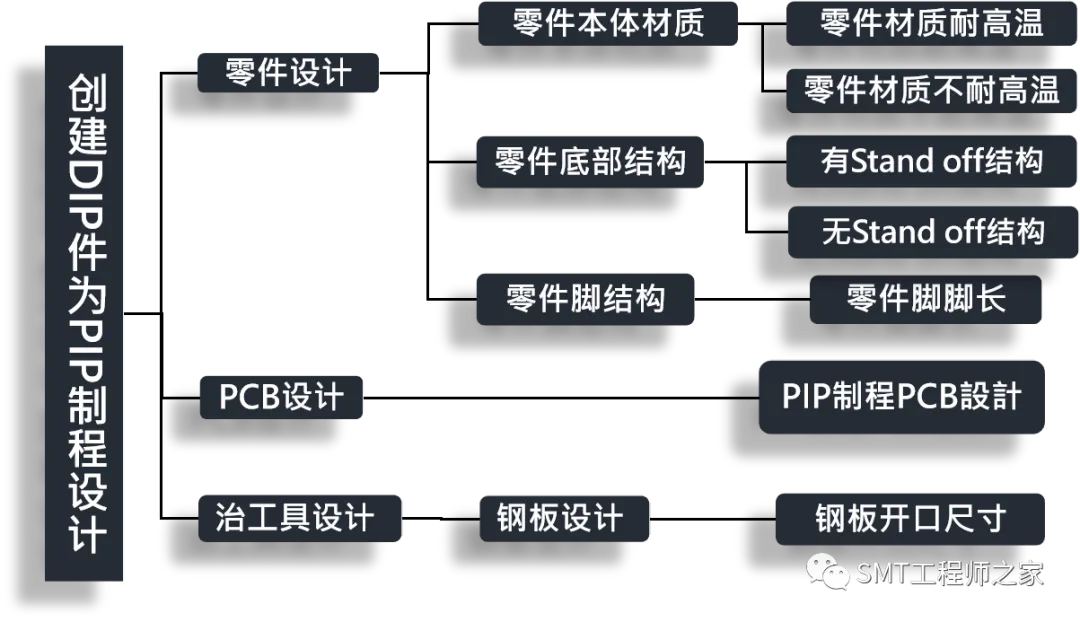
1、创建回流焊工艺改为通孔回流焊工艺的设计概要:
主要从零件设计、PCB设计、治工具设计三方面考虑:
2、零件材质确定:
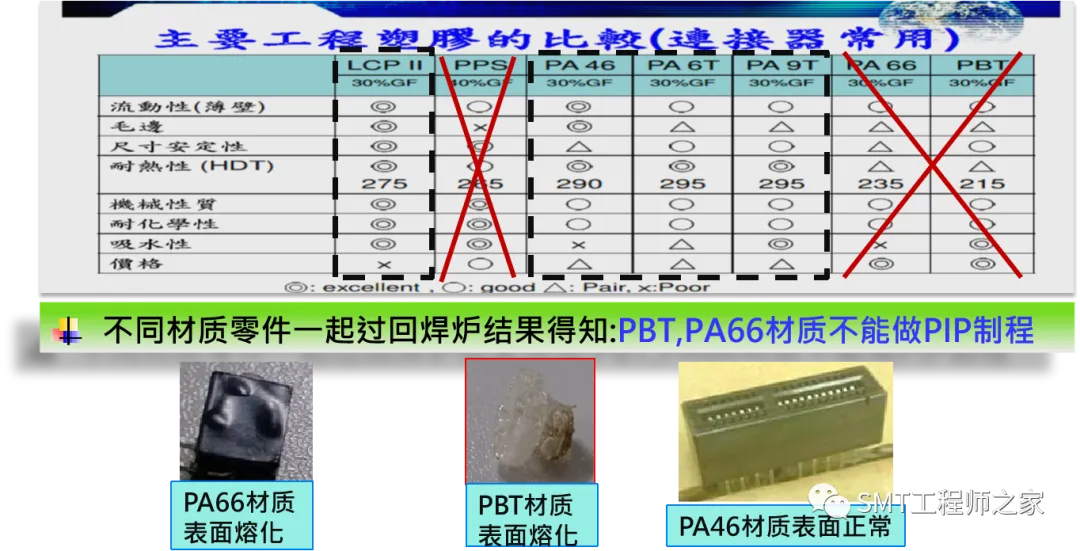
结合Reflow焊接特性得知:零件耐温需承受> 260℃, 焊接时间需承受(>217℃ 时间90 sec ),目的是防止零件本体高温变形起泡(否则要用Cover保护,增加cost),以下为主要工程塑胶材质耐温表:
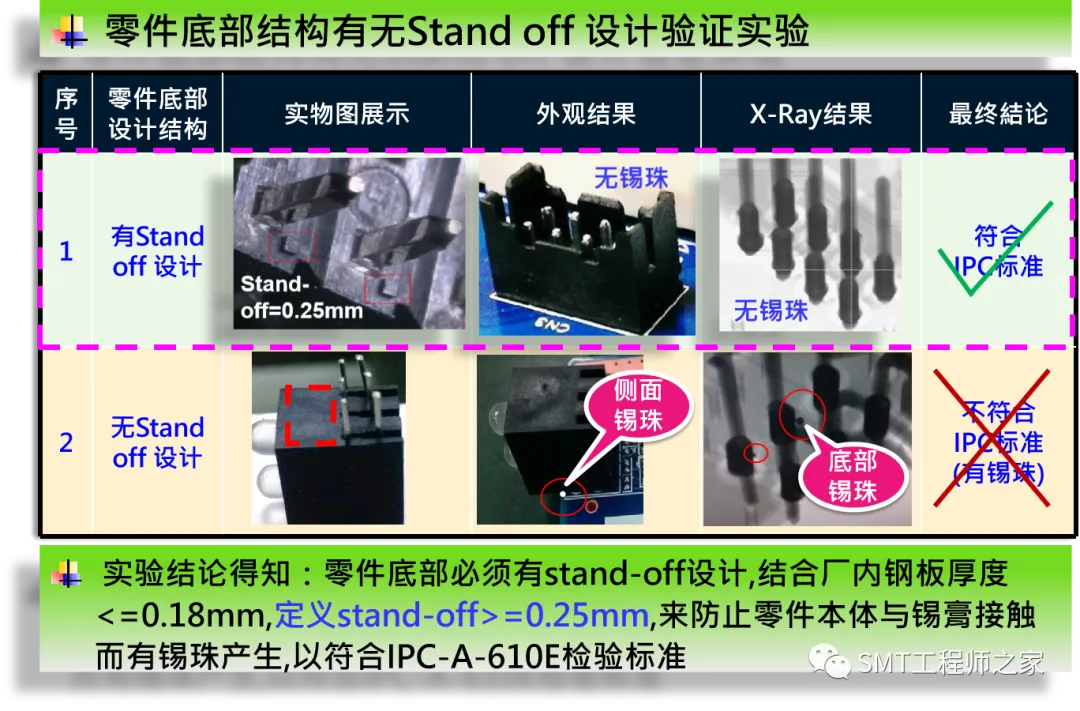
3、零件底部结构设计
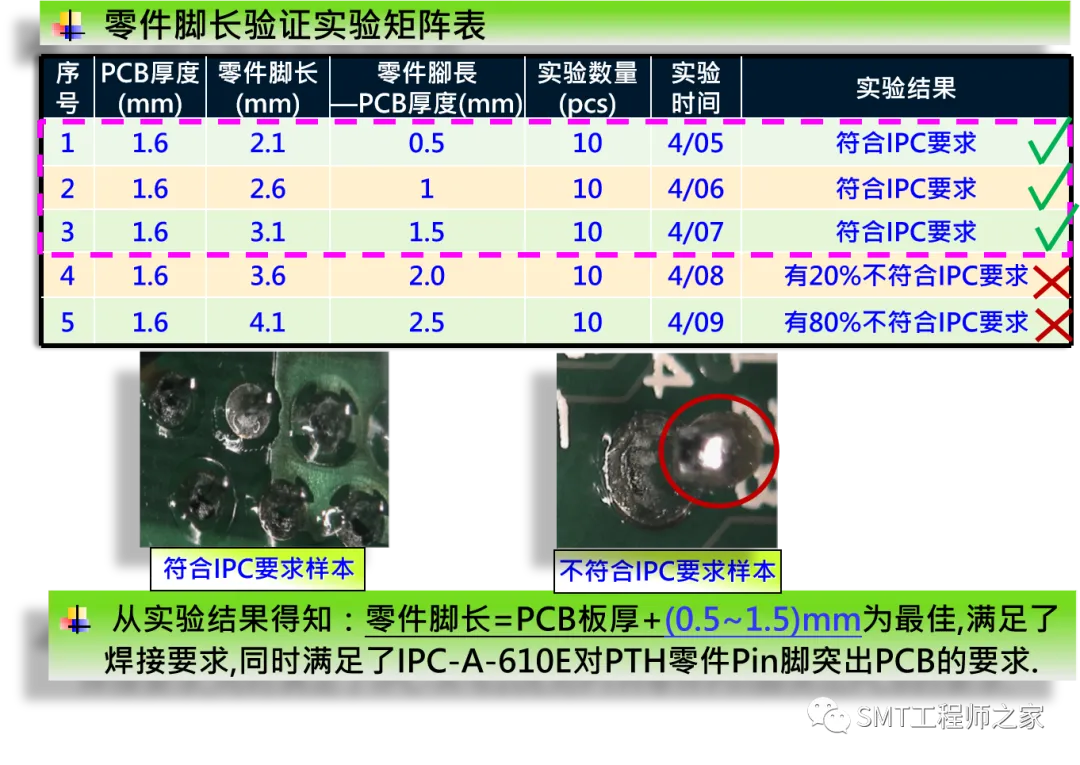
4、零件脚长设计:
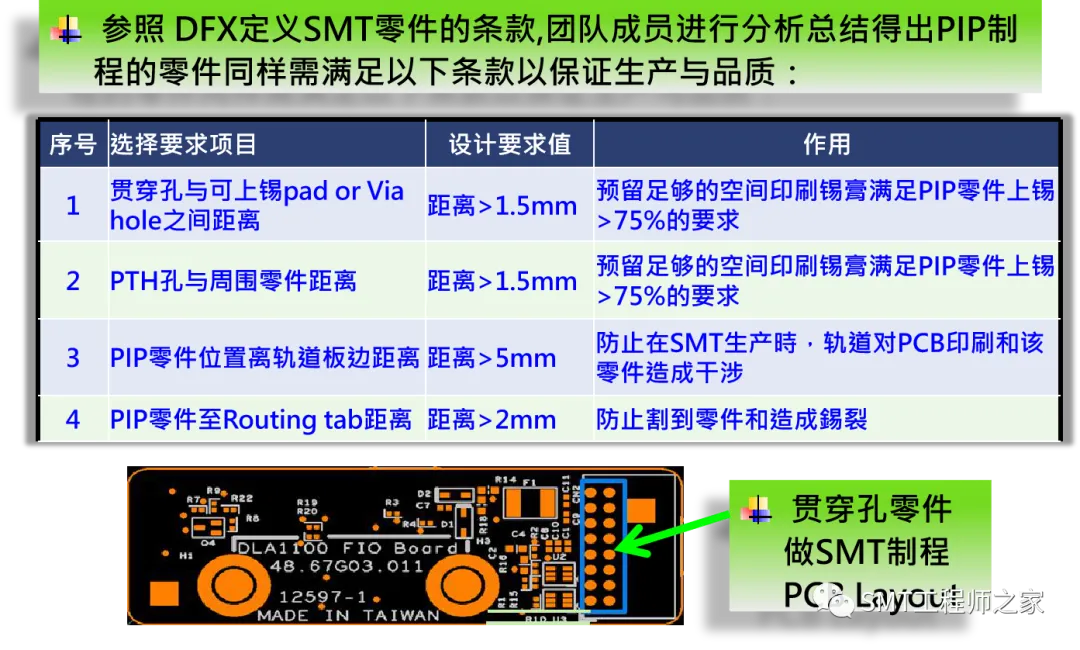
5、PIP制程PCB設計
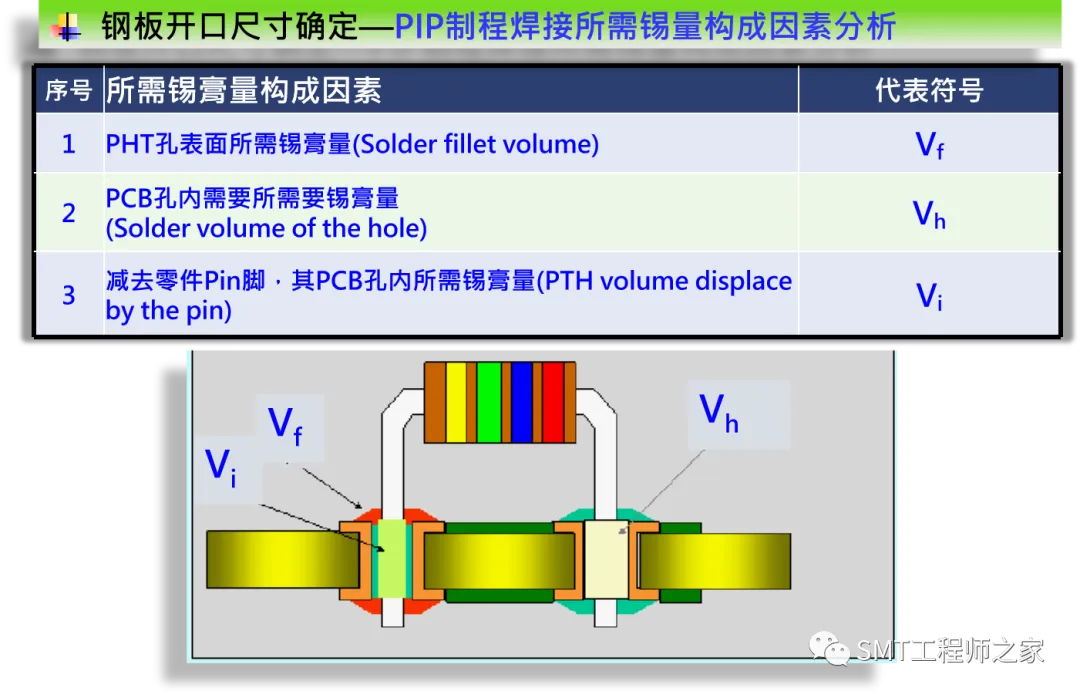
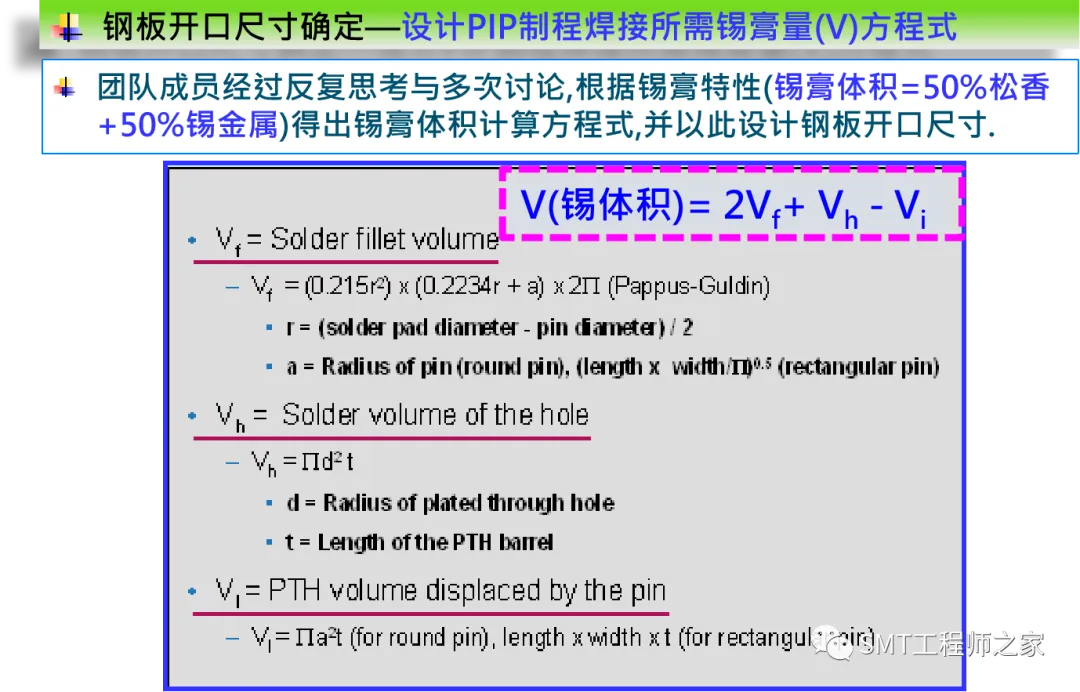
6、钢板开口尺寸设计
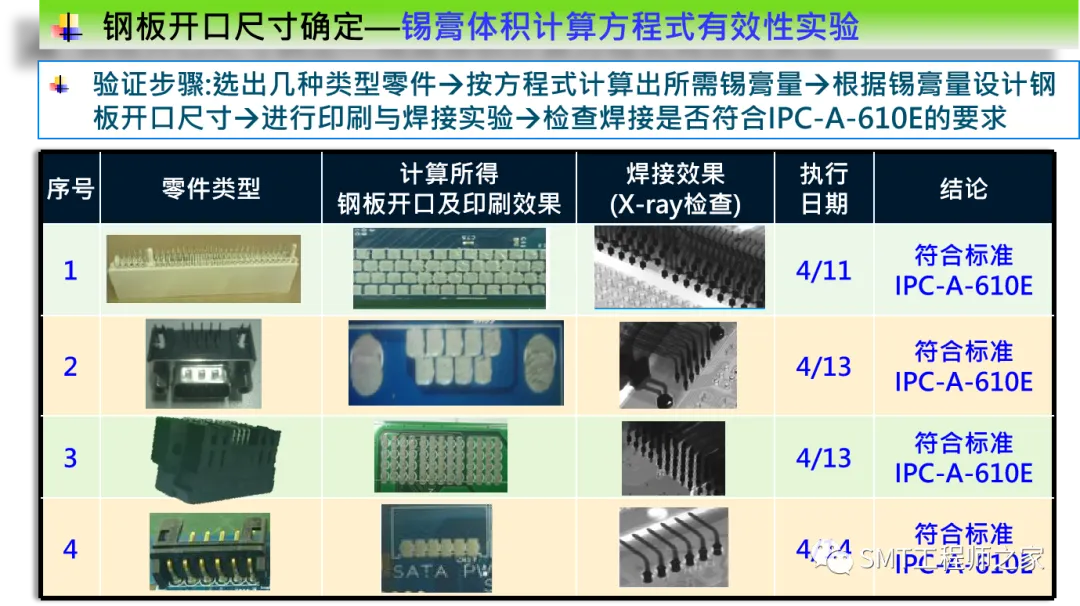
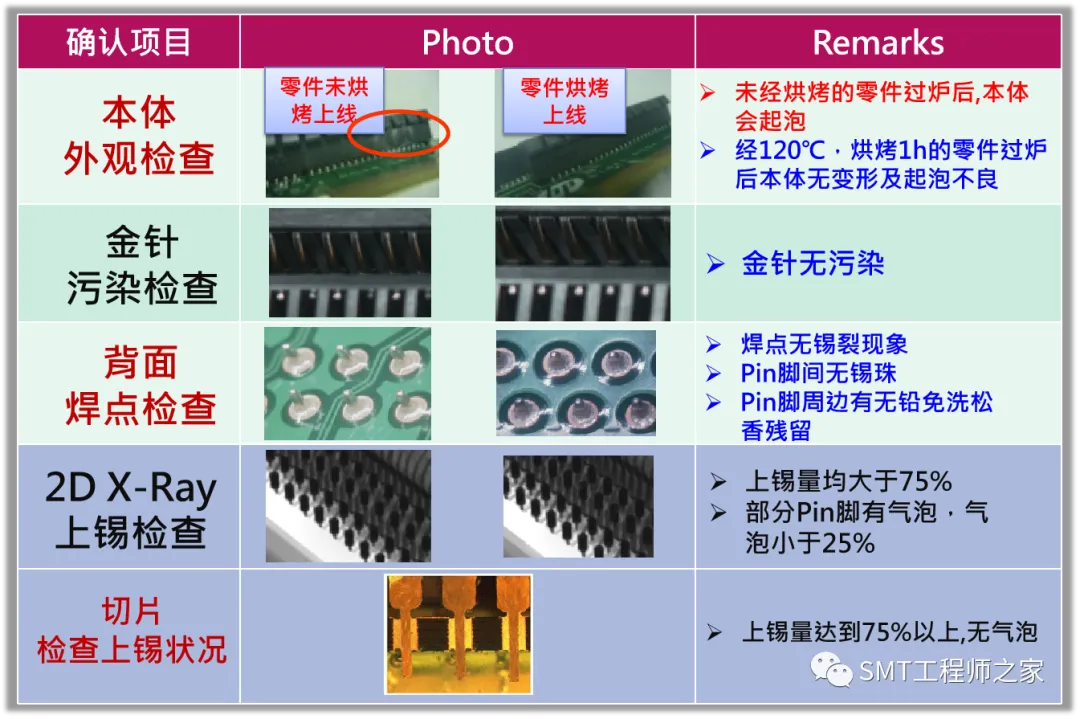
8、经过如上设计后,验证焊接结果如下:
The End!