ARTICLE · 1069892
工位工时靠 Excel、瓶颈靠经验判断——先跑通这条链路,再谈要不要上大系统
摘要:工位工时、产量、瓶颈数据散在系统、Excel 和班组长经验里——这条链路断在哪、怎么先用一个小应用跑通、什么情况先别做。
工位工时记在 IE 的 Excel 表里,产量在系统的报工记录里,至于瓶颈到底卡在哪个工位,多数时候还是靠车间主任和班组长的经验判断。
这不是哪一家厂的问题。机械加工、汽车零部件、电子装配、五金注塑,只要靠产线组织生产,工位工时、等待时间、人员配置这些数据就分散在不同人手里。单独看,每一份都对;拼不到一起,就回答不了两个最实际的问题:哪些工位已经超过 90% 负荷,哪些还在 50% 以下空转?某个工位工时高,是因为它是瓶颈,还是因为等待和缺人?
于是调整线体变成了一场经验仗。调完有没有效果,谁也说不准。
点击【蓝卓】获取更多
先把结论放在前面:这件事不是所有厂都适合做,也不是越早开始越好。
有一类厂,做这个的时机已经成熟——数字化不是完全没有,而是有一些系统、有一些 Excel、有一些人工流程。系统里有工单、产量、报工记录;Excel 里有工位工时、标准节拍、瓶颈判断;现场还有一套班组长靠经验跑出来的临时调整。
三样都在,说明条件其实齐了:数据已经存在,缺的只是把它们连成一条线。
这类厂通常还有两个特征。一是管理层知道要改善"降低等待浪费、提高线体效率",但不想一上来就做一个大而全、周期很长、一次性投入很高的项目。二是现场角色分得清——IE 做分析、班组做试调、经理做决策——他们需要围绕同一批数据协同,而不是各管各的记录。
系统里有工单、产量、报工和工位执行记录,但它不一定能直接算出线体负荷是否均衡;报表工具能看产出效率和风险趋势,但偏结果展示,很难留下调整建议和试调过程;IE 的工时表里维护着工位工时、标准节拍和瓶颈判断;班组长手里握着实际的人员配置、临时调岗和支援安排。
每一份记录都对。问题是它们之间没有自动关联。
经理在复盘会上想问的是:这个工位工时 140、产量 680、瓶颈 180,为什么风险等级是严重、预计影响 24 小时?要回答这个问题,得先把几个人的几份表拼在一起。等拼完,会议已经过去半小时。
据公开的技术资料,瓶颈工位的负荷率超过 100%,意味着这个工位已经撑不住目标产能,需要考虑增人、分工或者设备升级。[1]
但多数厂的现状是:IE 先从系统里拉工位产量和工时,再用 Excel 算各工位负荷和等待时间,班组长再反馈现场的人员和物料情况,经理再看日报判断哪些方案风险高。一轮下来,才形成一次线体调整建议。这期间,产线上等待的浪费一直在发生。
现场最怕的是"知道出问题的时候已经晚了"。
首页上准交风险率 50%、产能缺口 145.5 小时、高风险方案 10 个——数字都在,但先处理哪一个,还是靠经验判断。哪些调整建议已经进入待审核、哪些已经确认、哪些试调完真的改善了,如果不记下来,下一次分析还得从头收集工时、产量和人员配置。
不是没做过线平衡分析,而是分析的结果、调整的建议和试调的效果,没有留在同一个地方。
这条链路本身不长:把工位工时、产量、等待时间、瓶颈、人员配置接到同一个口径上,让 IE 分析、班组试调、经理决策跑在同一批数据上。
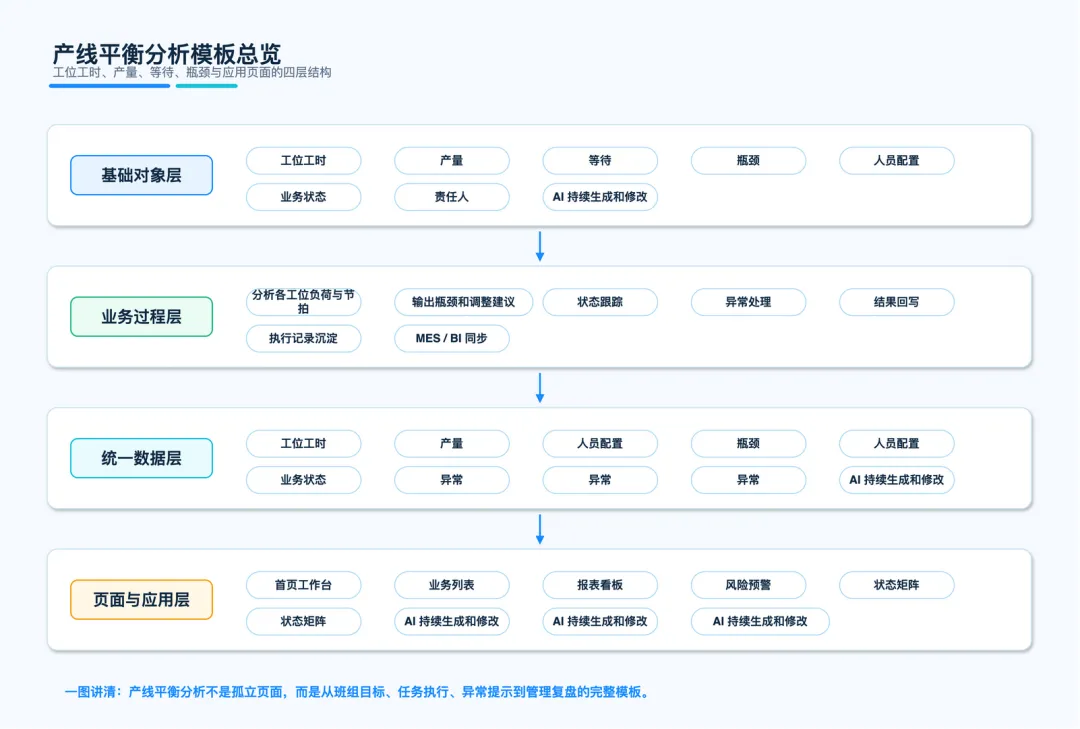
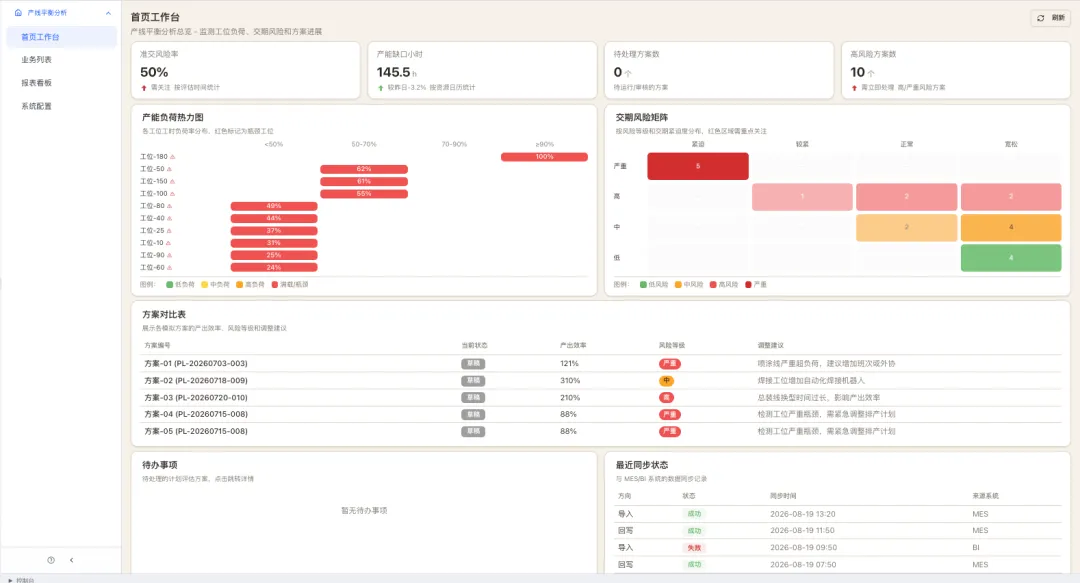
一个可用的版本,通常有三块。
首页把最要紧的几个数摆在顶部:准交风险率、产能缺口小时、高风险方案数。左边是产能负荷热力图,按工位显示平均负荷——哪个工位到了 100%、哪个还在 24%,一眼就能看出来。右边是交期风险矩阵,按风险等级和紧迫度分层,严重且紧迫的方案单独成组,优先处理。
下面接方案对比表,每个方案给出当前状态、产出效率、风险等级和调整建议。"喷涂线严重超负荷,建议增加班次或外协"这类判断,不再只停留在会议纪要里。
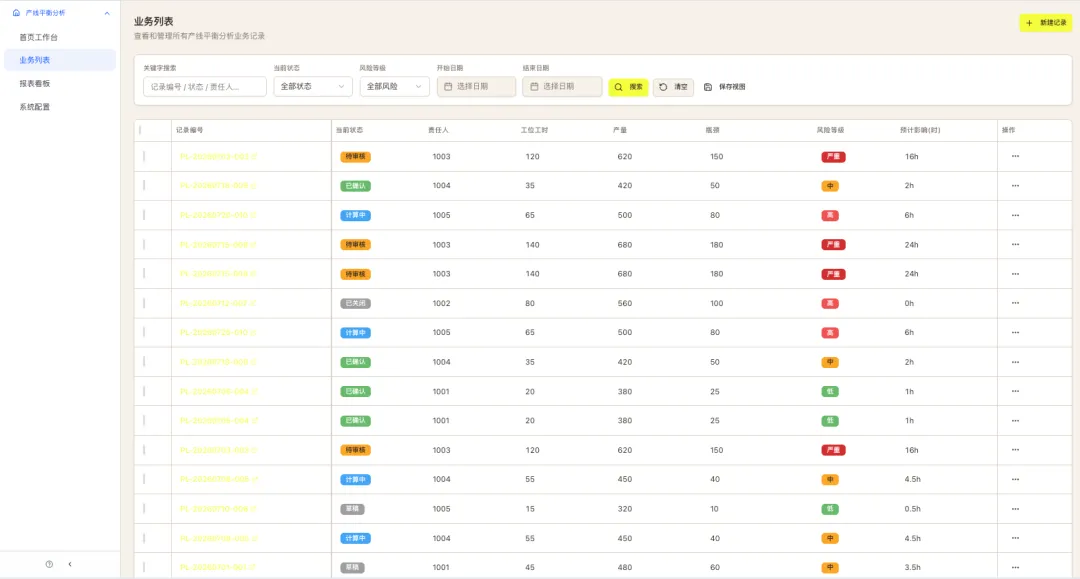
业务列表把每条分析记录结构化了:记录编号、当前状态、责任人、工位工时、产量、瓶颈、风险等级、预计影响小时。状态一变,工作台上的方案对比、风险矩阵和待办会跟着变。
它解决的是"过程看不见"的问题:IE 什么时候复核过、班组试调到第几轮、经理批没批,每条记录上都留着痕迹,不需要再靠回忆和追问。
谁在处理、处理到哪一步,不用再在群里追问。
报表看板按近 7 天、近 30 天看趋势:准交风险率是在回落,还是维持高位;产能缺口小时是在收窄,还是在扩大。风险等级分布和状态分布,能看出方案积压在哪个环节——是没人接,还是卡在审批。
月度复盘时,这些趋势就是现成的材料——不用再让谁临时导一遍数据、拼一份周报。哪一个调整真的起了作用、哪条产线还在原地打转,趋势线会告诉你。
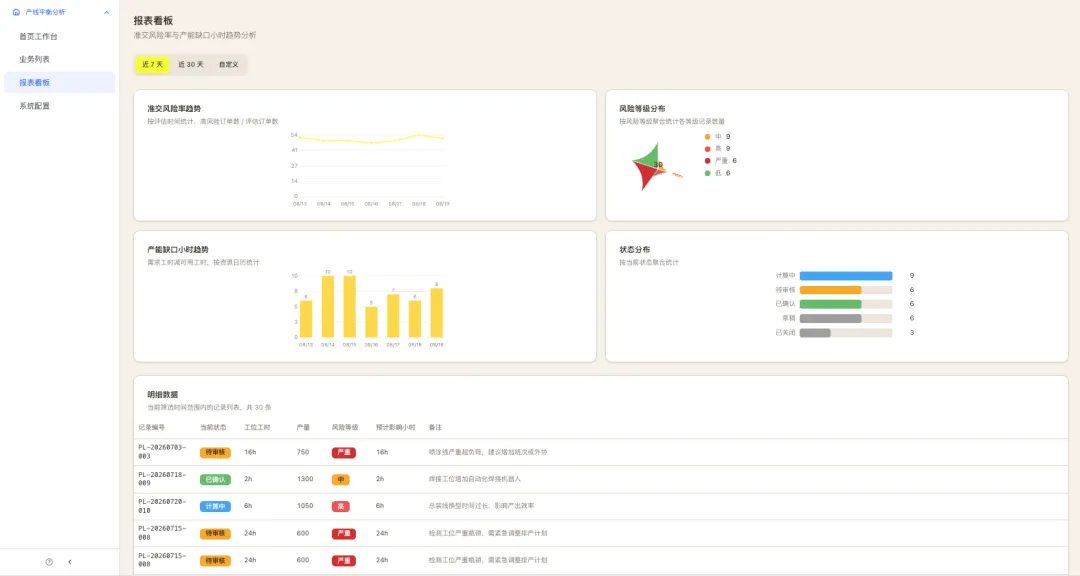
没有这块看板,管理层只能靠人工整理线平衡周报,很难判断哪些方案一直在高风险、哪些调整真的起了作用。
还要说清楚一个边界:这条链路不是用来替换你现有的主系统的。
不替代大系统,而是做补空白、补体验、补深度、补集成。主系统继续作为权威的主数据和主流程系统。
主系统继续管工单和主数据,小应用负责更贴近现场的入口、过程记录和复盘视图。两者是补位关系,不是替代关系。
那什么时候可以动手?一条已经被走通过的路径是:
这件事能不能成立,不在于系统里有没有类似的菜单,而在于能不能围绕一个清楚的场景快速用起来、让关键角色愿意天天打开它。
政策层面也在往这个方向推。沈阳印发的智改数转行动方案提到,到 2026 年底实现规上工业企业"智改数转"全覆盖,打造 10 个以上 AI 应用示范场景。[2]
点击【蓝卓】查看这条链路的完整应用拆解
对多数工厂来说,产线平衡这件事不用等一个大项目。先把工位工时、产量和瓶颈摆到同一张桌子上,再看下一步往哪走。
[1] 质量人的好奇盒子:生产线平衡(Line Balancing)
[2] 人民网:老工业基地装上"数智大脑"