ARTICLE · 1162082
磨粒流设备抛光加工能力说明
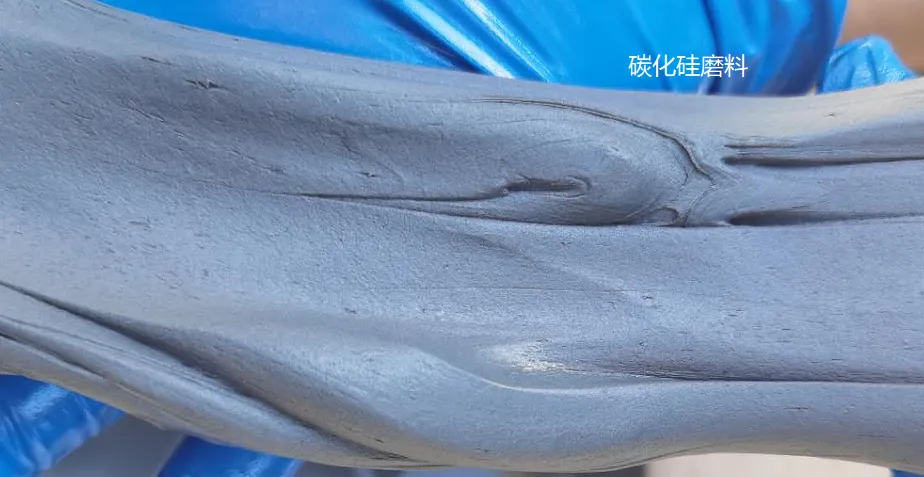
磨粒流设备抛光加工能力说明半固态磨料在压力下往复通过工件受限区域(内腔、交叉孔等),对表面进行研磨、抛光和去毛刺。磨料只在受限通道内产生切削作用,调整压力、流量和磨料特性即可控制加工效果。适合复杂形状和传统方法够不到的部位。 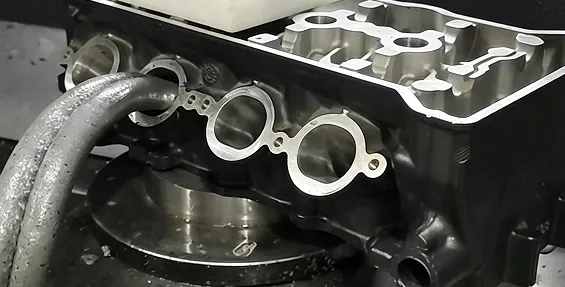
金属、硬质合金、陶瓷等,不受材料硬度限制。 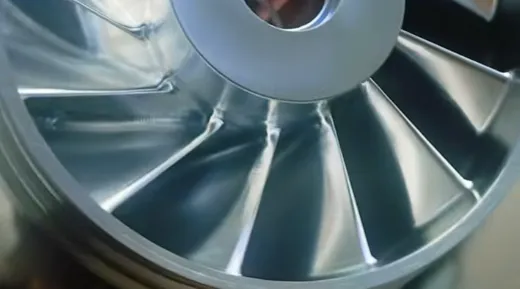
用于有密封要求的工件,抛光同时保证微小去除量。 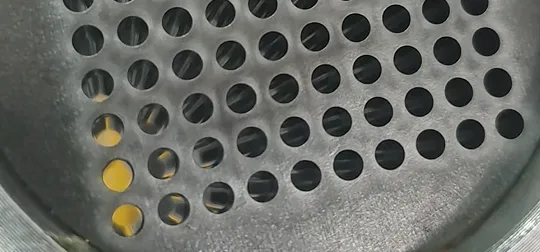
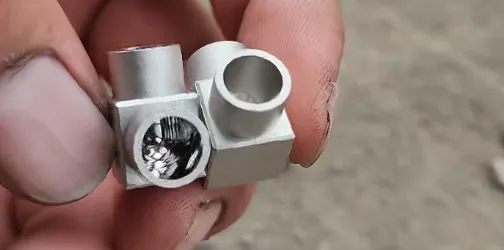
操作简单,易上手,不需要专业工程师。 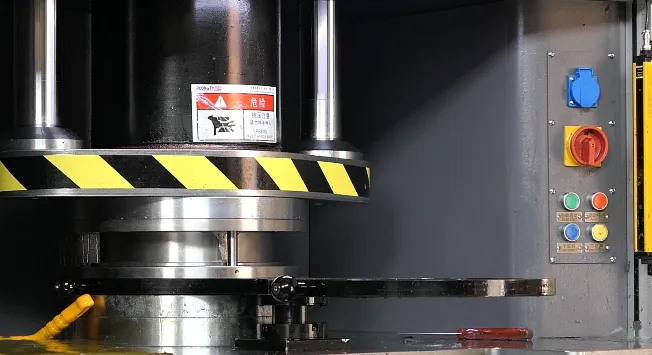
工件评估请提供 孔径、孔深、长径比、材料、前道加工方式、目标粗糙度。 
磨粒流设备的用途
适用材料
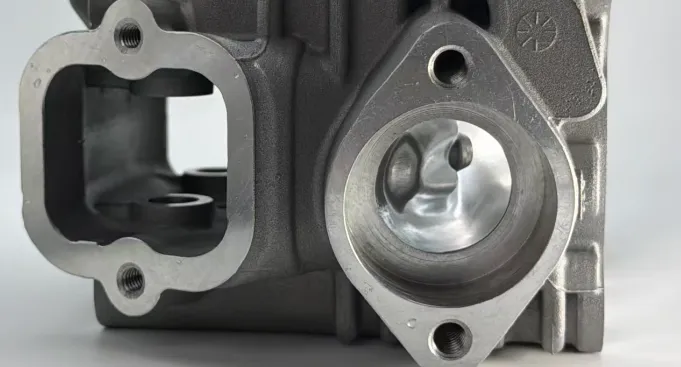
内壁抛光
磨粒:氧化铝,碳化硅等切削力小的磨粒 方式:低压力下多次抛光测试,均匀到达检测点后核定最终参数,后续加工一致性和尺寸精度有保障 抛光前:显微镜下有明显横向刀纹,粗糙度约Ra0.3 抛光后:刀纹消失,粗糙度约Ra0.05–0.1 流体动力元件难以接近的内表面,粗糙度可达Ra0.1
适用工件
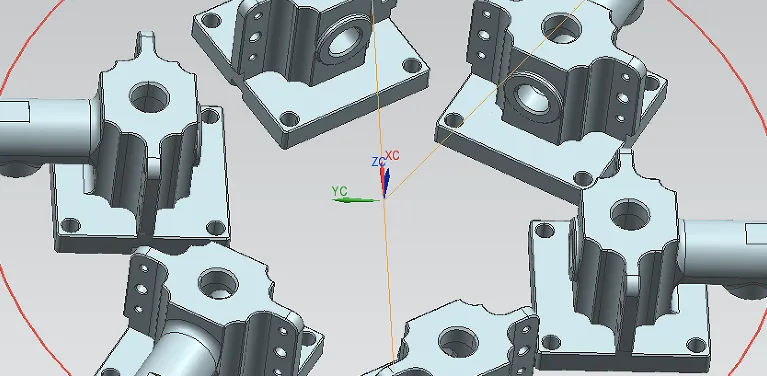
有密封要求、需控制去除量的内壁 复杂形状、传统方法够不到的部位 手动去毛刺劳动强度大、重复性高的加工 位切圆角及凹槽表面 多孔工件,如涡轮叶片上成千上万个冷却孔 半导体、药物生产的元件内表面 阀体、较小接头 模具,包括硬质合金拉丝模 汽车零件,如锥齿轮等匹配件
效率
多孔工件可同时抛光,涡轮叶片冷却孔几分钟内同时清洗 不规则孔只要保持原尺寸即可抛光 总工时是手动加工的10–25% 一致性和可重复性比手动好 多孔抛光在降工时、降成本上优势明显
工艺优势
磨削去除缺陷,不是把金属粉末涂抹到已抛光表面 抛光纹理方向与磨料通过方向平行,模具性能改善 硬质合金拉丝模用金刚石磨料介质,效果最佳 匹配件可同时抛光,配合件易滑动 锥齿轮齿磨削痕迹可抛光,润滑面积更好,寿命延长 半导体和药物生产元件能满足污染控制标准
耗材
常规耗材为研磨料 常用研磨料寿命:600–800小时(累计抛光时间) 按单次3分钟算,600小时约12000次 磨料成本小
操作
罗恩磨粒流丨专业解决复杂抛光去毛刺难题