ARTICLE · 1344263
焊接质量管理「五维防线」|WPS、PQR、WPQ、MTC、NDT,读懂一套闭环质量逻辑
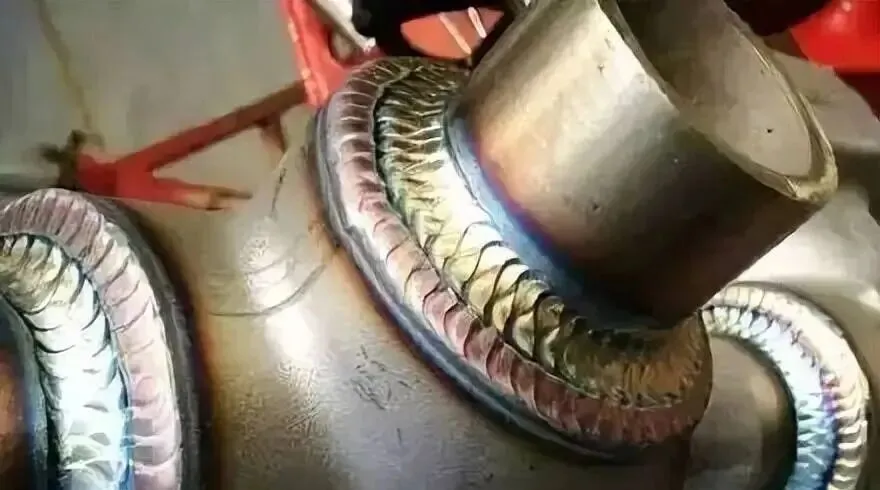
一、WPS:现场施焊的「操作法典」|对应【法】
WPS(Welding Procedure Specification)焊接工艺规程,是直接给到焊工、质检员、工艺员的现场作业指导文件。
依据 ASME 第 Ⅸ 卷、NB/T 47014-2023,WPS 会清晰锁定整套焊接边界:焊接方法、母材 + 焊材匹配、接头坡口形式、预热 / 层间温度、焊后热处理制度、电流电压范围、焊接热输入、保护气体参数等关键变量。
✅ 一句话理解: WPS 不是老师傅的经验笔记,它是已经被 PQR 验证合格、允许在现场使用的参数区间。焊工不能凭手感随意跳出范围施焊。
注意:WPS 不能凭空编写,它必须挂靠、引用一份已经评定合格的 PQR,不能 “无 PQR 出 WPS”。
二、PQR:工艺可行性的「试验实证」|对应【证】
PQR(Procedure Qualification Record)焊接工艺评定记录,是整套工艺的试验证据档案,也是 WPS 的母体。
流程顺序是:先编制预焊接工艺规程 pWPS → 焊评定试件 → 做无损检测 + 拉伸、弯曲、冲击等力学试验 → 全部合格,形成永久存档的 PQR。 PQR 里面记录的,是试件焊接时真实的实测参数、试验原始数据,用来证明:在这套条件下焊出来的接头,力学性能满足设计和标准要求。
📌 重点:什么情况 PQR 失效,必须重评?(重要变素)
母材钢号、类别组别发生变更 焊接方法改变(比如手工电弧 SMAW 改成氩弧焊 GTAW) 焊材型号、牌号更换 预热、层间温度、焊后热处理制度重大调整 接头形式、坡口结构改动
👉 次要因素(在评定范围内微调电流、电压、气体流量等):只修订 WPS,不需要重做 PQR。
简单比喻: PQR 相当于先做一次 “摸底大考”,证明这套工艺方案本身可行;WPS 是把考试合格的方案,转化成车间可以天天照着执行的标准。
三、WPQ:焊工能力的「准入护照」|对应【人】
WPQ(Welder Performance Qualification)焊工技能评定记录,考核对象不是工艺,是焊工本人。
PQR 证明 “工艺能焊出合格接头”;WPQ 证明 “这个焊工,有能力按这份 WPS 焊出合格焊缝”。 评定一般包含外观检查、RT/UT 无损检测、弯曲试验等,考核的是焊工操作手法、稳弧、控熔池、层间清理这些实操能力,不重复验证材料冶金性能。
WPQ 有严格的覆盖范围和有效期,很多审核翻车都栽在这里:
板材对接合格,通常可以覆盖一定管径范围内的管材;但管材合格,不一定反向覆盖板材 6G 全位置合格,可以覆盖平焊、横焊、立焊等简单位置;反过来平焊合格,不能直接干 6G 换焊接方法、超出评定覆盖的母材 / 位置,焊工需要重新取证
一句话:工艺再好,焊工没有对应的 WPQ 资质,也不能上岗施焊。
四、MTC:原材料溯源的「基因身份证」|对应【料】
MTC(Material Test Certificate)材料质量证明书,也就是大家常说的材质单、质保书,是母材、焊材出厂的质量凭证,核心价值是炉号追溯。
出口欧盟项目普遍遵循 EN 10204 标准,最常用两类:
- Type 3.1
:钢厂独立于生产部门的授权检验员签发,附带该炉号实测化学成分、力学性能,国内压力容器、普通外贸项目最常用。 - Type 3.2
:在 3.1 基础上增加独立第三方见证会签,用于 PED 承压设备、海工平台、核电、航空等高等级高危项目,要求更高、审核更严。
⚠️ 溯源红线: 钢板、管材实物上的钢印、标签炉号,必须和 MTC 证书炉号一一对应。没有 MTC、炉号对不上,后面 WPS/PQR 再漂亮,整套焊接资料直接失效。
很多 NADCAP、客户审核,第一查的就是材质追溯链:料从哪来、炉号是多少、证书是否匹配。
五、NDT Report:焊缝成品的「体检诊断书」|对应【检】
NDT Report(Non-Destructive Testing Report)无损检测报告,是完工焊缝的最终验证文件,也就是大家熟悉的探伤报告。
利用 RT 射线、UT 超声、MT 磁粉、PT 渗透等手段,在不破坏工件的前提下,检查焊缝表面、内部有没有裂纹、气孔、夹渣、未熔合等缺陷。 一份有效的 NDT 报告,不能只写 “探伤”,必须写清:执行标准、验收等级、缺陷位置尺寸、清晰的合格 / 不合格判定。
举个现行标准例子:超声检测常用 GB/T 29712-2023(等同 ISO 11666:2018),替代旧版 2013 版,审核时标准版本引用错误,也会开不符合项。
⚠️ 一个误区纠正:NDT 合格 ≠ 焊接质量体系合格。探伤只是 “结果合格”,审核同时会往前追溯:材料有没有 MTC、工艺有没有 PQR、作业有没有 WPS、焊工有没有 WPQ。
✅ 一张闭环逻辑图
MTC → 料是合规可追溯的 PQR → 这套工艺方案,试验证明可行 WPS → 车间按标准化参数去施焊 WPQ → 干活的焊工,具备对应的操作资质 NDT → 最终焊完的焊缝,检验合格
时序分工:设计前期:PQR 是基础; 生产制造阶段:WPS+WPQ 是过程管控核心; 验收交付阶段:MTC+NDT 是交付凭证; 一旦发生失效、质量事故,五份文件共同作为溯源调查证据。
五道防线,层层前置控制:从材料源头、工艺方案、作业标准、人员准入,到成品检验,把质量风险从 “事后探伤兜底” 变成全流程设防。
焊接,焊的是金属,守的是边界。 很多工厂审核踩坑、项目拒收、NADCAP 开不符合项,根源往往不是探伤不过,而是五件套链条断了一环:有 WPS 无 PQR 支撑、焊工超 WPQ 范围施焊、MTC 炉号不匹配、标准版本引用错误。
把 WPS、PQR、WPQ、MTC、NDT 这五道防线管住,每一条焊缝都有依据、有证据、可追溯,才是真正稳定、经得起审核的焊接质量管理。
你在项目审核里,遇到最多的是哪一类不符合?是 PQR 重要变素管控、焊工 WPQ 覆盖范围,还是 MTC 追溯问题?欢迎评论区交流。