ARTICLE · 1114139
AI 服务器吹胀式液冷板:技术应用及工艺难点分析

点击上方蓝字
关注我们
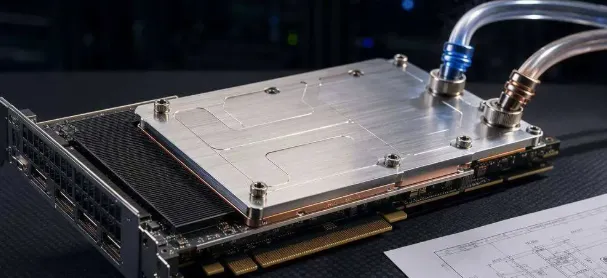
图片来源网络
AI 服务器吹胀式液冷板:技术应用及工艺难点分析
一、工艺原理
吹胀液冷板(亦叫胀板式液冷板),采用双铝复合板(芯层为低熔点 4343 钎料层,母材 3003/6061 铝合金)。先在板材表面丝网印刷流道图形阻焊油墨;高温加热后,未印刷区域的复合板钎焊熔合;印刷保护区域不结合,再通过预留管口通入高压压缩空气,把未焊合区域吹胀成型,形成中空密闭流道。
区别:真空钎焊 / FSW 是铣槽后盖板焊接;吹胀是板材内部直接成型流道,无需铣流道。
二、在 AI 服务器的技术应用
1)适用场景
· 边缘 AI 服务器、中低功耗算力节点、整机背板式液冷、机柜侧冷板、显存 / 电源辅助散热;
· 不适合单卡 2000W 以上超高功耗 GPU(热流密度上限偏低),多用于中低功率芯片、分布式散热、机柜均热。
2)核心优势
1. 轻量化:整体板薄,常见板厚 1.8~3mm,比钎焊 / FSW 冷板减重 30%~50%,降低服务器整机载荷;
2. 成本优势明显:无 CNC 铣流道工序,大批量生产效率极高,量产单价仅真空钎焊的 1/3~1/2;
3. 板面一体成型,可做大面积异形整板,适合机柜一体化均热板;
4. 流道可平面化任意布局,蛇形、分区流道均可设计。
3)性能边界(关键参数)
· 基材:3003 铝复合板为主;
· 流道截面:扁状流道,高度 0.8~2.5mm;
· 长期工作压力:≤8~12bar,爆破压力约 20~25bar;
· 推荐承受热流密度:≤20W/cm²;
· 工作温度:-40~120℃。
重点对比:真空钎焊微通道可达 100W/cm² 以上,吹胀式热流密度上限低,是定位差异化的根源。
三、核心工艺难点
难点 1:流道壁厚均匀性与耐压一致性(最大卡点)
吹胀成型是气体膨胀把板材撑开,凸起区域壁厚会变薄。
· 流道顶部减薄效应:吹胀越高,顶部壁厚越薄,局部壁厚波动大;
· 高压 + 冷热循环下,薄壁位置容易鼓包、塑性变形,长期使用存在爆管渗漏风险;
· 同一块大板不同区域吹胀高度不一致,压降、换热性能不均匀。
难点 2:复合板钎焊 + 吹胀双工序窗口极窄
1. 复合板加热温度不能过高:温度太高,印刷油墨失效,不该焊合的区域发生粘连,流道堵死;温度偏低,母材焊合区熔合不足,焊缝渗漏。
2. 吹胀压力匹配:压力过小,流道成型不足;压力过大直接撑破板材。
温度、保压时间、吹气压力三者强耦合,工艺调试周期长。
难点 3:丝网印刷图案精度与油墨稳定性
· 阻焊油墨要耐高温,高温下不能渗油、流淌;一旦油墨扩散,流道边缘模糊,出现宽窄不一;
· 大面积板材丝网印刷,油墨厚薄不均,造成局部焊合失效,出现隐性微漏;
· 板材表面油污、氧化膜会导致复合板焊合区虚焊。
难点 4:平面度控制难题
吹胀后板材存在内应力,板面容易弓曲、翘曲。 AI 服务器冷板要求芯片贴合面平面度,吹胀板成型后翘曲会造成和芯片导热垫接触不良、接触热阻飙升。 硬压校平容易造成流道压扁、流道截面变小,压降变大甚至流道闭合。
难点 5:接口管口焊接可靠性短板
吹胀板本体是薄铝层,管口接头焊接位置为薄板,属于厚薄差焊接。 管口焊缝是失效高发点:冷热冲击循环后,应力集中,出现微裂纹、漏液,是服务器现场失效第一高发位置。
难点 6:流道结构限制,无法做高密度微通道
流道是扁形大通道,无法实现 0.4~1mm 密集微通道;通道肋板有最小宽度限制,换热面积有限。 热阻偏高,高功耗 GPU 场景换热能力不足,无法用于超高热流密度芯片。
难点 7:材料批次稳定性问题
双金属复合铝卷本身母材、钎料层厚度存在批次差异。 同参数下,不同批次板材,吹胀成型效果、耐压性能波动大,量产一致性弱于 FSW / 真空钎焊。
四、吹胀式 VS FSW / 真空钎焊简要对比
项目 | 吹胀式液冷板 | FSW 搅拌摩擦焊 | 真空钎焊微通道板 |
热流密度上限 | 低(≤20W/cm²) | 中高 | 很高 |
耐压能力 | 低 | 高 | 高 |
单件大批量成本 | 最低 | 中等 | 高 |
流道复杂度 | 平面蛇形,无微细通道 | 简单盖板流道 | 多层、密集微通道 |
平面度 | 较差,内应力翘曲 | 优 | 中等,高温变形 |
AI 服务器定位 | 边缘算力、机柜均热 | 主 GPU 冷板 | 超高功耗 GPU 微通道冷板 |
五、行业趋势
1. 吹胀板定位清晰:边缘 AI、机柜级均热、低功耗算力,不与钎焊 / FSW 争夺高功耗 GPU 直接冷板市场;
2. 工艺改进方向:梯度吹胀工艺,改善壁厚减薄问题;管口复合结构,提升冷热循环可靠性;
3. 材料迭代:优化复合钎焊铝箔,降低批次波动,提升耐压与抗疲劳性能。