ARTICLE · 1387411
NANOS台式扫描电镜应用分享 | 电火花加工后钨单晶的表面微观组织
一、摘要


电火花加工是材料制备领域中,制备金属材料实验试样的一种常用方法。试样的表面状态对研究工作而言通常至关重要。本文作者研究了电火花切割工艺对钨单晶试样表面状态的影响,采用两台不同设备对该金属进行加工,并对所得试样开展表面微观组织、显微硬度分析以及X射线衍射测试。试样表面呈现类似铺路块石的形貌,块体尺寸约l≈100∼400μm;分割这些块体的裂纹深度约d∼200μm。随表面状态不同,显微硬度在Hμ≈3600∼4500 MPa范围内变化。残余应力测试表明试样表面存在拉应力,数值为σφ=765MPa。实验数据分析结果表明:钨试样的表面状态由初始铸锭制备工艺以及电火花加工的工艺特点共同决定。
文章发表在《Voprosy atomnoj nauki i tehniki. Seriâ âderno-fizičeskie issledovaniâ》上,题目为“THE SURFACE MICROSTRUCTURE OF A TUNGSTEN SINGLE CRYSTAL FOLLOWING ELECTRICAL DISCHARGE MACHINING”。

二、试验材料与研究方法


制备试样所用的原始坯料为平板状钨单晶铸锭,该铸锭由E.O.帕顿电焊研究所采用等离子弧熔化增材技术制备。试样切割采用波兰BP-95d电火花线切割机床,机床使用直径0.25mm的黄铜丝作为电极丝,工作介质为蒸馏水,水流从试样切割区域的上下两侧喷射入切割区,实现试样冷却。该设备加工钨材料的切割速率为v=5.3⋅10−8m2⋅s−1。作为对比,实验还使用了中国产EFH43B电火花线切割机床,其电极丝采用直径0.18mm的钼丝,工作介质为专用乳化液, 该设备加工钨的切割速率为v=20.0⋅10−8m2⋅s−1。本研究共制备3个钨单晶试样:1号试样切割方向垂直于单晶生长轴;2号试样切割方向平行于单晶生长轴;上述两个试样均采用BP-95d机床加工。第3个试样(3号)采用EFH43B机床加工,切割方向垂直于单晶生长轴。
本文还研究了真空条件(压强P≥9⋅10−5Torr)下,1000℃保温1h的退火处理对试样性能的影响。
采用Amptek EXP-2 XRF实验套件配套的能谱(EDX)光谱仪测定试样的元素成分;使用DRON-UM1型X射线衍射仪开展XRD分析,采用经过滤波的铜靶Cu-Kα辐射(波长λ=1.54187\AA)。残余应力采用sin2ψ法进行测试。对于单晶与强织构试样,需要通过计算单晶(织构)轴向与精密测试区域衍射反射之间的夹角,来选定若干ψi测试角度。
计算残余应力时,查阅文献得到多晶钨的泊松比与杨氏模量:泊松比ν=0.28、弹性模量E=411GPa。
显微硬度使用PMT-3硬度计测试,试验载荷为2N。
切割后试样的表面粗糙度Ra,采用时代集团TR200轮廓仪完成检测。
切割后试样的表面微观组织观测:金相分析使用徕卡LEICA Z6 APO金相显微镜;扫描电子显微(SEM)分析采用Semplor NANOS扫描电镜。

三、结果与讨论


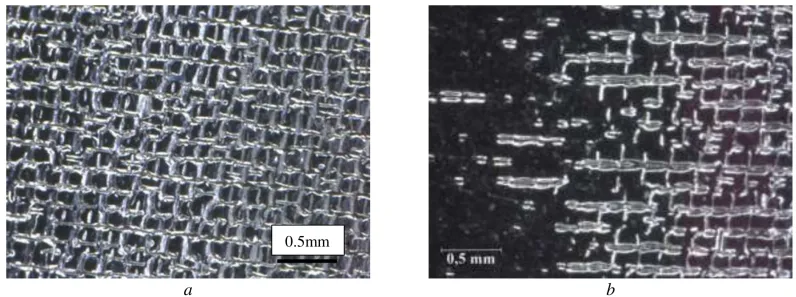
图1、1号试样的光学显微照片(BP‑95d机床切割,切割方向垂直于单晶生长轴):a-切割后的表面全貌;b-局部电解抛光后的表面(试样左侧去除金属量更大)。切割截面平行于 (110) 晶面。
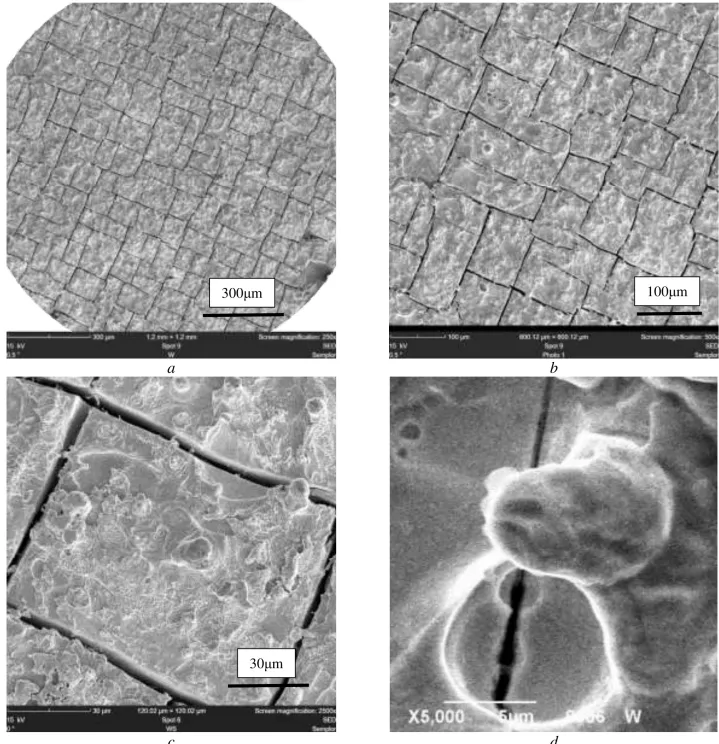
图2、1号试样表面的SEM图像(BP‑95d机床切割):a–d为不同放大倍数。
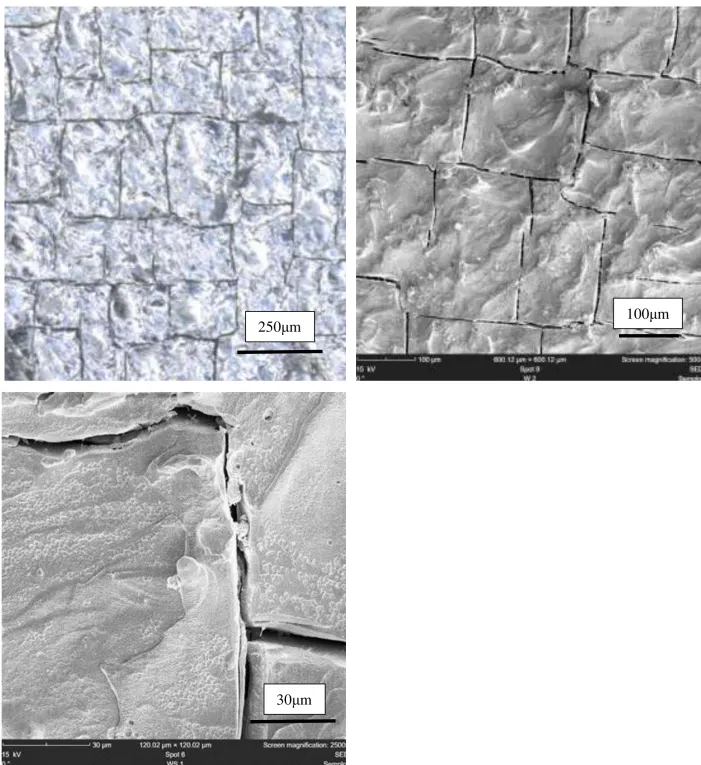
图3、3号试样(EFH43B机床切割):a-表面全貌;b、c-不同放大倍数下钨单晶试样表面的SEM图像。
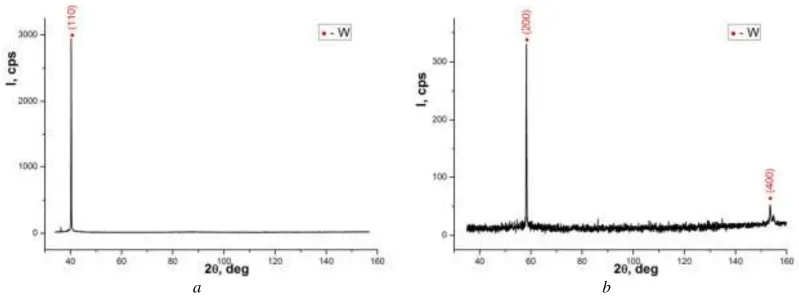
图4、钨试样在θ‑2θ扫描模式下的衍射谱:a-垂直生长轴切割的1号试样;b-沿生长轴切割的2号试样。
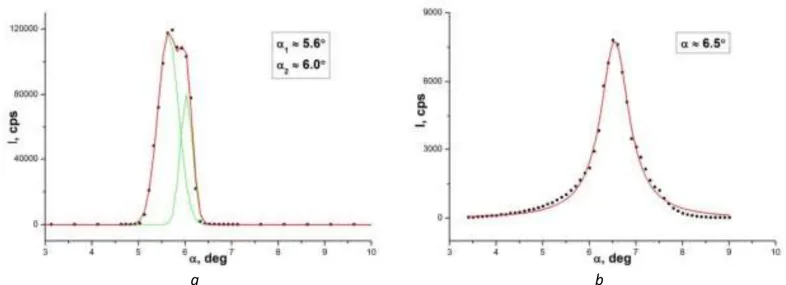
图5、钨试样的摇摆曲线:a-1号试样{110}晶面(垂直生长轴切割);b-2号试样{200}晶面(沿生长轴切割)。
残余应力测试仅针对1号试样开展,测得试样表面存在较高拉应力,σφ=765MPa。计算得到无应力状态晶格常数a0=3.1705\AA,大于纯钨的文献值大于纯钨的文献值 alit=3.1648\AA,差值Δa=5.7⋅10−3\AA。晶格常数偏大的原因是铸锭含有钽、铪杂质,二者的金属原子半径大于钨(rW=1.39\AA、rRe=1.37\AA、rTa=1.46\AA、rHf=1.59\AA)。
显微硬度测试结果为:机械抛光后的单晶显微硬度Hμ=(4500±170)MPa;部分电解抛光后(图1,b右侧区域)块体内部硬度Hμ=(4080±210)MPa;完全电解抛光后(图1,b左侧区域)硬度下降至Hμ=(3660±170)MPa。值得注意的是,在部分电解抛光条件下(图1,b),金刚石压痕形貌表明:块体边界(裂纹附近)的抛光材料去除速率显著高于块体内部。
电火花切割后钨单晶的表面微观组织特征(图1~3),至少受两方面因素控制:单晶铸锭的制备过程与切割加工过程。大尺寸铸锭的制备过程会在材料内部产生显著的内应力,本体系为拉应力,X射线测试结果可以佐证;电火花切割过程则会产生极高温度(有文献报道最高可达10000℃),同时引发剧烈的热冲击应力。
两种来源的残余内应力σr若超过材料的抗拉强度σb,应力就会通过开裂释放,表层材料被分割为小块碎片。裂纹的产生还受切割工艺参数、电极丝张力及其振动等因素的显著影响。EFH43B机床加工后块体尺寸更大,显然与两台设备的工艺参数差异有关;该现象仍需要进一步深入研究。

分析型台式扫描电子显微镜


产品介绍
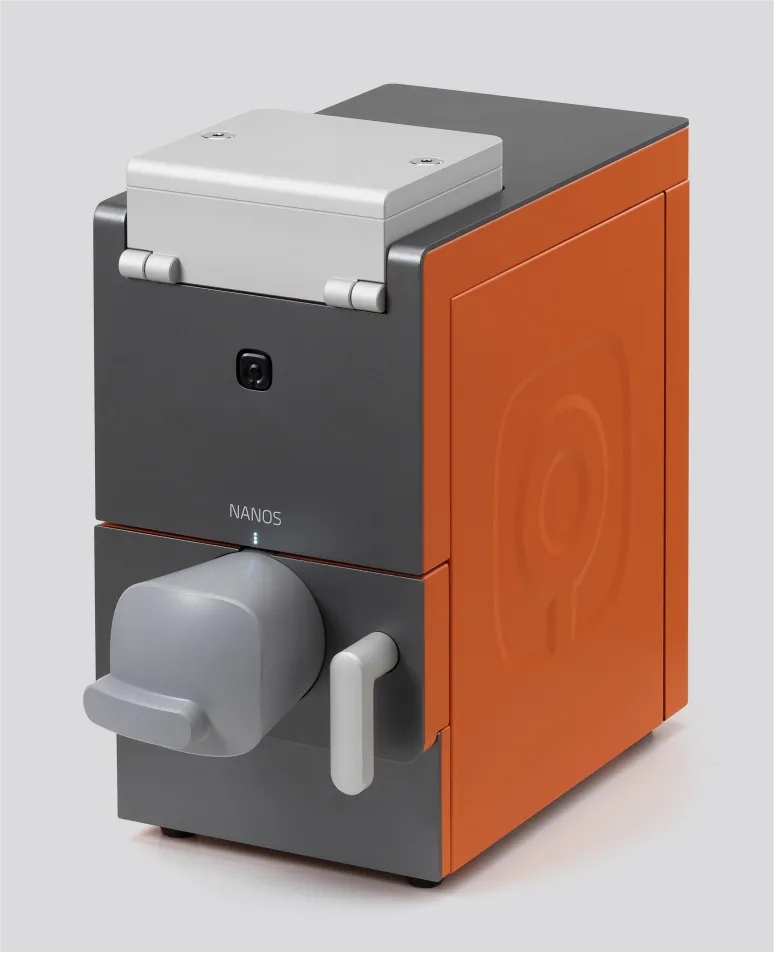
NANOS作为市面上真正意义分析型台式扫描电镜,其具备优异的电镜成像及EDS元素分析能力,配备独特设计钨灯丝,使用寿命超过1000小时,同时具备优中心样品台及低真空功能,满足各种应用需求。同时支持升级颗粒度分析、纤维分析及样品表面三维形貌分析软件,实现样品深度统计分析。


-END-

扫码关注
上海迈科英诺科学仪器有限公司
获取更多精彩资讯