ARTICLE · 1208744
实战案例|接手无文档 PLC 旧工程:让 AI 画出程序结构地图,最小风险修改
开篇:交付群里的最后一条消息
每个自动化工程师都接过这样的班:产线马上投产,上一任工程师在交付群留下最后一句话——"逻辑都在程序里,有问题联系我"——之后头像再也没有亮过。
打开工程一看:OB1 一串 CALL,核心是 FB120_UnitLine 这个大块。没有配套文档,注释断断续续,变量名看着有规律,但你不敢赌自己的理解就是对的。
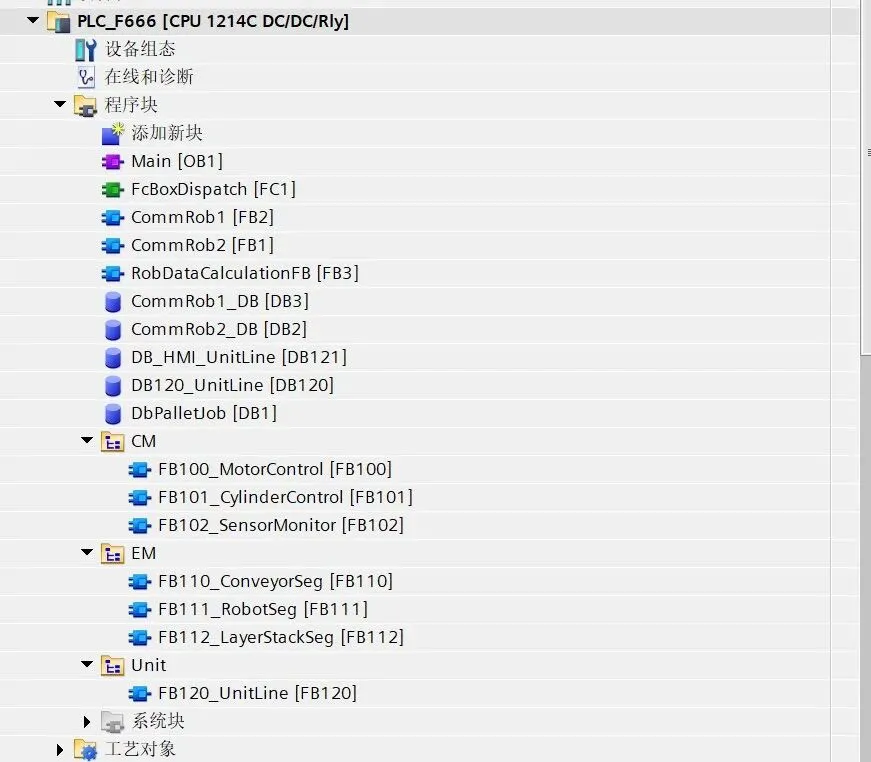
图 1|演示工程:FB120_UnitLine,就是这台整线 Unit 块
改还是不改?改哪?怎么保证第一行改下去不会炸出五个别处的红字?
这篇讲我最近的接手流程:先让 AI 当导航员画地图,再做第一次修改。全程在演示工程上实测。
① 接手旧程序:不要直接扎进代码
拿到程序第一句抛给 AI 的话,不是"帮我改什么",而是:"先不改代码,分析 FB120_UnitLine 的程序结构。"
AI 只读不写,返回的东西比"这个块干什么的"值钱得多:
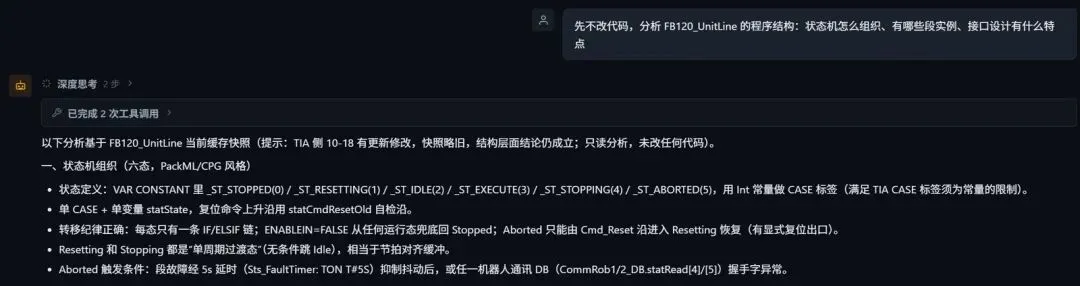
图 2|结构分析:六态状态机(PackML/CPG 风格)
六态状态机。整个 Unit 的运行逻辑收敛在一个 CASE 里:0000 停止 / 7001 就绪 / 7002 复位中 / 7003 运行 / 7004 停止中 / 8401 故障。谁都能进停止,故障优先级最高——事故处理的秩序一眼可见。
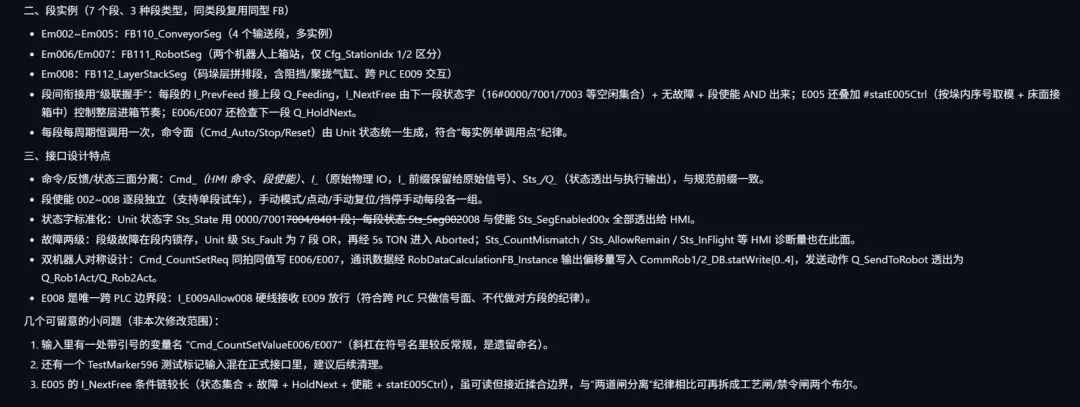
图 3|结构分析:七个段实例 + 接口设计特点
七个段实例。E002 上料、E003~E005 三段纯输送、E006/E007 双机器人码垛站(带垛号/箱号计数)、E008 层拼(阻挡缸 + 左右聚拢缸,整层转出)。每段一个 FB 实例,段与段之间靠状态联动,不靠交叉引用对方变量。
接口集中。所有 HMI 需要的命令/状态面集中在 FB120 的接口上——这意味着画面、调试、置数,都只需要盯一个接口。
到这里你还没读一行实现代码,但程序的三维结构已经有了。这就是地图的作用:不是替你理解程序,是让你知道该往哪看。
② 先读接口:它就是程序的地图
结构有了,第二句:"读取 FB120_UnitLine。"
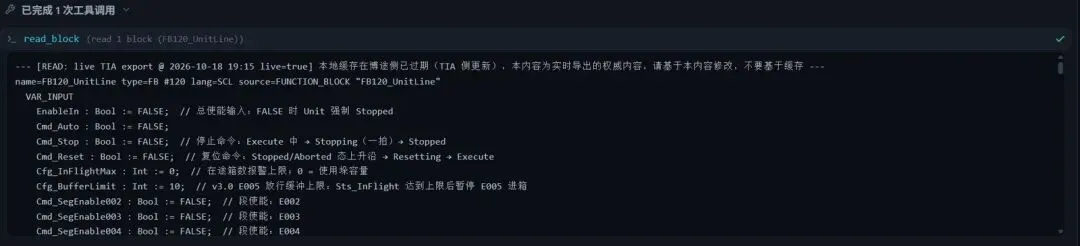
图 4|接口地图:read_block 返回的 VAR_INPUT 段(含注释)
三个读法分享:
先读输入。EnableIn 总使能、Cmd_Auto/Cmd_Stop/Cmd_Reset 三个命令、七段各自的使能开关——输入面就是这台设备的"操作面板",操作工能做什么全在这里。再读常量。VAR CONSTANT 段里躺着六态常量(_ST_STOPPED=0 到 _ST_ABORTED=5)——状态机的全部合法状态一目了然,后面看逻辑时 CASE 标签不用猜。最后读输出。状态字按六态编码、各段状态透出、故障字——输出面就是这台设备的"仪表盘"。
接口读完,这个块能被谁控制、会报告什么、异常时去哪看,三个问题全有答案。读懂接口,等于拿到程序的操作面板与仪表盘。
③ 隐形大坑:三套计数口径,极易置数翻车
结构清楚了,还有一层更隐蔽的:计数口径。
这条线上三个站都在数箱子,但数的不是同一种"箱子"。问一句 AI:"分析 FB120 的计数口径:E006/E007 和 E008 分别数的什么",返回的拆解值得整段抄进笔记:
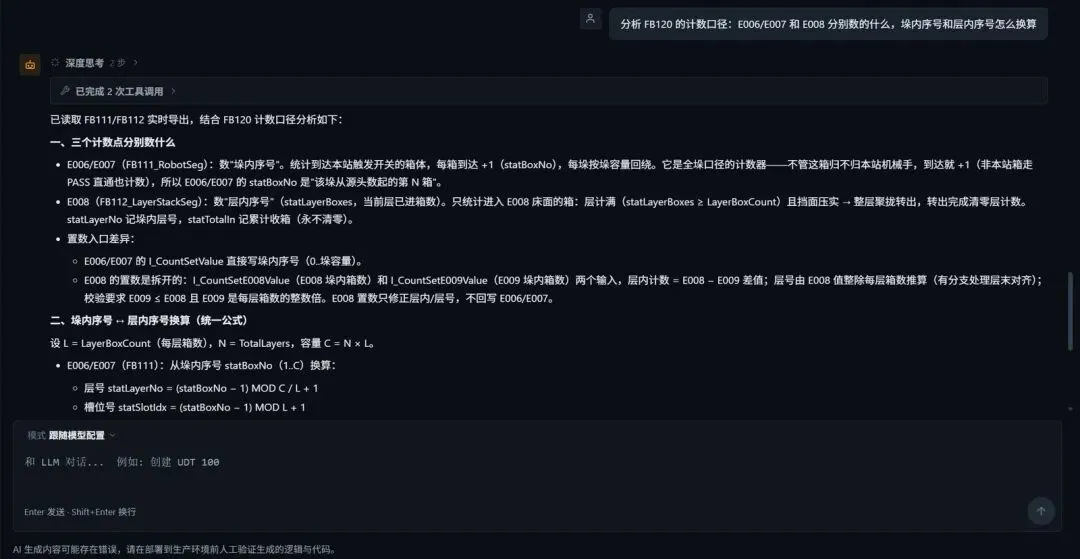
图 5|三本账:三个计数点分别数什么 + 换算公式
E006/E007 数"垛内序号"——不管箱子归不归本站机械手,到达就 +1,所以它的计数是"该垛从源头数起的第 N 箱"。E008 数"层内序号"——只统计进 E008 床面的箱:层计满且挡面压实 → 整层聚拢转出 → 层计数清零;另有一个永不清零的累计记总收箱数。
两套口径之间有确定的换算关系——AI 给出了双向公式:从垛内序号反推层号和槽位号(整除取商、取余定位),从层号和层内已进数正算回垛内序号。转换中的一个细节最见功力:E008 的置数拆成两个输入(层内计数 = 两段差值,层号由整除推算),校验规则要求差值 ≤ 层内数且为每层箱数的整数倍——口径换算不是数学游戏,是置数操作的正确性前提。
这三条不搞清楚,HMI 的置数按钮就是定时炸弹。旧程序最大的风险,不是代码写错,是你不知道它的计数口径。 AI 把它们从三个块的代码里翻出来摆在桌面上——至于换算规则写不写进操作规程,是你的决定。
④ 受控修改:只改一行,最小变更风险
看懂结构,就可以动第一行了。对 AI 说的不是"用什么工具、什么参数",就是一句人话:
AI 走出的链路比预想的还多走了一步——而这步恰好是这套工具的价值所在:
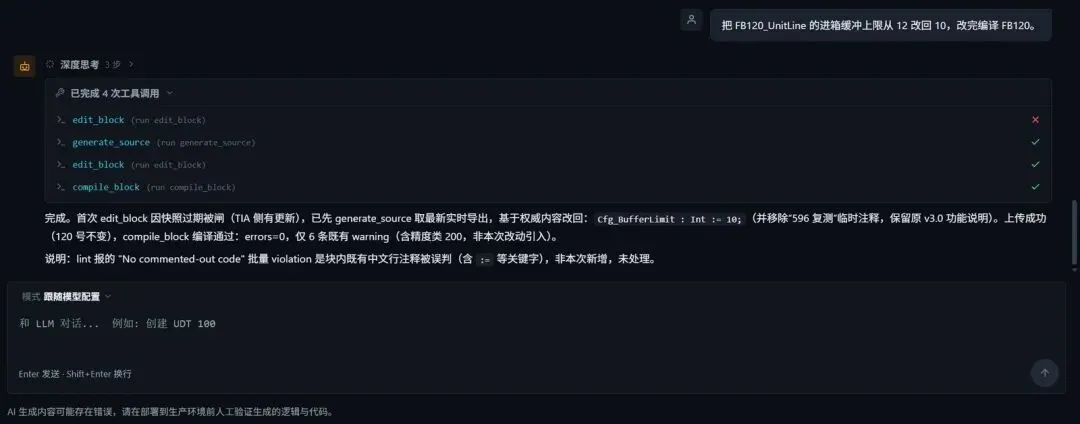
图 6|真实过程:首传被安全门拦下 → AI 自取最新导出改回 → 编译通过
然后验收。重新读取,和改之前逐行对比:
只差这一行。 你没提到的其余内容,一个字符都不会变。这不是 AI"很小心",是机制保证:修改按锚点作用于最新快照,其余内容根本不经过 AI 的手。
为什么不让 AI 重写整个文件?让 AI 重写 400 行:一个字一个字往外生成,慢;上下文一长容易顾此失彼,丢行丢注释;按量计费的话,成本也不划算。锚点式编辑反过来:AI 只提交改动的几行,其余由工具从已验证的快照原样保底——生成时间从分钟级降到秒级,改动范围结构性锁死,"丢一行"这类事故从机制上不可能发生。
顺带说这次修改的真实过程:第一版上传被安全门拦了下来——因为博途侧的块比 AI 上次操作后有更新,工具拒绝基于过期内容上传。AI 自己重新读取了最新内容、在权威版本上改回、重新上传编译。拦我的和帮我的,是同一套机制。
⑤ 划重点:AI 只能画地图,工艺理解还得靠人
最后说清楚 AI 在这件事里的边界:
它画出的是结构地图——状态怎么分段、接口怎么分布、计数怎么联动。这些是"程序长什么样"。
它给不出的是工艺语义——为什么故障优先级最高、什么工况下允许跳段、置数时机为什么约定在空闲。这些是"程序为什么这样写",答案在产线上,在工艺文件里,在前任工程师的脑子里。
AI 当导航员,开车的是你。每次修改后的人工校验、每个语义口径的现场确认,一步都不会少。
AI 帮你看懂程序长什么样,但永远没法替你读懂产线为什么这么设计。
你接手过最离谱的遗留程序是什么样?拿到旧程序,你第一步是读代码还是查接口?评论区交流。
👉关注 PLCMind 工控观察,持续分享工控一线实战案例。
官网:plcmind.com(文末「阅读原文」直达内测申请页,填表通过后邀请码发你邮箱)