ARTICLE · 1070592
知识解读丨陶瓷生坯为何“可打印却不可烧结”?拆解陶瓷光固化的全流程调控
一、“可打印却不可烧结”:难在跨尺度、长链路
基于光固化的陶瓷3D打印,优势集中在两点:微米级的成型精度,以及很高的结构设计自由度。正因如此,它的应用范围很广,生物组织工程支架、航天耐高温陶瓷构件、电子器件微通道散热陶瓷、能源领域(如燃料电池组件)的多孔功能件,都在其能力范围之内。
但陶瓷光固化的工艺链很长:浆料配制、光成型、脱脂、烧结,四道工序依次串联。任何一环产生的微小缺陷,都会沿这条工艺链持续累积、逐级放大。具体表现为:打印阶段外观完好的生坯,经过脱脂与高温烧结后出现开裂、翘曲、尺寸偏移,薄壁与多孔结构甚至直接坍塌。
综述对这一现象的本质给出了明确解释:陶瓷光固化跨越了从微米级特征到厘米级宏观构件的尺度范围,而光化学场、流体场、热场、应力场在整条链上全程相互作用。也就是说,缺陷并非在某一道工序才突然出现,而是在上游阶段就已形成,直到后续工序才显现出来。
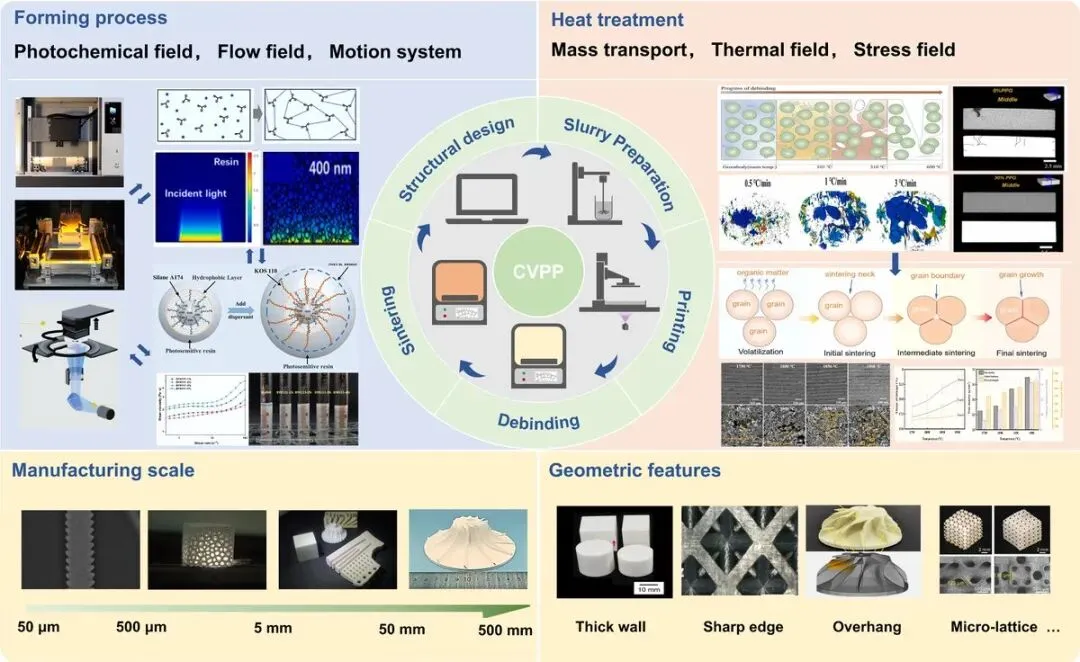
图1 · 陶瓷光固化的多尺度成形与热处理全景
二、四类原生缺陷,会沿工艺链级联放大
在陶瓷3D打印的整条工艺链上,现有研究大多仅针对浆料、打印或烧结中的某一环进行局部优化,缺少对缺陷跨工序遗传与连锁放大的系统梳理,各类方案往往彼此割裂。综述按成因把缺陷划成四类,并逐条追踪它们的生成、传递与放大路径。
粉体分散:浆料内陶瓷颗粒团聚、局部固含量分布不均,会在打印阶段造成区域性固化差异;进入脱脂与烧结后,演变为封闭的内部孔洞与疏松骨架,直接降低致密度与力学性能。
界面结合:粉体与光敏树脂之间结合力弱、层间润湿不充分、局部固化不完全,会使生坯的层间结合强度不足;脱脂时容易出现分层脱粘,烧结阶段裂纹沿弱界面快速扩展,形成整体层裂失效。
气孔缺陷:浆料搅拌与刮刀铺层过程会裹入微小气泡;脱脂阶段有机物分解产生的气体若排出受阻,内部气压持续升高,形成永久孔洞;烧结时这些气孔又成为应力集中源,持续催生微观裂纹。
应力累积:光固化的体积收缩、层间收缩差值,加上升温降温带来的热-力耦合作用,会在打印、脱脂、烧结全流程不断累积局部应力。初期只是微小形变,持续放大后变成整体翘曲与尺寸超差,严重时构件发生坍塌。
四类缺陷并非各自独立。气孔会加剧应力集中,应力集中又进一步破坏界面结合;粉体分散不均则会同时催生气孔与界面缺陷。这也是单一工序优化收效有限的原因:必须建立覆盖完整制造链路的一体化调控方案。
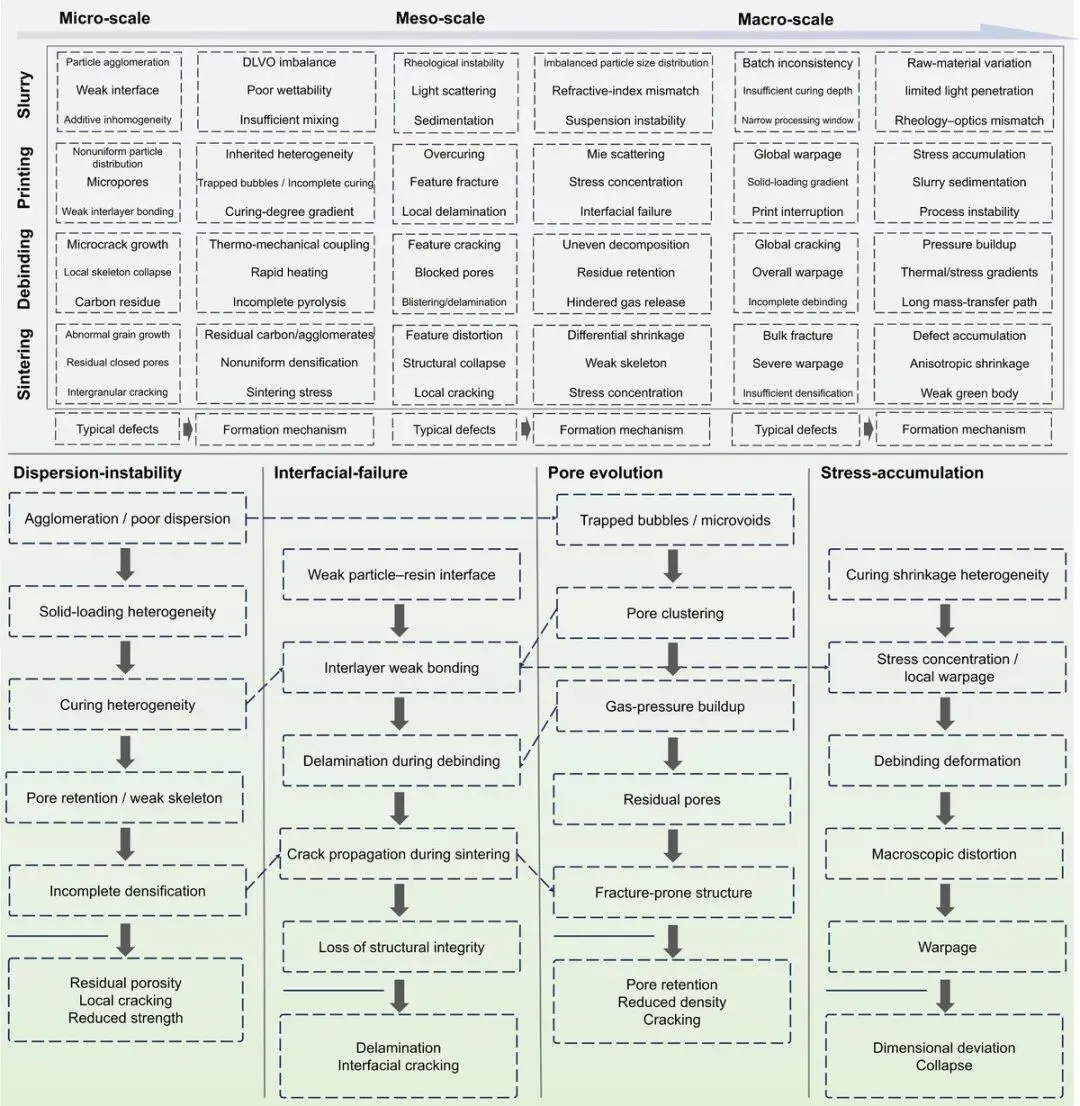
图2 · 跨尺度、长工艺链上的缺陷演化与耦合关系
三、对策:覆盖整条工艺链的四级框架
针对上述跨工序缺陷耦合,综述依托浆料、成型、热处理、数字化设计这条完整链路,提出四级协同体系:材料体系抵抗、成型工艺预防、热处理应力释放、结构设计反向利用,用以适配航空、电子、能源、生物等不同领域的多尺度陶瓷构件。
材料体系抵抗:浆料组分与粉体特性贯穿成型、脱脂、烧结全过程,决定了陶瓷骨架抵御形变与开裂的基础能力。通过多尺度级配粉体,在提高固相填充率的同时降低浆料黏度;搭配低聚合收缩的光敏树脂体系,削弱光交联带来的原生层间应力;再匹配相应的烧结助剂,降低致密化所需温度,缓解高温形变。
成型工艺预防:设备、光路、铺料等参数需要协同优化,从源头减少气泡与弱结合层,具体包括:按浆料的光吸收特性匹配曝光剂量与单层厚度,平衡成型精度与层间结合强度;借助灰度调制提升亚像素级精度,并通过投影面反向补偿修正光散射引起的过固化偏差;搭配适配刮刀与无接触支撑方案,降低薄壁与微结构的拉扯损伤;并配套专用清洗工艺,清除构件内部残留浆料。
热处理应力释放:根据陶瓷材质、构件壁厚与孔隙结构定制分段脱脂、烧结曲线,分阶段缓释成型与脱脂累积的内部应力。依托树脂热分解曲线设计阶梯式升温脱脂程序,使有机分解产物缓慢排出,避免内部气压升高导致构件开裂;设置多段烧结保温区间,促进颗粒均匀致密化、缩小区域收缩差;针对大壁厚与多孔复杂件采用粉体埋烧工艺,均衡全域温度场。
结构设计反向利用:这一级最能体现光固化的优势。在三维建模阶段就预判脱脂与烧结带来的收缩与应力集中,按不同壁厚与孔隙区域设置差异化的尺寸收缩补偿系数;在尖角、薄壁等应力集中区域设计圆角或局部加强结构;而几何拓扑与内部通道尺寸会显著改变传质路径与传热速率,因此在建模阶段就应把脱脂传质一并纳入几何设计。
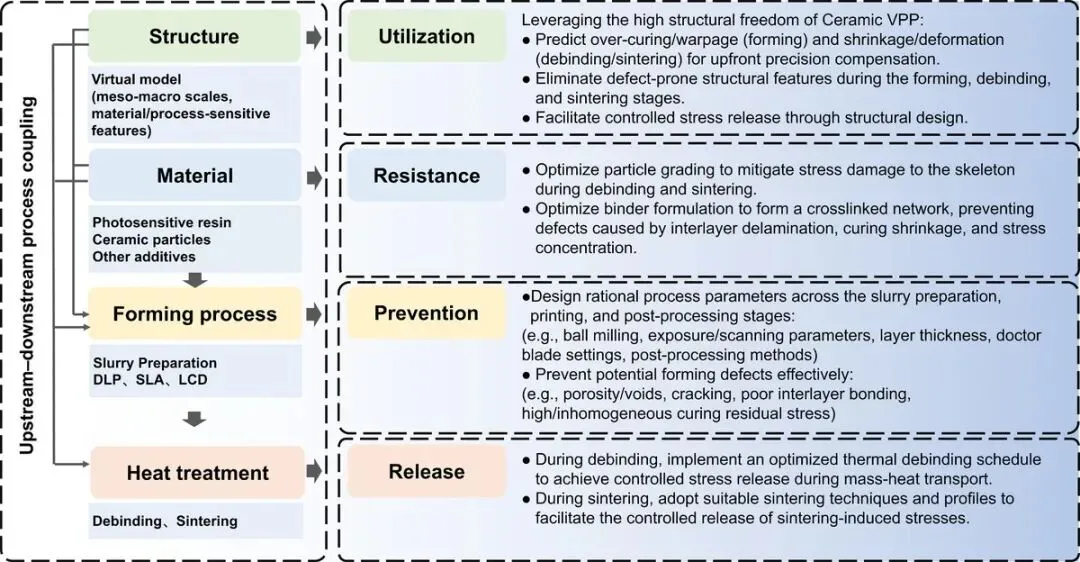
图3 · 面向无缺陷陶瓷光固化的四级协同调控策略
四、热处理这一级:脱脂窗口由哪些变量决定
脱脂是从生坯走向陶瓷的第一道关口,也是最容易“整批报废”的一步。综述将其归纳为三个可控量:升温速率、保温时间、保温温度。升温过快,构件内外分解不同步,气体无法及时排出,内部气压升高会导致构件开裂;保温时间不足则有机物残留,进入烧结后形成碳残留与气孔。
气氛同样是关键变量。空气、氩气、95%Ar+5%H₂、真空等单一气氛在除碳效果与孔隙形貌上各有取舍;综述进一步归纳了多步气氛策略,例如先氩气后空气:先在惰性气氛中完成树脂裂解、抑制剧烈放热,再转入空气氧化去除残留碳,从而在反应温和性与残碳控制之间取得平衡。
除曲线与气氛之外,陶瓷3D打印中的支撑与埋烧方式、构件在炉内的放置取向、炉膛温度场的均匀性,都会改变残余应力与最终强度。这也意味着热处理参数无法直接沿用,需要依据材质与结构确定。
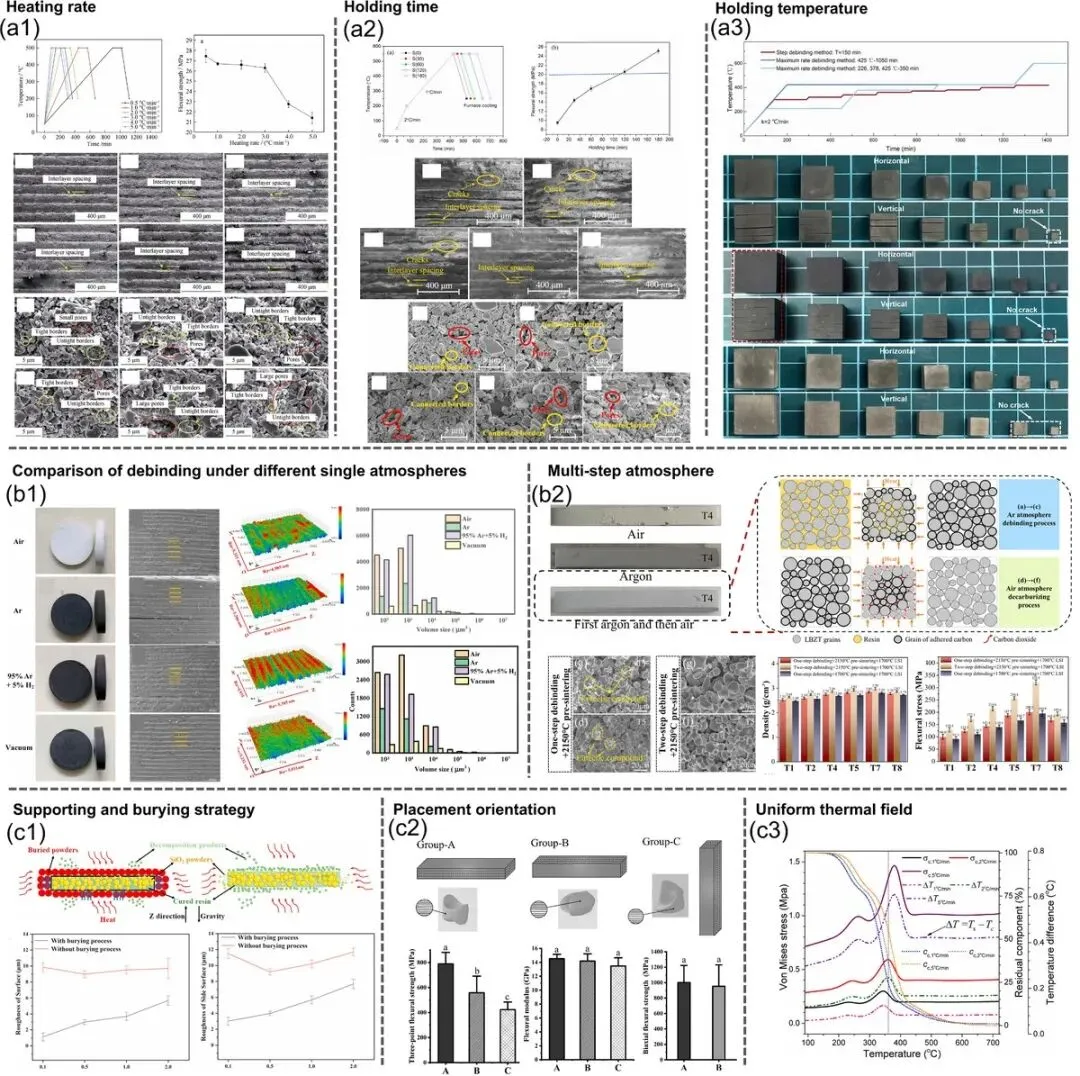
图4 · 脱脂工艺的优化维度:(a1–a3) 升温速率、保温时间、保温温度;(b1) 空气、氩气、95%Ar+5%H₂、真空等单一气氛对比;(b2) 多步气氛策略(先氩气后空气)与单一空气、氩气对比;(c1) 支撑与埋烧方式;(c2) 构件放置取向;(c3) 炉内温度场均匀性
五、结构设计这一级:把形变补偿写入三维模型
光固化最突出的特点在于设计自由度。这份自由度不仅用于实现复杂形状,还可以提前抵消后续工序带来的形变:在建模阶段预判脱脂与烧结的收缩规律,按壁厚与孔隙区域设置差异化的补偿系数,使构件在收缩之后回到设计尺寸。
除尺寸补偿外,结构本身也能承担质量控制的功能。把尖角改为圆角、避免大倾角与悬垂结构、在薄壁处进行局部加强,都能减少应力集中导致的开裂;为脱脂气体设计贯通孔道,则相当于在结构上预留排气通路。综述还展示了用仿真预判点阵结构的应力分布,把孔隙率与力学性能的关系纳入设计环节,使结构设计从“精度补偿”延伸到“性能调控”。
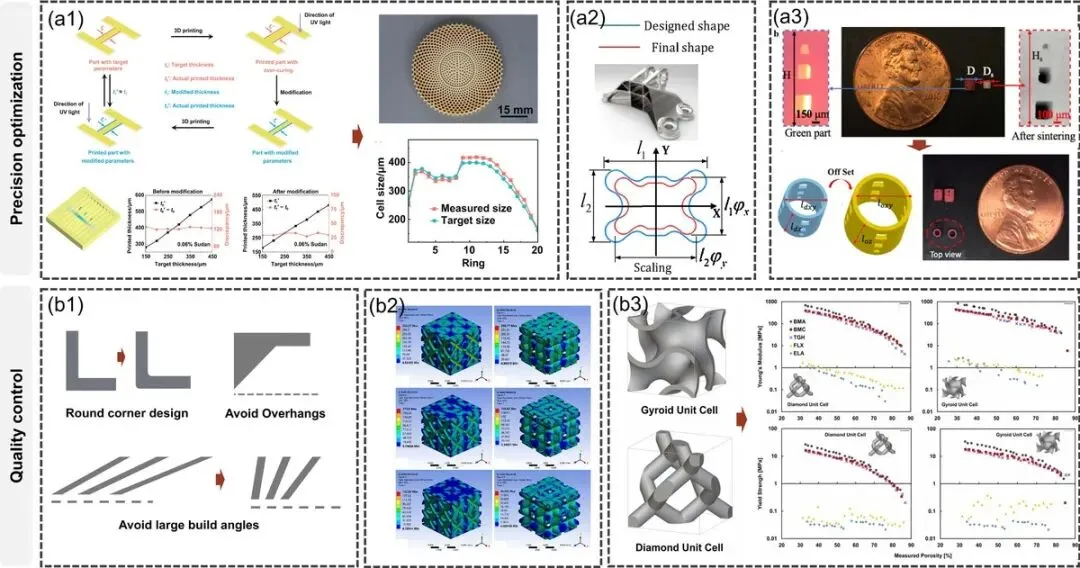
图5 · 通过结构设计优化精度与成形质量:(a) 精度优化:(a1) 基于误差预测与修正的打印流程;(a2) 设计尺寸与最终尺寸的缩放补偿;(a3) 生坯与烧结体的尺寸偏移;(b) 质量控制:(b1) 圆角设计、避免悬垂与大倾角;(b2) 点阵结构应力仿真;(b3) 不同点阵单胞的弹性模量与屈服强度随实测孔隙率的变化
六、能用在哪些方向:一套框架,四条赛道
这套四级框架的适用面覆盖陶瓷光固化目前最主要的四条赛道:生物医用、航空航天、电子散热与新能源。四者共用“打印-脱脂-烧结”这条主链,但因为材料体系与结构特征不同,对工艺链的要求也各有侧重。
生物医用是其中推进较快的方向。成骨细胞的生长、迁移与分化,与支架的孔径、形状、连通性及梯度分布直接相关;支架的抗压与抗弯强度还需匹配宿主骨组织,既要在植入早期提供足够支撑,又要形成有利于细胞黏附、增殖与骨改建的力学微环境。适配钙磷基(如羟基磷灰石)与氧化锆等主流生物陶瓷体系,这套框架可以支撑仿生骨多孔支架、牙科全瓷修复体与细胞组织工程载体等核心构件的制备,并使孔隙结构与力学性能分别可控。
电子散热方向的核心矛盾是热管理。高功率、高集成度器件使局部热流密度急剧上升,散热结构必须在受限空间内同时满足高导热、电绝缘与结构稳定性。借助陶瓷光固化,可以在有限体积内构造出梯度翅片、多尺度肋与分形流道等梯度或多级结构,显著扩大换热面积;氧化铝或氮化铝散热件集成微通道后,热阻与温度均匀性均得到改善。更进一步,结构-功能一体化设计还可将电绝缘、电磁屏蔽、传感与结构支撑集成于同一个陶瓷件。
能源方向的核心在于多物理场协同。核能、光伏、燃料电池等器件的关键部件,往往在力学、热学、电学与化学多场耦合下工作,对材料与结构的一体化设计提出很高要求。在宏观与介观尺度上将可调多孔结构与点阵结构进行层级集成,可以暴露更多活性位点,为高效输运与强化传热传质提供结构基础;已有工作用陶瓷光固化制备带晶间微孔的 TPMS 陶瓷点阵,实现了 82.45% 的宽带太阳能吸收率。
航空航天方向则充分发挥了光聚合的条件优势。这一过程本身不需要高温高压等苛刻环境,条件相对温和、便于封闭与集成,因而特别适合在轨制造与地外原位制造;已有研究用月壤模拟物制备出高致密陶瓷件,初步验证了在月球等地外环境原位建造的可行性。这一方向的代表性构件包括碳化硅反射镜、氮化硅天线罩、叶片型芯以及各类轻量化结构件。
综述由此提出:当材料、成型、热处理与数字化结构实现协同匹配后,可以形成一套通用型多尺度近净形陶瓷的制造框架,适配不同领域的构件开发需求。
结语:把“经验试错”变成“沿链可控”
这份综述的价值更多落在方法层面:它没有把解决问题的希望寄托在某一环的极致优化上,而是将材料、成型、热处理与结构设计置于同一条工艺链上相互协同。它指向的是生物医疗、航空航天、电子与能源等多个方向的陶瓷3D打印需求;对其中每一个方向来说,真正的问题都已不在单点参数的高低,而在整条工艺链能否贯通。
其中有几点值得留意:一是判断缺陷需要向前追溯一道工序,烧结阶段出现的裂纹,成因常常在上游的粉体分散或层间结合;二是热处理参数没有通用模板,需要按材质、壁厚与孔隙结构定制;三是结构设计本身也是一种调控手段,而非仅用于实现几何形状。
研究也明确了适用边界。综述给出的更多是方法论框架与已有研究的归纳,具体到某一种陶瓷体系,收缩补偿系数、气氛组合与升温曲线仍需实验标定;跨尺度构件的一致性、长工艺链的在线监测等问题,也还没有完全解决。就整体而言,它把缺陷跨尺度、跨工序耦合的机制梳理得较为系统,也把“抵抗-预防-释放-利用”作为一条完整路径提了出来,对从事陶瓷3D打印的团队而言,相当于把“反复试烧”的经验过程整理成了一条可以逐环排查的路径。
原文:Yun Ye, Zongjun Tian, Chen Jiao, et al. Ceramic vat photopolymerization: a multiscale perspective. Progress in Materials Science, 2026. DOI: 10.1016/j.pmatsci.2026.101767
作者简介叶昀(第一作者),浙江大学机械工程学院博士后,长期从事陶瓷增材制造、光固化体积打印等方向研究。贺永(通讯作者),浙江大学机械工程学院教授,EFL 生物制造实验室创始人,长期从事生物3D打印、生物制造与增材制造研究。
往期精彩回顾
行业新知丨从 60.7 到 89.94 MPa:DLP 打印透波陶瓷让强度与低损耗兼得